
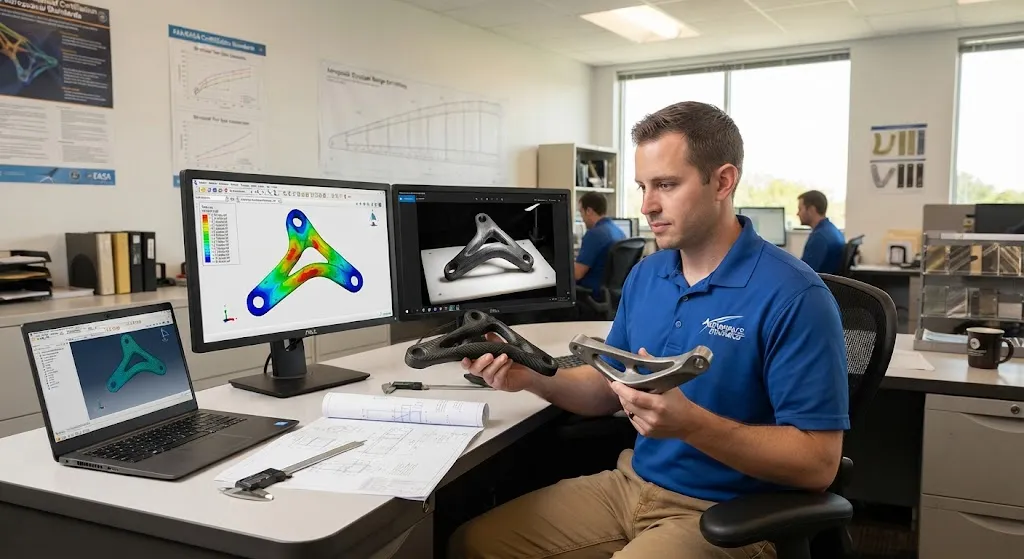
Аэрокосмические structural кронштейны представляют собой одно из наиболее многообещающих применений сочетания топологической оптимизации и углепластика (CFRP). Эти компоненты — крепления крыла к фюзеляжу, кронштейны крепления двигателя, крепления направляющих сидений и опоры отсеков авионик
Введение
Аэрокосмические structural кронштейны представляют собой одно из наиболее многообещающих применений сочетания топологической оптимизации и углепластика (CFRP). Эти компоненты — крепления крыла к фюзеляжу, кронштейны крепления двигателя, крепления направляющих сидений и опоры отсеков авионики — традиционно изготавливаются фрезерованием из титановых или алюминиевых заготовок, создавая детали, которые на 60-80% тяжелее необходимого с structural точки зрения, поскольку ограничения фрезерования вынуждают равномерную толщину стенок и традиционные геометрии. Программное обеспечение топологической оптимизации устраняет это ограничение, алгоритмически распределяя материал только там, где того требуют пути напряжений, создавая органические формы, следующие нагрузкам, которые невозможно изготовить из металла, но идеально подходящие для композитного производства.
Для инженеров по снижению веса в авиации эта комбинация является трансформационной: топологическая оптимизация определяет минимальный материал, необходимый для передачи полетных нагрузок с соответствующими коэффициентами запаса прочности, а производство CFRP — особенно автоматизированная укладка волокна (AFP) и инжекция смолы (RTM) — может производить эти сложные геометрии с точной ориентацией волокна, соответствующей оптимизированному полю напряжений. Результат — кронштейны, которые весят на 50-70% меньше их титановых аналогов при фрезеровании, при удовлетворении всех требований к прочности, усталости и устойчивости к повреждениям. В этой статье объясняются вычислительные методы, производственные процессы и путь сертификации для топологически оптимизированных CFRP-кронштейнов в коммерческой авиации.
Методы топологической оптимизации для композитных кронштейнов
Топологическая оптимизация для CFRP-кронштейнов принципиально отличается от оптимизации металлов, поскольку программное обеспечение должно учитывать анизотропные свойства материалов, ограничения размещения волокна и производственные ограничения, которые не применяются к изотропным металлам:
| Параметр оптимизации | Металлический кронштейн (титан) | CFRP-кронштейн (топологически оптимизированный) |
|---|---|---|
| Модель материала | Изотропная (E = 110 ГПа, ν = 0,34) | Ортотропная (E₁ = 135 ГПа, E₂ = 10 ГПа, G₁₂ = 5 ГПа) |
| Переменные проекта | Плотность элемента (0-1) | Плотность + ориентация волокна (0°, ±45°, 90°) на элемент |
| Производственные ограничения | Минимальная толщина стенки, угол выемки | Непрерывность волокна, минимальный радиус изгиба, доступ инструмента |
| Критерии отказа | Напряжение по Ван-Мизесу < предел текучести | Критерии Цай-Ву или Хашина (режимы разрушения волокно/матрица) |
| Типичное снижение веса | — | на 50-70% легче, чем фрезерованный титан |
Процесс оптимизации использует метод конечных элементов с методами SIMP (Solid Isotropic Material with Penalization) или методом уровня, итерируя до сходимости на проекте, удовлетворяющем все нагрузочные случаи с минимальным объемом. Результатом является 3D-геометрия, которая затем должна быть преобразована в производимую композитную выкладку — именно здесь интеграция проектирования и производства становится критически важной.
Производство топологически оптимизированных CFRP-кронштейнов
Три производственных маршрута используются для производства топологически оптимизированных CFRP-кронштейнов, каждый из которых подходит для различных объемов производства и геометрической сложности:
- Автоматизированная укладка волокна (AFP): Роботизированные головки для укладки волокна наносят препреги (предварительно пропитанные углеволоконные нити) на оправку или в форму, следуя оптимизированным путям ориентации волокна. AFP идеален для кронштейнов средней сложности с плавной кривизной, производя детали с объемной долей волокна 55-62% и ориентацией волокна, точно соответствующей полю напряжений. Время цикла составляет 2-4 часа на кронштейн.
- Инжекция смолы (RTM): Сухие препрегные преформы размещаются в подогнанных металлических формах и заполняются быстро отверждающейся эпоксидной смолой. RTM обеспечивает более высокую геометрическую сложность по сравнению с AFP, включая внутренние каналы и поднутрения, со временем цикла 1-3 часа. Это предпочтительный маршрут для кронштейнов, требующих высокой точности размеров и качества поверхности.
- 3D-печать композитных форм: Для мелкосерийных или прототипных кронштейнов 3D-печатные (SLA или SLS) оправки и формы обеспечивают быструю итерацию геометрий, оптимизированных методом топологии. CFRP-кронштейн изготавливается ручной укладкой или вакуумным мешком на 3D-печатном инструменте с отверждением в печи, а не в автоклаве. Этот подход сокращает время отработки с 12-16 недель до 2-4 недель для деталей первой партии.
Сравнение характеристик: CFRP vs титановые кронштейны
Structural преимущества топологически оптимизированных CFRP-кронштейнов становятся количественно измеримыми при сравнении эквивалентных проектов для типичного аэрокосмического применения крепежных деталей:
| Параметр | Титановый кронштейн (фрезерованный) | CFRP-кронштейн (топологически оптимизированный) | Улучшение |
|---|---|---|---|
| Масса детали | 2,8-3,5 кг | 0,9-1,4 кг | снижение на 50-70% |
| Запас статической прочности | 1,5x от проектной предельной нагрузки | 1,5x от проектной предельной нагрузки | Эквивалентно |
| Усталостная прочность (10⁷ циклов) | Без зарождения трещин | Без роста расслоения | Эквивалентно |
| Стоимость за кронштейн | $4 500-8 000 | $3 200-6 500 | на 15-30% ниже |
| Время изготовления | 16-24 недели | 8-14 недель | на 40-50% быстрее |
| Использование материала | 15-25% (заготовка → деталь) | 70-85% (преформа → деталь) | Более высокая эффективность |
Преимущество по стоимости определяется двумя факторами: устранением потерь при фрезеровании титановых заготовок (85% массы заготовки удаляется в виде стружки) и снижением сложности оснастки для композитных форм по сравнению с приспособлениями для многоосевого ЧПУ-фрезерования. При объемах производства более 200 кронштейнов в год CFRP обеспечивает явное превосходство по стоимости.
Путь сертификации для критичных для полета CFRP-кронштейнов
Сертификация топологически оптимизированных CFRP-кронштейнов следует структурированному пути, определенному нормативами FAA (14 CFR Part 25) и EASA (CS-25):
- Пакет проектных данных: Полный анализ конечных элементов с обоснованием нагрузок, данные об опорных значениях материалов (CMH-17 или эквивалент) и анализ устойчивости к повреждениям, подтверждающий соответствие FAR 25.571.
- Квалификация материала: Условия окружающей среды (горячий/влажный, холодный/сухой), статические механические испытания по ASTM D30 и усталостные испытания по ASTM D3479 для определения допускаемых значений материала для конкретной выкладки и цикла отверждения.
- Компонентные испытания: Статические испытания на проектную предельную нагрузку 1,5x, усталостные испытания на двукратный расчетный срок службы (40 000 часов полета) и испытания на устойчивость к повреждениям с искусственно созданными дефектами (сверленные отверстия, пропилы) для демонстрации остаточной прочности.
- Валидация производственного процесса: Контроль первой детали (FAI) по AS9102, исследования способности процесса по объемной доле волокна и содержанию пустот, а также разрушающий контроль образцов производства.
Пример из практики: оптимизация кронштейна крыло-фюзеляж
Недавний проект коммерческой авиации продемонстрировал практические преимущества топологически оптимизированных CFRP-кронштейнов на примере крепления крыла к фюзеляжу. Оригинальный титановый кронштейн весил 3,2 кг и требовал 18 часов 5-осевого ЧПУ-фрезерования из заготовки весом 15 кг. Топологически оптимизированная замена CFRP весит 1,1 кг — снижение на 66% — и изготавливается методом RTM за цикл 2,5 часа. Кронштейн выдерживает проектную предельную нагрузку 45 кН с коэффициентом запаса прочности 1,5, удовлетворяет требованиям к усталости на 80 000 часов полета и прошел испытания на устойчивость к повреждениям при ударе птицы со сверленными отверстиями диаметром до 6 мм. Общая экономия программы превышает 2,4 млн долларов на 800 самолетов с дополнительной экономией 12 тонн топлива в течение 25-летнего срока службы парка.
Часто задаваемые вопросы
Как топологическая оптимизация учитывает множественные нагрузочные случаи для авиационных кронштейнов?
Современное программное обеспечение топологической оптимизации одновременно оценивает десятки нагрузочных случаев — полетные маневры (перегрузка 2,5g, круиз 1g), посадочные удары (3g по вертикали, 1g вперед), рулежка на земле и экстренное торможение — и оптимизирует распределение материала для удовлетворения всех случаев с минимальным объемом. Программа использует взвешенные цели соответствия или оптимизацию на основе ограничений, где каждый нагрузочный случай вносит вклад в конечное поле плотности. Аэрокосмические кронштейны обычно требуют 20-40 нагрузочных случаев для охвата всего полетного диапазона, и оптимизация сходится к единой геометрии, эффективно обрабатывающей все условия.
Каковы основные риски при сертификации топологически оптимизированных CFRP-кронштейнов?
Основные риски сертификации: (1) анизотропное поведение, требующее обширных испытаний материала по ориентациям волокон, (2) сложная геометрия, затрудняющая доступ для инспекции традиционными методами НК, (3) производственная вариативность размещения волокна, влияющая на локальные свойства, и (4) характеристика устойчивости к повреждениям, требующая испытаний конкретной топологии, а не универсальных данных на образцах. Эти риски смягчаются за счет экспериментального проектирования испытаний, расширенных протоколов НК (КТ-сканирование для первых деталей) и статистического управления процессом в производстве.
Могут ли топологически оптимизированные CFRP-кронштейны быть изменены после сертификации?
Любое геометрическое изменение сертифицированного кронштейна требует повторного анализа и, возможно, повторных испытаний для поддержания сертификации типа. Незначительные изменения (качество поверхности, допуски монтажных отверстий) могут быть решены инженерным приказом без повторной сертификации, но изменения путей напряжений, толщины или ориентации волокна требуют обновленного анализа напряжений и могут потребовать дополнительных компонентных испытаний. Пакет документации по сертификации должен поддерживаться на протяжении всего срока службы кронштейна, а записи об изменениях отслеживаться через процесс инженерных изменений.
Заключение
Топологическая оптимизация в сочетании с производством CFRP представляет собой конвергенцию компьютерного проектирования и науки о материалах в аэрокосмическом structural машиностроении. Снижение веса на 50-70%, преимущество по стоимости на 15-30% и на 40-50% более быстрое производство по сравнению с фрезерованными титановыми кронштейнами делают этот подход явным выбором для новых авиационных проектов, нацеленных на максимальную топливную эффективность. По мере совершенствования компьютерных инструментов и масштабирования производственных процессов топологически оптимизированные CFRP-кронштейны будут расширяться от крыльевых и двигательных применений до внутренних конструкций, компонентов шасси и спутникового оборудования.
Для аэрокосмических инженеров, оценивающих топологическую оптимизацию для кронштейнов, успех требует тесной интеграции между structural анализом, инженерией материалов и разработкой производственного процесса. Изучите наши аэрокосмические материалы из углеволокна, включая системы препрегов и сухих преформ, пригодные для производства топологически оптимизированных кронштейнов, или свяжитесь с нашей инженерной командой, чтобы обсудить поддержку проектирования для вашей аэрокосмической structural программы.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - UD однонаправленный T700
Однонаправленная (УД) круглой трубка со всеми волокнами, выровненными по оси для максимальной продольной жесткости.Идеально подходит для применений, требующих высокой жесткости при изгибе с минимальным весом, таких как валы, опорные конструкции и структурные арматуры.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.
Заказные компоненты спортивной защиты от углеродного волокна
Высокоэффективные компоненты из углеродного волокна для защитного спортивного снаряжения.Наши многослойные гибридные углеродные / кевлярные лайбои обеспечивают превосходную ударную стойкость при минимальном весе.Используется в шлемах для мотоциклов, рамах коленной опоры, защитниках грудной клетки и вставках для защиты ног.Интеграция пены EPS доступна для полного изготовления корпуса шлемов.
Пользовательская углеродная рука дрона - Легкая и виброгасящая
Высокомодульные углеродные рычаги дронов, предназначенные для промышленных, сельскохозяйственных и геодезических БПЛА. Замените тяжелые алюминиевые рычаги нашими формованными CFRP-рычагами — на 40-60% легче с превосходным демпфированием вибрации.