
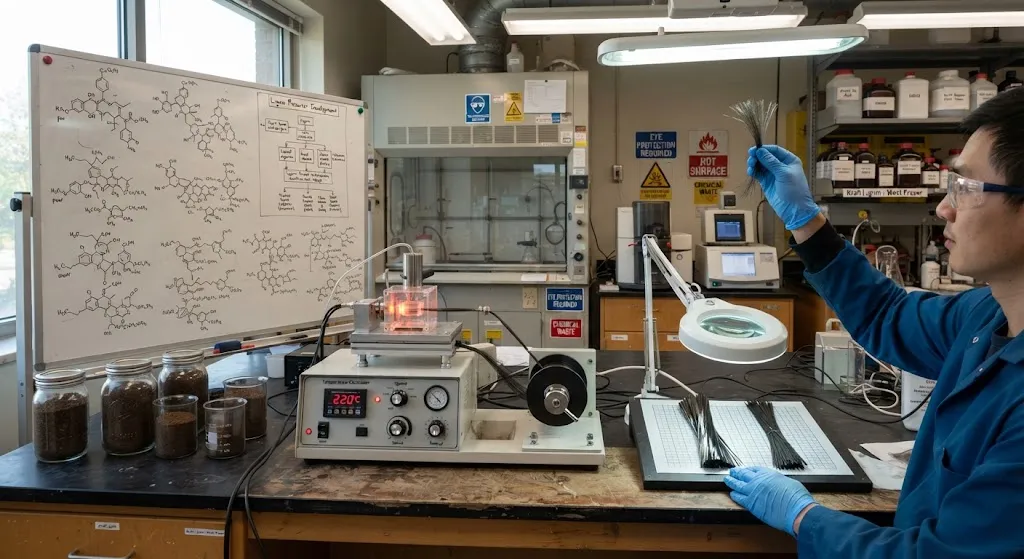
Отрасль углеволокна стоит перед фундаментальным парадоксом: материал обладает непревзойденной удельной прочностью и жесткостью, однако его применение в автомобильной, строительной и промышленной сферах остается ограниченным из-за стоимости производства, которая для стандартных модулей волокна обычно
Введение
Отрасль углеволокна стоит перед фундаментальным парадоксом: материал обладает непревзойденной удельной прочностью и жесткостью, однако его применение в автомобильной, строительной и промышленной сферах остается ограниченным из-за стоимости производства, которая для стандартных модулей волокна обычно составляет 15-25 долларов за килограмм. Примерно 60% этой стоимости приходится на прекурсорный материал — в основном полиакрилонитрил (ПАН), — который требует энергоемких процессов полимеризации, прядения и стабилизации. Биопроизводные прекурсоры для углеволокна, получаемые из возобновляемых исходных продуктов, таких как лигнин и полиэтилен, предлагают путь к изменению этой.cost структуры за счет использования обильного, дешевого сырья и упрощенных технологических маршрутов.
Мотивация выходит за рамки снижения стоимости. Производство прекурсоров ПАН основано на акрилонитриле — мономере нефтехимического происхождения, подверженном ценовой волатильности и экологическому контролю. Лигнин, напротив, является вторым по abundantности природным полимером на Земле — ежегодно производится около 50 миллионов тонн как побочный продукт бумажной и биоэтанольной промышленности — однако менее 2% используется для высококачественных целей. В статье оценивается текущее состояние технологий биопроизводных прекурсоров, сравниваются их механические свойства с ПАН-углеволокном и анализируется коммерческая целесообразность каждого пути для массового производства углеволокна.
Технология прекурсоров на основе лигнина
Лигнин — это сложный ароматический полимер, получаемый из клеточных стенок растений, состоящий из фенилпропановых единиц, связанных эфирными и углерод-углеродными связями. Его высокое содержание ароматического углерода (около 60-65% по весу) делает его пригодным в качестве прекурсора углеволокна, поскольку ароматические структуры служат отличным строительным материалом для графитового углеродного микроструктуры, формирующегося при карбонизации. Ключевая задача — преобразовать лигнин из гетерогенного хрупкого материала в прядильные волокна со стабильными свойствами.
| Источник лигнина | Содержание ароматики | Метод прядения | Прочность углеволокна | Типичный выход |
|---|---|---|---|---|
| Крафт-лигнин (бумажная промышленность) | 60-65% | Плавленое прядение (200-250°C) | 400-800 МПа | 40-50% |
| Лигносульфонат (сульфитный процесс) | 55-60% | Мокрое прядение (водный) | 300-600 МПа | 35-45% |
| Органорастворимый лигнин (биорефинерия) | 65-70% | Плавленое прядение (180-230°C) | 500-1000 МПа | 45-55% |
| Смесь лигнина и полиэтилена | 40-50% | Плавленое прядение (190-240°C) | 600-1200 МПа | 45-55% |
Для лигниновых прекурсоров разработаны три основных подхода к переработке. Прямое плавленое прядение термически размягченного лигнина производит волокна диаметром 10-15 микрометров, но требует точного контроля температуры и скорости деформации для предотвращения термического разложения. Мокрое прядение через водные коагуляционные ванны позволяет перерабатывать водорастворимые лигносульфонаты, производя волокна с более равномерным поперечным сечением, но с более низкими механическими свойствами из-за остаточного загрязнения серой. Наиболее перспективный подход включает смешивание лигнина (40-60% по весу) с термопластичными полимерами, такими как полиэтиленоксид или поливиниловый спирт, что улучшает прядильность при сохранении высокого содержания углерода в конечном волокне.
Прекурсоры углеволокна на основе полиэтилена
Полиэтилен (ПЭ) представляет альтернативный путь биопроизводного прекурсора, особенно при получении из биоэтанола или потоков переработанных отходов полиэтилена. Привлекательность полиэтилена заключается в его исключительно низкой стоимости — около 1-2 долларов за килограмм для товарных марок — и его простой молекулярной структуре, которая обеспечивает высокий выход карбонизации (60-70%) при оптимизированных условиях переработки. Проблема заключается в том, что полиэтилен не обладает химией циклизации ПАН, требуя специальных подходов к стабилизации для предотвращения плавления на стадиях окисления и карбонизации.
- Термическая стабилизация: ПЭ-волокна подвергаются контролируемому окислению при 100-120 градусах Цельсия на воздухе, образуя поперечно-связанную сеть, предотвращающую плавление при последующей карбонизации при 1000-1500 градусах Цельсия. Время стабилизации обычно составляет 2-4 часа, что короче стабилизации ПАН (1-2 часа при 200-300 градусах Цельсия), но требует точного контроля концентрации кислорода.
- Каталитическая карбонизация: Переходные металлические катализаторы (соединения железа, кобальта, никеля) при загрузке 1-5% снижают температуру карбонизации на 200-400 градусов Цельсия и способствуют графитовому упорядочиванию, повышая электропроводность с 10-100 См/см (некаталитическая) до 1000-10000 См/см (каталитическая). Однако остатки катализатора ограничивают развитие механических свойств.
- Ориентационно-управляемая карбонизация: Растяжение ПЭ-волокон в 5-10 раз до карбонизации создает молекулярную ориентацию, которая шаблонирует развитие графитовой структуры, производя углеволокно с модулем растяжения 200-400 ГПа и прочностью 1000-2500 МПа — приближаясь к показателям ПАН-углеволокна низкого-среднего модуля.
Сравнение характеристик с ПАН-углеволокном
Ключевой вопрос для биопроизводных прекурсоров — способны ли они достичь механических свойств, необходимых для структурных применений. Следующее сравнение иллюстрирует текущий разрыв в характеристиках и траекторию улучшения:
| Свойство | ПАН-углеволокно (стандартный модуль) | Лигниновое (лучшие результаты) | ПЭ-углеволокно (лучшие результаты) | Цель для автопрома |
|---|---|---|---|---|
| Прочность на растяжение | 3500-5000 МПа | 800-1500 МПа | 1000-2500 МПа | 1500-2500 МПа |
| Модуль растяжения | 230-240 ГПа | 80-150 ГПа | 150-350 ГПа | 100-200 ГПа |
| Относительное удлинение | 1,5-2,0% | 0,8-1,5% | 0,5-1,2% | 1,0-1,5% |
| Выход карбонизации | 50-55% | 40-55% | 60-70% | >50% |
| Стоимость прекурсора | 10-15 долл./кг | 2-5 долл./кг | 1-3 долл./кг | <5 долл./кг |
Хотя биопроизводные прекурсоры в настоящее время не могут конкурировать с ПАН-углеволокном для аэрокосмических применений, требующих прочности на растяжение выше 3000 МПа, они становятся все более конкурентоспособными для автомобильной, строительной и промышленной сфер, где умеренная прочность (1500-2500 МПа) в сочетании со значительным снижением веса обеспечивает явную ценность. Преимущество по стоимости — потенциальное снижение стоимости прекурсора на 50-70% — делает углеволокно экономически целесообразным для применений, ранее ограниченных стекловолокном или алюминием.
Путь коммерциализации и проблемы масштабирования
Масштабирование биопроизводных прекурсоров углеволокна от лаборатории до коммерческого производства представляет несколько взаимосвязанных проблем, которые необходимо решать одновременно:
- Стабильность сырья: Состав лигнина значительно варьируется в зависимости от источника и процесса извлечения. Заключение договоров поставок со стандартизированными спецификациями требует инвестиций в инфраструктуру контроля качества как у поставщика лигнина, так и у производителя волокна.
- Проектирование линий прядения: Существующие линии прядения ПАН не могут быть напрямую адаптированы для переработки лигнина или ПЭ. Новые линии должны учитывать различные диапазоны температур, системы растворителей и химию коагуляции. Капитальные вложения для линии прядения лигнина производительностью 1000 тонн в год оцениваются в 5-10 миллионов долларов.
- Интеграция с downstream переработкой: Переработчики углеволокна, привыкшие к материалам на основе ПАН, должны разработать новые технологические окна для окисления, карбонизации и поверхностной обработки биопроизводных волокон. Различия в термическом поведении и поверхностной химии требуют модификации параметров процесса.
- Развитие рынка: Создание спроса на углеволокно пониженной стоимости и умеренных характеристик требует обучения конечных пользователей методам проектирования для конкретных применений, которые используют уникальные свойства биопроизводных волокон, а не просто заменяют материалы на основе ПАН.
Текущие сроки коммерциализации указывают, что лигниновое углеволокно достигнет объемного производства автомобильного класса (5000-10000 тонн в год) к 2028-2030 годам, тогда как полиэтиленовое углеволокно может достичь аналогичного масштаба к 2030-2032 годам. Оба пути требуют стратегических партнерств между поставщиками прекурсоров, производителями волокна и автомобильными OEM для распределения рисков развития и ускорения рыночного внедрения.
Часто задаваемые вопросы
Могут ли лигниновые углеволокна заменить ПАН-углеволокно в автомобильных структурных компонентах?
Для применений, требующих прочности на растяжение выше 2000 МПа и модуля выше 200 ГПа — таких как конструкции, рассчитанные на удар, и несущие элементы — по-прежнему необходимы ПАН-углеволокна. Однако для полуструктурных применений, включая внутренние панели, нижние защитные кожухи, ниши для запасного колеса и не несущую облицовку, лигниновые углеволокна с прочностью 800-1500 МПа и модулем 80-150 ГПа обеспечивают достаточные характеристики при стоимости материала на 30-50% ниже. Ключевой момент — проектирование для конкретного применения, оптимизирующее под фактическое напряженное состояние, а не избыточное проектирование для худших условий.
Какова экологическая выгода от использования лигнина в качестве прекурсора углеволокна?
Использование лигнина для производства углеволокна решает три экологические задачи одновременно. Во-первых, оно перенаправляет около 48 миллионов тонн ежегодно генерируемых отходов лигнина из низкокачественного сжигания или захоронения. Во-вторых, снижает зависимость от нефтехимического акрилонитрила, устраняя примерно 3-5 кг выбросов CO2 на килограмм произведенного прекурсора. В-третьих, лигниновые углеволокна могут быть переработаны обратно в лигнин с помощью гидротермической переработки, создавая потенциальный путь замкнутого цикла. Снижение углеродного следа по сравнению с ПАН-углеволокном оценивается в 40-60% при использовании из устойчиво управляемых лесных хозяйств.
Как стоимость биопроизводных углеволокон соотносится со стекловолокном для эквивалентных структурных характеристик?
Для эквивалентной жесткости на изгиб (не прочности) компонент из лигнинового углеволокна может быть на 20-30% легче компонента из стекловолокна при сохранении аналогичных структурных характеристик. При текущих ценах лигниновое углеволокно стоимостью 8-12 долл./кг обеспечивает соотношение жесткости к стоимости, приближающееся к стекловолокну стоимостью 2-3 долл./кг, если учитывать экономию веса в расчете общей стоимости системы. Для автомобильных применений, где каждый килограмм снижения веса экономит примерно 1-2 доллара на топливе за срок службы автомобиля, общая стоимость владения становится конкурентоспособной, когда содержание углеволокна превышает 15-20% по весу компонента.
Заключение
Биопроизводные прекурсоры углеволокна, получаемые из лигнина и полиэтилена, переходят от лабораторных новинок к жизнеспособным коммерческим технологиям, движимые двойными императивами снижения стоимости и устойчивого развития. Хотя текущий уровень характеристик ориентирован на промышленные и автомобильные применения, а не на аэрокосмическую отрасль, траектория улучшения — в сочетании с присущим дешевому возобновляемому сырью стоимостным преимуществом — позиционирует биопроизводные прекурсоры как трансформирующую силу в отрасли углеволокна. Путь к коммерческому масштабу требует координированных инвестиций в стандартизацию сырья, технологии прядения и развитие рынка, причем объемы производства автомобильного класса ожидаются к концу текущего десятилетия.
Для инженеров, оценивающих материалы из углеволокна для стоимостно-чувствительных применений, ознакомьтесь с нашим полным ассортиментом углеволоконной продукции или свяжитесь с нашей технической командой для обсуждения того, как新兴 технологии прекурсоров могут быть полезны для ваших конкретных требований к применению.
Входит в раздел
Похожие статьи
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
- 3D-печать непрерывным углеволокном: параметры процесса FDM/FFF и механические свойства
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.