
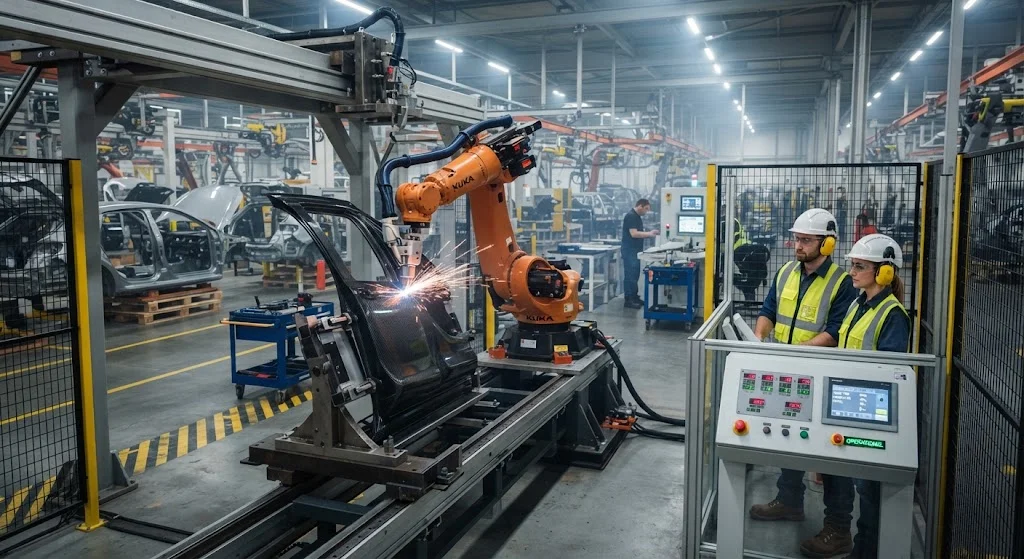
Сварка термопластичного углеволокна стала ключевой enabling-технологией для производителей автомобилей, стремящихся сократить время цикла, устранить вызванные крепежом концентрации напряжений и выполнить все более строгие требования по снижению веса. В отличие от термореактивных композитов,
Введение
Сварка термопластичного углеволокна стала ключевой enabling-технологией для производителей автомобилей, стремящихся сократить время цикла, устранить вызванные крепежом концентрации напряжений и выполнить все более строгие требования по снижению веса. В отличие от термореактивных композитов, требующих клеевого соединения или механического крепления, термопластичные композиты соединяются напрямую сварочными процессами, которые плавят и повторно затверждают матрицу на стыке. Эта возможность меняет экономику производства углеволокна в автомобилестроении, сокращая время цикла с часов до секунд.
Для B2B-покупателей, оценивающих решения сварки термопластичного углеволокна, понимание технологических окон, прочностных характеристик соединений и производственных компромиссов между ультразвуковой и индукционной сваркой является essential. Обе технологии доказаны в лабораторных и пилотных условиях, однако их пригодность для высокосерийного автомобилестроения существенно различается. В статье представлено сравнение на основе данных для обоснованного выбора технологии соединения инженерами по производству и закупщиками.
Почему сварка термопластичного углеволокна важна для автомобилестроения
Переход автомобилестроения на углеволокно с термопластичной матрицей (CFRTP) определяется тремя требованиями: быстрые циклы, совместимые с высокосерийным производством, перерабатываемость, требуемая нормативами по утилизации, и возможность формования сложных геометрий штампованием или литьем под давлением. Сварка термопластичного углеволокна напрямую решает проблему соединения, исторически ограничивавшую применение CFRTP в кузовных конструкциях.
- Преимущество по времени цикла: Ультразвуковая сварка соединяет термопластичные углеволоконные компоненты за 0,5-3 секунды по сравнению с 30-60 минутами отверждения термореактивного клея. Индукционная сварка обеспечивает время цикла 5-15 секунд для больших площадей соединения.
- Без подготовки поверхности: Обе сварочные технологии устраняют этапы очистки, грунтования и активации поверхности, требуемые для клеевого соединения, снижая сложность процесса и переменные затраты.
- Обратимые соединения: Сварные соединения термопластичного углеволокна могут быть повторно нагреты для разбора, поддерживая рабочие процессы переработки и ремонта, которые становятся все более важными для соответствия требованиям циклической экономики.
- Структурная целостность: Сварные соединения термопластичных композитов могут достигать 70-95% межслойной прочности на сдвиг родительского материала в зависимости от параметров процесса и конструкции соединения.
Эти преимущества делают сварку термопластичного углеволокна особенно привлекательной для высокосерийных автомобилестроительных применений, включая усиливающие элементы B-стоечек, конструкции сидений, корпуса аккумуляторных батарей и несущие конструкции передних модулей, где скорость соединения и стоимость одного соединения являются решающими факторами.
Технологические окна ультразвуковой сварки термопластичного углеволокна
Ультразвуковая сварка использует высокочастотные механические колебания (обычно 20-40 кГц) для генерации тепла трения на стыке двух термопластичных углеволоконных деталей. Процесс подходит для точечной сварки и соединений малой и средней площади. Ключевые параметры процесса и их оптимальные диапазоны для CFRTP автомобильного класса приведены в таблице ниже:
| Параметр | Оптимальный диапазон | Влияние на качество соединения | Автомобильный допуск |
|---|---|---|---|
| Частота | 20 кГц (стандарт) / 35 кГц (точный) | Выше частота = точнее контроль энергии, меньше зона сварки | ±0,5 кГц |
| Амплитуда | 30-80 мкм | Выше амплитуда = быстрее плавление, риск повреждения волокон выше 90 мкм | ±5 мкм |
| Давление сварки | 0,3-1,2 МПа | Недостаточное давление = поры; избыточное = выдавливание смолы | ±0,05 МПа |
| Время сварки | 0,5-3,0 секунды | Слишком короткое = неполное плавление; слишком длинное = термическое разложение | ±0,1 с |
| Время выдержки | 0,5-2,0 секунды | Обеспечивает затвердевание под давлением для стабильной прочности | ±0,2 с |
| Ограничение площади | ≤ 40 см²/точку | Большие площади требуют нескольких точек или шовной сварки | Зависит от конструкции |
Ключевым ограничением ультразвуковой сварки термопластичного углеволокна является ограничение площади соединения. Автомобильные конструкции, такие как B-стоечки и полы, требуют непрерывных швов или крупногабаритных соединений, превышающих возможности одиночной ультразвуковой точки. Шовная сварка (непрерывный ультразвук вдоль траектории) расширяет технологию, но увеличивает сложность оснастки и снижает производительность по сравнению с одноразовым циклом индукционной сварки.
Технологические окна индукционной сварки термопластичного углеволокна
Индукционная сварка использует электромагнитную энергию для нагрева электропроводящих элементов, встроенных или размещенных на стыке термопластичного углеволокна. Наиболее распространенные подходы для CFRTP в автомобилестроении включают стыки с встроенными поглотителями (металлическая сетка или покрытые волокна на интерфейсе) и прямую индукцию электропроводности углеволокна. Индукционная сварка обеспечивает большие площади соединения и более равномерное распределение nhiệtа по сравнению с ультразвуковыми методами.
| Параметр | Оптимальный диапазон | Влияние на качество соединения | Производственные соображения |
|---|---|---|---|
| Частота | 100-400 кГц | Выше частота = меньшая глубина проникновения, лучше для тонких ламинатов | Стоимость оборудования растет с частотой |
| Плотность мощности | 5-25 Вт/см² | Выше мощность = быстрее нагрев, риск термического разгона в толстых сечениях | Выбор источника питания влияет на капитальные затраты |
| Время нагрева | 3-15 секунд | Должно соответствовать фронту плавления через толщину стыка | Ограничение времени цикла по такту |
| Время охлаждения | 5-15 секунд | Контролируемое охлаждение под давлением предотвращает дефекты кристаллизации | Охлаждение определяет общее время цикла |
| Конструкция поглотителя | Стальная сетка, никелированная ткань или мат из рубленых волокон | Размещение поглотителя определяет равномерность нагрева и прочность | Стоимость материала на соединение |
| Площадь соединения | до 500 см² за цикл | Равномерный нагрев больших площадей без последовательной оснастки | Инвестиции в оснастку для конструкции катушки |
Основное преимущество индукционной сварки термопластичного углеволокна для автомобилестроения — возможность соединения крупных конструктивных площадей за один цикл. Усиливающий элемент B-стоечки или корпус аккумуляторной батареи может быть сварен за одну операцию по сравнению с 8-15 ультразвуковыми точками и связанным временем перепозиционирования. Компромисс — более выская стоимость капитального оборудования и необходимость материалов-поглотителей на стыке.
Сравнение прочности соединений: ультразвук vs индукция
Прочность сварных соединений термопластичного углеволокна зависит от параметров процесса, конструкции соединения и свойств родительского материала. Лабораторные испытания ламинатов углепластика с полипропиленом и PA6 автомобильного класса показывают следующие сравнительные данные:
| Показатель | Ультразвуковая сварка | Индукционная сварка | Клеевое соединение (эталон) |
|---|---|---|---|
| Межслойная прочность на сдвиг | 28-35 МПа (70-85% родительского) | 32-40 МПа (80-95% родительского) | 35-45 МПа (85-100% родительского) |
| Прочность на сдвиг при срезе | 18-24 МПа | 22-30 МПа | 25-35 МПа |
| Прочность на отрыв | 8-15 Н/мм | 12-22 Н/мм | 15-25 Н/мм |
| Поглощение энергии при аварии | Умеренное (локальное разрушение) | Хорошее (распределенное разрушение) | Хорошее (деформация клея) |
| Атмосферостойкость | Хорошая (без старения клея) | Хорошая (повторное плавление матрицы) | Умеренная (чувствительность к влаге) |
Индукционная сварка обычно обеспечивает более высокую прочность соединений за счет более равномерного нагрева зоны стыка, тогда как локальный энергетический ввод ультразвуковой сварки может создавать концентрации напряжений вокруг точки сварки. Однако более быстрое время цикла и меньшая стоимость оборудования ультразвуковой сварки делают ее конкурентоспособной в тех случаях, когда соединения не являются основными несущими элементами.
Готовность к производству и внедрение в OEM
Обе технологии сварки термопластичного углеволокна переходят от разработки к серийному производству, но с разной скоростью внедрения в автомобильных OEM:
- Ультразвуковая сварка в серийном производстве: Уже внедрена для неструктурных и полуструктурных соединений в несущих конструкциях приборных панелей, рамах дверных модулях и брызговиках у европейских OEM. Время цикла менее 2 секунд доказано на объемах, превышающих 200 000 деталей в год.
- Индукционная сварка в пилотном производстве: BMW и Audi продемонстрировали индукционную сварку усиливающих элементов B-стоечек и конструкций центральной консоли в пилотных программах. Ожидается нарастание объемов с 2027 года по мере снижения стоимости оснастки и созревания цепочек поставок поглотителей.
- Гибридные подходы: Несколько OEM оценивают комбинацию ультразвуковых точек для позиционирования и индукционных швов для структурной целостности, оптимизируя и время цикла, и прочность соединения.
Окончательный выбор между ультразвуковой и индукционной сваркой термопластичного углеволокна в автомобилестроении зависит от размера соединения, структурных требований и объемов производства. Для высокосерийных применений с малыми соединениями ультразвуковая сварка обеспечивает лучшую экономику на одно соединение. Для структурных применений, требующих крупногабаритных соединений, индукционная сварка обеспечивает превосходное качество соединений и эффективность производства при более высоких начальных инвестициях.
Часто задаваемые вопросы
Какие термопластичные смолы совместимы со сваркой углеволокна в автомобилестроении?
Наиболее распространенные термопластичные матрицы для свариваемых автомобильных углеволоконных компонентов — полипропилен (PP), полиамид 6 (PA6), полиамид 66 (PA66) и полифиненсульфид (PPS). PP обеспечивает минимальную стоимость и лучшую химическую стойкость, но требует более высоких давлений сварки из-за низкой вязкости расплава. PA6 и PA66 обеспечивают более высокие механические свойства и предпочтительны для структурных применений. PPS используется для высокотемпературных применений в моторном отсеке, но требует специальных параметров сварки из-за узкого окна обработки. Выбор смольной системы напрямую влияет на технологические окна ультразвуковой и индукционной сварки и должен быть валидирован для каждой конкретной конструкции соединения.
Могут ли сварные соединения термопластичного углеволокна соответствовать требованиям к аварийной безопасности автомобилей?
Да, правильно спроектированные сварные соединения термопластичного углеволокна могут соответствовать требованиям к аварийной безопасности автомобилей. Ключевым является проектирование соединения, обеспечивающее поглощение энергии через контролируемые режимы разрушения, а не хрупкое разрушение. Сварные соединения индукционного типа обычно лучше работают в аварийных сценариях, поскольку более крупная и равномерная зона сварки эффективнее распределяет нагрузки. Европейские OEM валидировали индукционно-сваренные B-стойки из CFRTP, соответствующие требованиям ECE R21 по удару головой и FMVSS 214 по боковому удару. Зона сварки должна быть спроектирована таким образом, чтобы зона термического воздействия не стала самым слабым звеном в структурной цепи, что требует тщательного управления тепловым режимом при сварке.
Как сварка термопластичного углеволокна сравнивается с клеевым соединением по стоимости на одно соединение?
Сварка термопластичного углеволокна обычно обеспечивает снижение стоимости на 40-60% по сравнению с клеевым соединением с учетом полной стоимости процесса. Клеевое соединение требует подготовки поверхности ($0,05-0,15/соединение), клеевого материала ($0,10-0,30/соединение), оборудования нанесения ($50 000-200 000) и времени отверждения (30-60 минут, требующего инвестиций в приспособления). Ультразвуковая сварка устраняет затраты на подготовку поверхности и клеевой материал, а амортизация оборудования осуществляется на миллионах циклов. Индукционная сварка имеет более высокие затраты на оборудование ($100 000-500 000), но устраняет затраты на клей и приспособления. При объемах производства выше 50 000 единиц в год сварка стабильно превосходит клеевое соединение по стоимости на одно соединение.
Заключение
Сварка термопластичного углеволокна представляет собой фундаментальный сдвиг в подходе производителей автомобилей к соединению композитов, при этом ультразвуковые и индукционные методы обеспечивают уникальные преимущества для различных производственных сценариев. Ультразвуковая сварка превосходна в высокосерийных применениях с малыми соединениями, с временем цикла менее 3 секунд и доказанной готовностью к производству. Индукционная сварка обеспечивает превосходную прочность соединений и возможность крупногабаритных соединений для структурных применений, с ожидаемым нарастанием серийного производства в 2027-2028 годах. Обе технологии достаточно зрелы для развертывания в производстве, а выбор зависит от конкретных требований автомобильных OEM к размеру соединения, структурным характеристикам и инвестиционным предпочтениям.
Для производителей, оценивающих сварку термопластичного углеволокна для автомобилестроения, понимание компромиссов технологических окон необходимо для принятия обоснованных решений о технологии соединения. Ознакомьтесь с нашим портфелем термопластичных углеволоконных композитов или свяжитесь с нашей технической командой для обсуждения совместимых со сваркой материалов для вашего автомобильного проекта.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
- 3D-печать непрерывным углеволокном: параметры процесса FDM/FFF и механические свойства
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.