
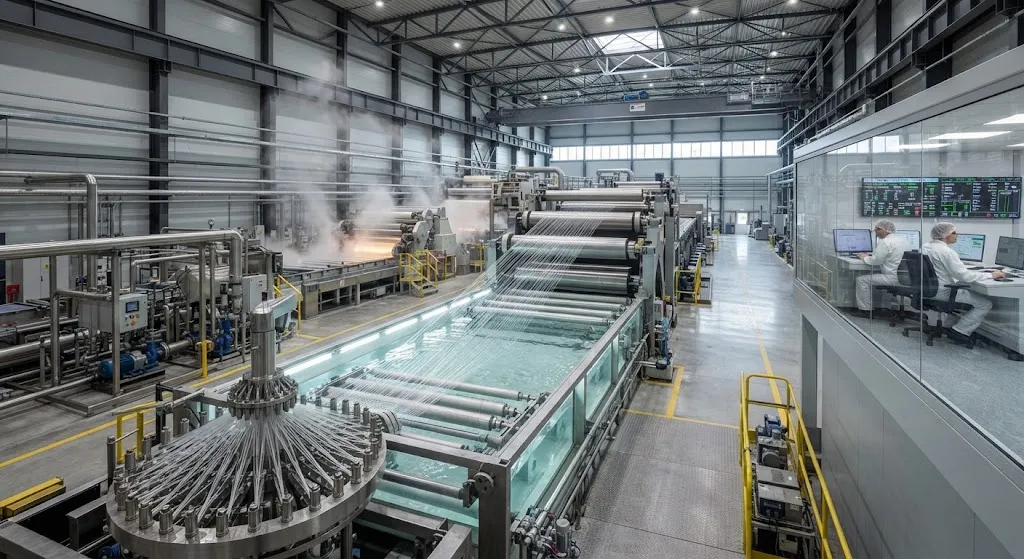
Крупнопрядное углеволокно — определяемое как пряди, содержащие от 48 000 до 60 000 отдельных нитей — представляет собой рубеж стоимости и производительности в углеродной волоконной промышленности. Хотя аэрокосмическое углеволокно использует пряди 3K-12K для оптимального выравнивания волокон
Введение
Крупнопрядное углеволокно — определяемое как пряди, содержащие от 48 000 до 60 000 отдельных нитей — представляет собой рубеж стоимости и производительности в углеродной волоконной промышленности. Хотя аэрокосмическое углеволокно использует пряди 3K-12K для оптимального выравнивания волокон и отделки поверхности, крупнопрядные продукты ориентированы на быстрорастущие промышленные рынки, где стоимость за килограмм доминирует в решениях о закупках:.capы несущих балок лопастей ветряных турбин, водородные сосуды давления типа IV, автомобильные структурные компоненты и строительная арматура. Мокрое прядение остается доминирующим методом производства для этих крупнопрядных продуктов, составляя примерно 70% глобального производства PAN-углеволокна.
Процесс мокрого прядения превращает раствор полиакрилонитрила (PAN) в твердое волокно через коагуляцию, вытяжку и стабилизацию — каждая стадия представляет собой определенные задачи оптимизации при масштабировании до формата крупнопрядных 48K и 60K прядей. В статье дается подробный анализ цепочки процесса мокрого прядения для крупнопрядного производства, количественно оцениваются критические параметры процесса, определяющие механические свойства и производительность, и рассматриваются стратегии оптимизации, применяемые производственными предприятиями для достижения целевых показателей стоимости ниже 12 долларов за килограмм для стандартномодульного крупнопрядного углеволокна.
Цепочка процесса мокрого прядения для крупнопрядного углеволокна
Процесс мокрого прядения крупнопрядного углеволокна следует последовательной цепочке, где каждая стадия влияет на конечные свойства волокна и экономическую эффективность производства:
- Приготовление раствора PAN: Полиакрилонитрил-сополимер растворяется в диметилсульфоксидном (ДМСО) или тиоцианатном натрия (NaSCN) растворителе для получения прядильного раствора с содержанием твердых веществ 18-25%. Для крупнопрядного производства предпочтительны более высокие концентрации раствора (22-25%) для снижения стоимости регенерации растворителя и увеличения производительности, но необходимо учитывать ограничения вязкости раствора, влияющие на равномерность нитей.
- Экструзия через фильеру: Раствор нагнетается через фильеры, содержащие 48 000-60 000 капилляров (для 48K/60K прядей), при давлении 20-40 бар. Диаметр капилляров (30-50 мкм) и отношение длины к диаметру (3:1 до 5:1) определяют скорость сдвига и равномерность диаметра нитей. Крупные фильеры требуют точного контроля температуры (60-80°C) для поддержания стабильной вязкости раствора по всей капиллярной решетке.
- Коагуляционная ванна: Экструдированные нити поступают в коагуляционную ванну с водным раствором растворителя при 20-40°C, где диффузия растворителя из нитей инициирует отверждение. Концентрация ванны (обычно 40-60% растворителя), температура и время пребывания (30-120 секунд) определяют скорость обмена растворителя и результирующую морфологию «кожа-ядро» волокна. Для крупнопрядных прядей равномерная коагуляция по всему поперечному сечению пряди является основной производственной задачей.
- Промывка и вытяжка: После коагуляции пряди проходят через стадии промывки горячей водой (70-95°C) для удаления остаточного растворителя, за которыми следует многоступенчатая вытяжка горячей водой или паром при 95-180°C. Степени вытяжки 8-12x выравнивают молекулярные цепи PAN вдоль оси волокна, увеличивая модуль растяжения. Для крупнопрядного производства поддержание равномерной степени вытяжки по всем 48K-60K нитям требует точного контроля натяжения на каждом этапе ведущих роликов.
- Обработка поверхности и аппретирование: Вытянутые волокна подвергаются электрохимической обработке поверхности для введения кислородсодержащих функциональных групп, улучшающих адгезию волокно-матрица, с последующим нанесением аппрета (обычно эпоксидно-совместимый аппрет с содержанием 0,5-1,5%). Для крупнопрядных продуктов, предназначенных для ветроэнергетики и водородных рынков, химия аппрета должна быть оптимизирована для совместимости с эпоксидными, винилэфирными и термопластичными смольными системами.
Критические параметры процесса для 48K и 60K прядей
Переход на формат крупнопрядных 60K прядей вводит определенные задачи параметров процесса, напрямую влияющие на производственный выход и качество волокна:
| Параметр | 48K прядь | 60K прядь | Влияние оптимизации |
|---|---|---|---|
| Количество капилляров в фильере | 48 000 | 60 000 | На 25% больше капилляров на фильеру — увеличение производительности, но более строгое требование равномерности температуры (±1°C вместо ±2°C) |
| Расход раствора (кг/час) | 80-120 | 100-150 | Рост производительности на 25%; требуется пропорционально большая коагуляционная ванна и промывочная емкость |
| Равномерность коагуляции | Хорошая при стандартном перемешивании | Критическая — требуется многозонный или противоточный дизайн | Неравномерная коагуляция создает дефекты «кожа-ядро»; 60K требует на 15-20% большего времени пребывания |
| Равномерность натяжения вытяжки | Вариация <5% по ширине пряди | Требуется вариация <3% | Более высокое количество нитей усиливает ошибки распределения натяжения; точный контроль ведущих роликов обязателен |
| Целевая прочность на растяжение (МПа) | 3 800-4 200 | 3 600-4 000 | 60K обычно на 5-8% ниже из-за несколько меньшей эффективности вытяжки; приемлемо для промышленных применений |
| Плотность тока обработки поверхности | 1,5-2,5 А/м² | 1,8-3,0 А/м² | Более высокое количество нитей требует пропорционально большего общего тока; конструкция анода должна обеспечивать удаление газов |
Оптимизация коагуляции: ключ к качеству крупнопрядного волокна
Коагуляция является наиболее влиятельной производственной ступенью для качества крупнопрядного углеволокна. Скорость диффузии растворителя из PAN-нити в коагуляционную ванну определяет внутреннюю структуру волокна — медленная, контролируемая коагуляция производит равномерные, свободные от пор нити, в то время как быстрая коагуляция задерживает растворитель в сердцевине волокна, создавая дефекты, снижающие конечную прочность на растяжение на 10-20%.
Производственные предприятия используют несколько стратегий для оптимизации коагуляции для крупнопрядных форматов:
- Много zones коагуляционные ванны: Последовательные ванны со снижающейся концентрацией растворителя (от 60% до 20%) обеспечивают контролируемый диффузионный градиент, снижая тепловой удар и задержку растворителя. Это стандартный подход для 48K и 60K производственных линий.
- Противоточный дизайн: Свежая вода с низким содержанием растворителя поступает в нижнем конце коагуляционной зоны, поддерживая постоянный градиент концентрации по длине ванны. Это улучшает равномерность коагуляции по всей ширине пряди.
- Профилирование температуры ванны: Более низкие температуры при входе в ванну (20-25°C) замедляют начальную коагуляцию и формирование кожицы, обеспечивая более равномерное удаление растворителя из сердцевины нити. Постепенное повышение температуры через ванну поддерживает скорость диффузии при снижении концентрации растворителя.
Экономика производительности и стоимости за килограмм
Экономическое обоснование крупнопрядного мокрого прядения сосредоточено на плотности производительности и стоимости за килограмм готового углеволокна. Типичная крупнопрядная производственная линия перерабатывает 200-400 кг углеволокна в день по сравнению с 50-100 кг для стандартных 12K аэрокосмических линий. Структура стоимости для промышленного 48K углеволокна (стандартный модуль, прочность на растяжение 3 800 МПа) при текущих масштабах производства:
- PAN-прегенерат: 40-45% общей стоимости (4,50-5,50 долл./кг) — крупнейший единственный фактор стоимости. Цена PAN-прегенерата напрямую отслеживает стоимость сырья акрилонитрила, колеблющуюся с рынками нефтехимии.
- Энергия (электроэнергия + пар): 15-20% общей стоимости (1,80-2,40 долл./кг) — вытяжка и стабилизация являются энергоемкими процессами. Оптимизация степени вытяжки и профилей температуры стабилизации обеспечивает наиболее прямое снижение энергозатрат.
- Регенерация растворителя: 8-12% общей стоимости (1,00-1,50 долл./кг) — эффективность регенерации ДМСО или NaSCN должна превышать 99,5% для экономической целесообразности. Современные системы регенерации используют многоэффектное испарение и мембранную фильтрацию.
- Амортизация капитала: 10-15% общей стоимости (1,20-1,80 долл./кг) — крупнопрядные линии требуют капитальных вложений 30-60 млн долларов, со сроком окупаемости 4-6 лет при полной загрузке.
- Обработка поверхности и аппретирование: 5-8% общей стоимости (0,60-1,00 долл./кг) — оптимизация химии и нанесения аппрета может снизить потребление аппрета без ущерба для адгезии волокно-матрица.
Контроль качества для крупнопрядного производства
Производство крупнопрядного углеволокна требует адаптированных протоколов контроля качества. Испытание на прочность отдельных нитей (по ISO 11566) обеспечивает статистическую характеристику распределения прочности по всей пряди, с критериями приемки, обычно требующими коэффициент вариации прочности на растяжение менее 5%. Системы inline-мониторинга измеряют натяжение пряди, равномерность диаметра и ток обработки поверхности в реальном времени, обеспечивая корректировку процесса до накопления некондиционного материала. Для ветроэнергетических и водородных применений испытания интерфейса волокно-матрица (фрагментация одиночного волокна или испытание на вырыв) валидируют эффективность аппрета в масштабе производства.
Часто задаваемые вопросы
Как крупнопрядное (48K/60K) углеволокно отличается от стандартнопрядного (12K) по свойствам?
Крупнопрядное углеволокно (48K-60K) обычно демонстрирует на 5-15% более низкую прочность на растяжение и на 5-10% более низкий модуль по сравнению со стандартной 12K прядью, Produced из того же сорта прегенерата, в основном из-за несколько меньшей равномерности вытяжки и обработки поверхности в более крупном пучке нитей. Для промышленных применений — несущие балки лопастей ветряных турбин, сосуды давления для водорода, автомобильные структуры — эти снижения свойств приемлемы, поскольку конструкции определяются жесткостью или используют коэффициенты запаса, охватывающие диапазон свойств. Стоимостное преимущество существенно: крупнопрядные продукты на 30-40% дешевле за килограмм по сравнению со стандартнопрядными эквивалентами, что делает их предпочтительным выбором для высокообъемных промышленных рынков.
Как мокрое прядение сравнивается с сухо-струйным мокрым прядением для крупнопрядного углеволокна?
Сухо-струйное мокрое прядение (также называемое воздушно-зазорным прядением) вводит небольшой воздушный зазор (5-30 мм) между фильерой и коагуляционной ванной, обеспечивая дополнительную молекулярную ориентацию перед отверждением. Для крупнопрядных форматов сухо-струйное мокрое прядение может обеспечить на 5-10% более высокую прочность на растяжение при эквивалентных степенях вытяжки, но ценой более сложного контроля процесса и более низкой производительности (более строгие требования к допуску расстояния фильера-ванна). Большинство крупнопрядных производственных предприятий используют обычное мокрое прядение, поскольку стоимостное преимущество перевешивает умеренное улучшение свойств для промышленных применений. Сухо-струйное мокрое прядение предпочтительно при нацеливании на более высокомодульные сорта или когда качество прегенерата ограничивает производительность обычного мокрого прядения.
Каковы основные задачи масштабирования с 48K до 60K производства?
Основные задачи — равномерность коагуляции и распределение натяжения вытяжки. С 60 000 нитей в одной пряди внутренние нити коагулируют медленнее из-за ограниченного доступа для диффузии растворителя, создавая градиенты свойств по поперечному сечению пряди. Это решается много zonными коагуляционными ваннами и увеличенным временем пребывания (на 15-20% больше, чем для 48K). Натяжение вытяжки должно быть равномерным в пределах ±3% по всей ширине 60K пряди для предотвращения разрыва нитей и поддержания стабильного модуля; это требует точного контроля скорости ведущих роликов и мониторинга натяжения на каждом этапе вытяжки. Несмотря на эти задачи, производство 60K прядей теперь устоялось на предприятиях, которые успешно эксплуатировали 48K линии в течение 3+ лет.
Заключение
Крупнопрядное мокрое прядение углеволокна в форматах 48K и 60K прядей成熟地 в высокообъемный, экономически эффективный производственный метод, обеспечивающий быстрорастущие рынки ветроэнергетики, хранения водорода и автомобильных композитов. Оптимизация процесса — особенно в области равномерности коагуляции, контроля натяжения вытяжки и регенерации растворителя — напрямую определяет стоимость за килограмм и согласованность механических свойств, необходимых промышленным покупателям. По мере继续 увеличения объемов производства и стабилизации стоимости прегенерата крупнопрядное углеволокно позиционируется для сокращения разрыва в стоимости со стекловолокном в производительностно-критичных промышленных применениях.
Для производителей углеволокна и закупочных команд, оценивающих технологию крупнопрядного мокрого прядения, ключевые соображения — требования к качеству прегенерата, дизайн коагуляционной системы для целевых форматов прядей и баланс между оптимизацией свойств и экономикой производительности. Ознакомьтесь с нашим ассортиментом крупнопрядного углеволокна, включая 48K и 60K стандартномодульные сорта для ветроэнергетики и промышленных применений, или свяжитесь с нашей технической командой для обсуждения оптимизации производственного процесса и технических характеристик материалов для вашего применения.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- 3D-печать непрерывным углеволокном: параметры процесса FDM/FFF и механические свойства
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.