
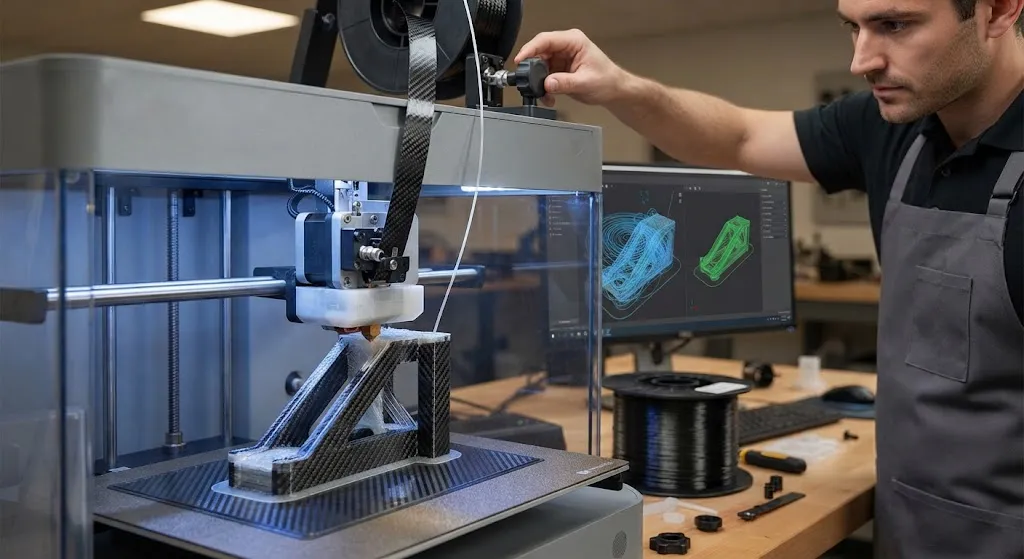
3D-печать непрерывным углеволокном превратилась из лабораторного любопытства в жизнеспособный метод производства конструкционных деталей малой и средней серии. В отличие от наполненных коротким волокном нитей, которые лишь добавляют жесткость термопластичной матрице, 3D-печать непрерывным у
Введение
3D-печать непрерывным углеволокном превратилась из лабораторного любопытства в жизнеспособный метод производства конструкционных деталей малой и средней серии. В отличие от наполненных коротким волокном нитей, которые лишь добавляют жесткость термопластичной матрице, 3D-печать непрерывным углеволокном укладывает непрерывные углеродные нити в процессе печати, создавая детали с объемной долей волокна 30-45% и прочностью на растяжение до 700 МПа. Для инженеров, оценивающих, подходит ли 3D-печать непрерывным углеволокном для их производственных задач, понимание параметров процесса FDM/FFF, выбора систем материалов и достижимых механических свойств является необходимым.
В статье рассматривается принцип работы 3D-печати непрерывным углеволокном на технологическом уровне, количественно оцениваются механические свойства полученных композитов и приводится практическое сравнение с традиционными методами, такими как препрег-автоклав и трансферное формование смолы (RTM). Данные и рекомендации взяты из коммерческих систем и опубликованных исследований 2026 года.
Как работает 3D-печать непрерывным углеволокном
В FDM/FFF 3D-печати непрерывным углеволокном двойная экструзионная система одновременно подает два материала в нагретое сопло: нить термопластичной матрицы (обычно нейлон или PEEK) и предварительно пропитанную непрерывную углеродную нить. Сопло укладывает слои, где углеродная нить полностью внедрена в термопластичную матрицу, создавая настоящий волокнистый композит, а не заполненный полимер. Ключевые переменные процесса, определяющие качество детали:
- Температура печати: Температура матрицы должна быть достаточно высокой для хорошей межслойной адгезии, но не настолько, чтобы деградировать интерфейс волокно-матрица. Типичные диапазоны: 250-280 градусов для нейлоновых систем и 380-420 градусов для PEEK-систем.
- Температура стола: Нагретый стол при 80-120 градусах уменьшает коробление и улучшает адгезию первого слоя, особенно важно для деталей с большой площадью основания.
- Скорость печати: Печать непрерывным волокном медленнее, чем незаполненной нитью, обычно 20-40 мм/с, для обеспечения полной пропитки волокна матрицей. Более высокие скорости приводят к сухим пятнам и плохому сцеплению.
- Высота слоя: 0,1-0,2 мм обеспечивает хорошую консолидацию. Толстые слои увеличивают производительность, но могут оставлять межслойные пустоты.
- Объемная доля волокна: Контролируется соотношением ширины волоконной нити и межслойного расстояния. Коммерческие системы достигают 30-45% объемной доли волокна по сравнению с 55-65% для препрег-автоклавного процесса.
- Паттерн заполнения и ориентация волокна: Пользователь определяет пути волокна для каждого слоя, обеспечивая армирование по направлению нагрузки, недоступное для изотропных нитей.
Несколько коммерческих систем предлагают печать непрерывным углеволокном, включая оборудование Markforged, Anisoprint и Desktop Health. Каждая использует свой подход к пропитке и депозиции волокна, но все производят детали со значительно более высокой прочностью и жесткостью, чем печати с коротким волокном или незаполненным термопластом.
Системы материалов и их свойства
Выбор термопластичной матрицы существенно влияет на механические характеристики, термостойкость и возможности постобработки печатных деталей. Наиболее распространенные системы:
| Материал матрицы | Температура печати (градусы) | Прочность на растяжение (МПа) | Модуль (ГПа) | Макс. рабочая темп. (градусы) | Типичные применения |
|---|---|---|---|---|---|
| Нейлон 6 (PA6) | 250-270 | 600-700 | 55-70 | 120-150 | Приспособления, функциональные прототипы |
| Нейлон 12 (PA12) | 240-260 | 550-650 | 50-65 | 100-130 | Легкие кронштейны, рамы дронов |
| PEEK | 380-420 | 750-900 | 70-90 | 250+ | Аэрокосмос, высокотемпературная оснастка |
| PEKK | 360-400 | 700-850 | 65-85 | 230+ | Аэрокосмические кронштейны, горячие зоны |
| PPS | 300-340 | 500-650 | 50-65 | 200+ | Химическая стойкость, электрическая изоляция |
Само волокно обычно представляет собой стандартное углеродное волокно (3K, 6K или 12K) с прочностью на растяжение 3500-4900 МПа и модулем 230-240 ГПа. Свойства композита зависят от объемной доли волокна, качества сцепления волокно-матрица и содержания пустот — все эти параметры контролируются параметрами процесса печати.
Механические свойства vs традиционное производство
Механические свойства деталей, напечатанных непрерывным углеволокном, находятся между свойствами инжекционно-формованных композитов с коротким волокном и препрег-автоклавных ламинатов. В таблице ниже приводится сравнение при сопоставимой объемной доле волокна:
| Свойство | CF 3D-печать (PA6 матрица, 40% Vf) | Инжекционный CF (30% Vf) | Препрег автоклав (60% Vf) |
|---|---|---|---|
| Прочность на растяжение (МПа) | 600-700 | 180-220 | 1500-2000 |
| Модуль растяжения (ГПа) | 55-70 | 20-25 | 120-140 |
| Прочность на изгиб (МПа) | 700-850 | 250-300 | 1800-2200 |
| Межслойная прочность на сдвиг (МПа) | 35-50 | Н/Д (изотропный) | 80-100 |
| Ударная прочность (кДж/м2) | 40-60 | 8-12 | 25-40 (CAI) |
| Плотность (г/см3) | 1,35-1,45 | 1,30-1,40 | 1,55-1,60 |
Непрерывное углеволокно в 3D-печати обеспечивает прочность на растяжение и жесткость в 3-4 раза выше, чем у инжекционных деталей с коротким волокном, что делает его пригодным для структурных применений, требующих реальной несущей способности. Однако он не соответствует показателям препрег-автоклавных деталей, главным образом из-за ограничения объемной доли волокна процессом FDM-депозиции и более высокого содержания пустот (2-5% по сравнению с менее чем 1% для автоклавных деталей).
Правила проектирования и ограничения
3D-печать непрерывным углеволокном налагает несколько конструктивных ограничений, отличающих ее от традиционной механической обработки и обычной укладки композитов:
- Минимальная толщина стенки: Деталь должна иметь толщину не менее 1,0-1,5 мм для размещения непрерывного волокна без чрезмерного разрыва на углах.
- Радиусы углов: Внутренние углы должны иметь радиус не менее 3 мм для предотвращения скопления волокна и зон, обогащенных смолой.
- Прерывание волокна: Непрерывные волокна не могут просто остановиться в середине слоя; они должны быть выведены на край или петлей, что влияет на геометрию детали.
- Анизотропия: Прочность максимальна вдоль направления волокна и значительно ниже поперек. Проекты должны учитывать это направленное поведение.
- Постобработка: Отделка поверхности (шлифовка, покрытие) может потребоваться для поверхностей класса А. ЧПУ-обработка напечатанных деталей требует алмазного покрытия из-за абразивного углеволокна.
Сравнение стоимости и производительности
Экономика 3D-печати непрерывным углеволокном благоприятствует мелкосерийному производству, где экономия на оснастке и скорость итераций дизайна перевешивают стоимость материалов на единицу:
- Стоимость оснастки: Нулевая для 3D-печати по сравнению с 5000-50000 долларов для штампов RTM и 10000-100000+ долларов для автоклавной оснастки.
- Стоимость единицы: Детали из непрерывного углеволокна стоят 50-500 долларов за штуку (в зависимости от размера и материала), по сравнению с 10-100 долларов для инжекционных деталей с коротким волокном в большом объеме и 200-2000 долларов для препрег-автоклавных в малом объеме.
- Сроки поставки: 3D-печать: от дизайна до детали 2-8 часов. Инжекция: 4-12 недель на оснастку, затем минуты на деталь. RTM: 2-6 недель на оснастку, затем 1-4 часа на деталь.
- Точка безубыточности: 3D-печать непрерывным волокном обычно конкурентоспособна с инжекцией при объеме ниже 500-1000 штук и с RTM при объеме ниже 50-200 штук.
Часто задаваемые вопросы
Достаточно ли прочна 3D-печать непрерывным углеволокном для структурных применений?
Да, при правильном определении "структурных". Детали из непрерывного углеволокна с матрицей из нейлона или PEEK обеспечивают прочность на растяжение 600-900 МПа, что достаточно для нагруженных кронштейнов, корпусов, приспособлений и функциональных прототипов в аэрокосмической, автомобильной и промышленной отраслях. Они не подходят для первичных аэрокосмических конструкций (крылья, фюзеляж), где требуются показатели препрег-автоклавных деталей и сертифицированные базы данных материалов. Для вторичных конструкций, наземного оборудования и оснастки непрерывное волокно в 3D-печати обеспечивает отличное соотношение прочности и стоимости.
Каково содержание пустот по сравнению с традиционным производством композитов?
Детали из непрерывного углеволокна, напечатанные методом 3D, обычно содержат 2-5% пустот по сравнению с менее чем 1% для автоклавных препрег-ламинатов и 1-3% для деталей RTM. Более высокое содержание пустот является следствием процесса открытой депозиции, где полная пропитка волокна труднодостижима, как в автоклаве. Содержание пустот можно снизить оптимизацией температуры печати, скорости и параметров межслойного сцепления или применением постпечатной горячей изостатической прессовки (ГИП). Для многих применений 2-5% пустот приемлемы.
Можно ли ремонтировать детали из непрерывного углеволокна?
Ремонт сложнее, чем с традиционными композитами, потому что термопластичная матрица не так readily принимает поверхностные заплатки, как эпоксидная. Однако локальный нагрев горячим воздухом или ИК-источником может повторно расплавить матрицу для межслойного склеивания расслоенных участков. Для более серьезных повреждений деталь можно полностью перепечатать — практическое преимущество аддитивного производства. Некоторые системы также поддерживают допечать, когда новый материал наносится непосредственно на существующую деталь для добавления функций или ремонта локальных повреждений.
Заключение
3D-печать непрерывным углеволокном с использованием технологии FDM/FFF стала жизнеспособным методом производства конструкционных композитных деталей в диапазоне серийности 500-1000 штук. С прочностью на растяжение 600-900 МПа, нулевой стоимостью оснастки и временем от дизайна до детали, измеряемым часами, а не неделями, она заполняет нишу между инжекционными деталями с коротким волокном и препрег-автоклавными ламинатами. Технология особенно подходит для аэрокосмической оснастки, конструкций дронов, концевых эффекторов роботов и функциональных прототипов, которые должны выдерживать реальные нагрузки. По мере совершенствования технологий печати и снижения содержания пустот разрыв в характеристиках с традиционными композитами будет продолжать сокращаться.
Для инженеров, изучающих 3D-печать непрерывным углеволокном для своих применений, ознакомьтесь с нашим ассортиментом углеволоконных материалов и нитей, включая непрерывные волокна и термопластичные матрицы, или свяжитесь с нашей инженерной командой для обсуждения выбора материалов и оптимизации процесса для вашего проекта.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.