
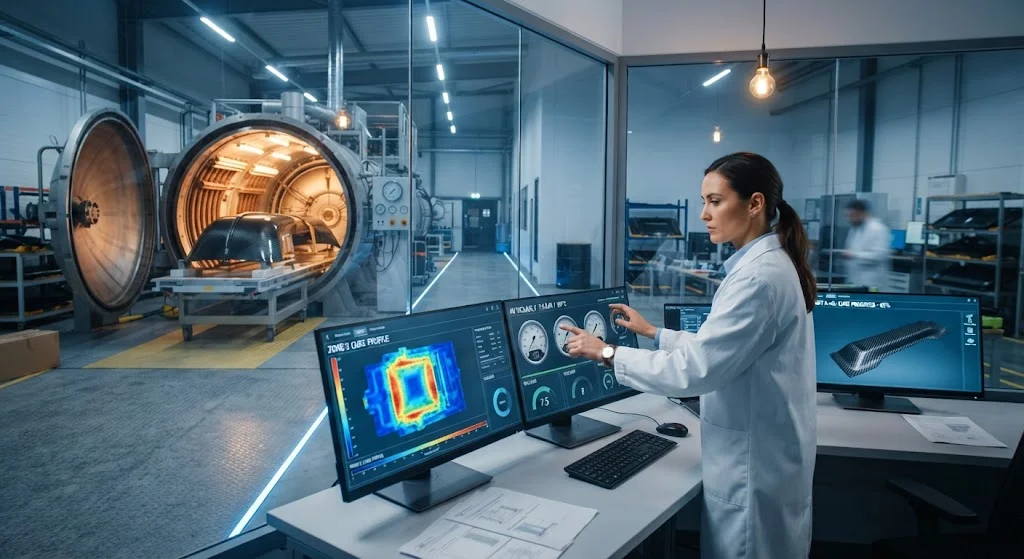
Технология цифрового двойника для производства углеволокна представляет одно из наиболее значительных достижений в управлении качеством композитного производства за последнее десятилетие. Традиционное производство углеволокна полагается на периодический контроль и тестирование после отвержд
Введение
Технология цифрового двойника для производства углеволокна представляет одно из наиболее значительных достижений в управлении качеством композитного производства за последнее десятилетие. Традиционное производство углеволокна полагается на периодический контроль и тестирование после отверждения для выявления дефектов — реактивный подход, позволяющий несоответствующим деталям проходить через несколько этапов обработки до обнаружения. Цифровой двойник решает эту проблему, создавая постоянно обновляемую виртуальную модель физического производственного процесса, интегрируя данные датчиков в реальном времени с имитациями на основе физики для прогнозирования результатов качества до их возникновения.
Для производителей углеволокна привлекательность неоспорима. Во-первых, мониторинг процессов в реальном времени устраняет 24-48-часовую задержку между автоклавным отверждением и разрушающим тестированием, обеспечивая немедленные корректирующие действия при отклонении параметров процесса. Во-вторых, модели прогнозирования качества, обученные на исторических данных, могут отмечать потенциальные дефекты — пористость, участки с избытком смолы, неправильную ориентацию волокон — с точностью 85-95% до того, как детали поступят на стадию контроля. В-третьих, виртуальная модель позволяет проводить анализ «что-если» для новых материалов и рабочих окон без дорогостоящих физических испытаний. В статье объясняется, как цифровые двойники внедряются в производство углеволокна, количественно оцениваются их преимущества для качества и стоимости, и рассматриваются технологии датчиков и архитектуры данных, которые делают их практичными.
Архитектура цифрового двойника углеволокна
Цифровой двойник производства углеволокна обычно состоит из трех взаимосвязанных слоев, которые работают вместе для создания целостной системы интеллекта процесса:
- Физический слой: Датчики, встроенные в автоклавы, формы RTM, машины для намотки и головки AFP/ATL, собирают данные в реальном времени о температуре, давлении, уровне вакуума, скорости потока смолы, натяжении волокна и степени отверждения. Современные установки размещают 50-200 датчиков на производственную линию, генерируя 1-5 ГБ данных за смену.
- Виртуальный слой: Модели на основе физики — включая конечно-элементный анализ теплового распределения, вычислительную гидродинамику для потока смолы и модели кинетики отверждения для сшивания — обрабатывают данные датчиков для прогнозирования качества деталей в реальном времени. Эти модели калибруются по реальным свойствам деталей с помощью алгоритмов машинного обучения.
- Интеллектуальный слой: Модели машинного обучения, обученные на исторических производственных данных, коррелируют параметры процесса с конечными свойствами деталей, обеспечивая прогнозирование оценки качества и анализ первопричин при возникновении отклонений. Система непрерывно учится на новых производственных циклах, повышая точность прогнозирования со временем.
Три слоя взаимодействуют через единую платформу данных — обычно промышленную архитектуру IoT с протоколами MQTT или OPC UA — обеспечивающую целостность данных и поддерживающую edge-вычисления для критически важных по времени решений. Инженеры по производству получают доступ к двойнику через панели мониторинга, визуализирующие статус процесса, прогнозы качества и рекомендуемые действия в реальном времени.
Возможности мониторинга процессов в реальном времени
Мониторинг в реальном времени является основой ценности цифрового двойника в производстве углеволокна. В таблице ниже сравниваются ключевые параметры мониторинга и их влияние на результаты качества:
| Параметр | Технология датчиков | Скорость данных | Влияние на качество |
|---|---|---|---|
| Распределение температуры | Массивы термопар, ИК-камеры | 1-10 Гц | ±2°C равномерность для стабильного отверждения |
| Давление в автоклаве | Пьезоэлектрические преобразователи | 100 Гц | ±0,1 бар для содержания пустот <1% |
| Целостность вакуумного мешка | Датчики скорости утечки | 1 Гц | Скорость утечки <0,01 мбар/с для авиации |
| Фронт потока смолы (RTM) | Диэлектрические датчики, оптоволокно | 10 Гц | Полная пропитка без сухих участков |
| Натяжение волокна (AFP/ATL) | Датчики нагрузки на creel | 1 кГц | Стабильное натяжение ±0,5 Н для укладки волокна |
| Степень отверждения | Диэлектрические, NIR-спектроскопия | 1 Гц | Температура стеклования ±3°C |
Когда данные датчиков отклоняются от рабочих окон, цифровой двойник формирует оповещения на трех уровнях: рекомендация (предупреждение о тенденции), внимание (приближение к пределам) и критический (процесс за пределами спецификации). В типичной авиационной автоклавной операции система обнаруживает 15-25 отклонений процесса за производственный цикл — из которых 12-20 являются рекомендациями, 3-4 — вниманием, а 1-2 требуют немедленного вмешательства. Без цифрового двойника только критические отклонения были бы обнаружены при контроле после отверждения, что приводит к уровню брака 3-8%.
Прогнозирующий контроль качества и предотвращение дефектов
Настоящая мощь цифрового двойника заключается в его прогнозирующей способности — возможности предсказать качество детали до завершения цикла отверждения в автоклаве или завершения инфузии RTM. Модели машинного обучения, обученные на 500-2000 производственных циклов, могут прогнозировать конечные свойства деталей с выдающейся точностью:
- Прогноз пористости: Модели, коррелирующие уровень вакуума, скорость нагрева и вязкость смолы, прогнозируют содержание пустот в пределах ±0,5% от фактических измеренных значений, позволяя операторам регулировать давление или температуру до того, как пористость станет необратимой.
- Оценка объемной доли волокна: Мониторинг потока смолы в реальном времени в RTM в сочетании с моделями деформации формы прогнозирует объемную долю волокна с точностью ±2%, выявляя участки с избытком или недостатком смолы до отверждения.
- Прогнозирование dimensional точности: Модели тепловых деформаций прогнозируют отпружинивание и коробление после отверждения, обеспечивая предварительную компенсацию инструмента для последующих операций.
- Прогнозирование механических свойств: Данные цикла отверждения в сочетании с базой данных свойств материалов прогнозируют прочность на растяжение, модуль упругости и межслойную прочность на сдвиг в пределах ±5% от фактических результатов испытаний.
Ведущие производители углеволокна сообщают о снижении уровня брака на 40-60% после внедрения прогнозирующего контроля качества через цифровые двойники. Финансовое воздействие существенно: для предприятия, производящего 500 автоклавных циклов в год со средней стоимостью детали 5000 долларов, снижение брака с 5% до 2% экономит 750 000 долларов ежегодно.
Интеграция с системами.execution производства
Цифровые двойники обеспечивают максимальную ценность при интеграции с системами управления производством (MES), которые управляют планированием производства, рабочими инструкциями и прослеживаемостью. Интеграция создает замкнутую систему качества, где:
- Прогнозирующее обслуживание: Двойник контролирует деградацию нагревательных элементов автоклава, износ вакуумных насосов и дрейф датчиков, планируя обслуживание до того, как поломки вызовут проблемы с качеством.
- Оптимизация процесса: Исторические данные тысяч производственных циклов позволяют двойнику рекомендовать оптимизированные циклы отверждения для новых материалов, сокращая время квалификации на 30-50%.
- Прослеживаемость: Каждое показание датчика, прогноз модели и решение о качестве связаны с серийными номерами конкретных деталей, создавая полную документацию цифровой нити для авиационной сертификации.
- Анализ первопричин: Когда деталь не проходит контроль, исторические данные двойника позволяют быстро идентифицировать параметр процесса, вызвавший дефект — обычно в течение минут, а не дней расследования.
Эта интеграция трансформирует управление качеством из реактивной, основанной на контроле функции в проактивную, основанную на предотвращении дисциплину, которая непрерывно повышает khảности процесса.
Проблемы внедрения и решения
Внедрение цифрового двойника для производства углеволокна требует решения нескольких технических и организационных проблем:
- Качество данных: Дрейф калибровки датчиков и пропущенные данные могут снизить точность моделей. Решения включают резервные датчики, автоматизированныеoutines калибровки и алгоритмы проверки данных для отметки подозрительных показаний.
- Точность моделей: Модели на основе физики должны быть откалиброваны для конкретных материалов и процессов. Начальная калибровка требует 50-100 производственных циклов, но техники переноса обучения могут сократить это до 20-30 циклов при наличии аналогичных процессов.
- Вычислительные требования: Моделирование методом конечных элементов в реальном времени требует значительной вычислительной мощности. Архитектуры edge-вычислений, запускающие упрощенные модели локально и детальные модели на облачных серверах, балансируют задержку и точность.
- Управление изменениями: Операторы должны доверять рекомендациям двойника. Поэтапное внедрение, начинающееся с режима только мониторинга, затем рекомендаций, затем автоматических корректировок, повышает доверие в течение 6-12 месяцев.
Несмотря на эти проблемы, возврат инвестиций обычно оправдывает стоимость внедрения в течение 18-24 месяцев для средних и крупных производителей углеволокна.
Часто задаваемые вопросы
Сколько времени занимает внедрение цифрового двойника для существующей производственной линии по производству углеволокна?
Внедрение обычно занимает 6-12 месяцев для одной производственной линии, в зависимости от существующей инфраструктуры датчиков и сложности процесса. Первые 2-3 месяца посвящены установке датчиков и сбору данных, месяцы 3-5 — разработке и калибровке моделей, месяцы 6-9 — интеграции с MES и обучению операторов. Поэтапный подход — начинающийся с мониторинга, затем добавляющий прогнозирующие возможности — снижает риск и позволяет команде постепенно накапливать опыт. Для предприятий с доступными историческими данными за 10+ лет обучения моделей может быть значительно ускорено с использованием исторических данных.
Как典型ен возврат инвестиций для цифрового двойника производства углеволокна?
ROI зависит от объема производства и текущего уровня брака, но типичные преимущества включают снижение брака на 40-60% (500 тыс.-2 млн долларов ежегодно для средних производителей), сокращение трудозатрат на контроль качества на 20-30%, снижение энергопотребления на 15-25% за счет оптимизированных циклов отверждения и ускорение квалификации новых материалов на 30-50%. Большинство производителей сообщают о сроках окупаемости 18-24 месяца. Нематериальные преимущества — повышенная уверенность клиентов, более быстрый ответ на запросы по качеству и улучшенная документация прослеживаемости — дополнительно укрепляют бизнес-обоснование.
Можно ли применять цифровые двойники к процессам производства углеволокна вне автоклава, таким как RTM и инфузия?
Да, цифровые двойники особенно ценны для процессов вне автоклава, где контроль процесса более сложен, чем в автоклавных операциях. Для RTM двойник моделирует progression фронта потока смолы, прогнозируя сухие участки и зоны с избытком смолы до того, как они станут дефектами. Для вакуумной инфузии двойник контролирует целостность вакуумного мешка и поток смолы через сложные геометрии. Отсутствие равномерности давления автоклава делает мониторинг и прогнозирование в реальном времени еще более критичными для достижения стабильного качества в процессах OOA.
Заключение
Технология цифрового двойника для производства углеволокна трансформирует управление качеством из реактивного, основанного на контроле процесса в проактивную, основанную на предотвращении дисциплину. Возможность мониторинга параметров процесса в реальном времени, прогнозирования качества деталей до завершения отверждения и выявления первопричин дефектов за минуты, а не за дни, обеспечивает измеримые улучшения уровня брака, времени цикла и удовлетворенности клиентов. По мере того как технологии датчиков становятся более доступными, а модели машинного обучения — более простыми в использовании, цифровые двойники переходят от крупных авиационных производителей к средним производителям углеволокна в автомобильной, ветроэнергетической и промышленной сферах.
Для инженеров и производственных менеджеров, оценивающих технологию цифрового двойника, практическая отправная точка — оценка существующей инфраструктуры датчиков, количественная оценка стоимости существующих проблем качества и определение наиболее важных точек мониторинга в вашем процессе. Изучите наши материалы и армирующие углеволокна, или свяжитесь с нашей технической командой, чтобы обсудить, как интеграция цифрового двойника может улучшить результаты качества ваших композитных производственных операций.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
- 3D-печать непрерывным углеволокном: параметры процесса FDM/FFF и механические свойства
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.