
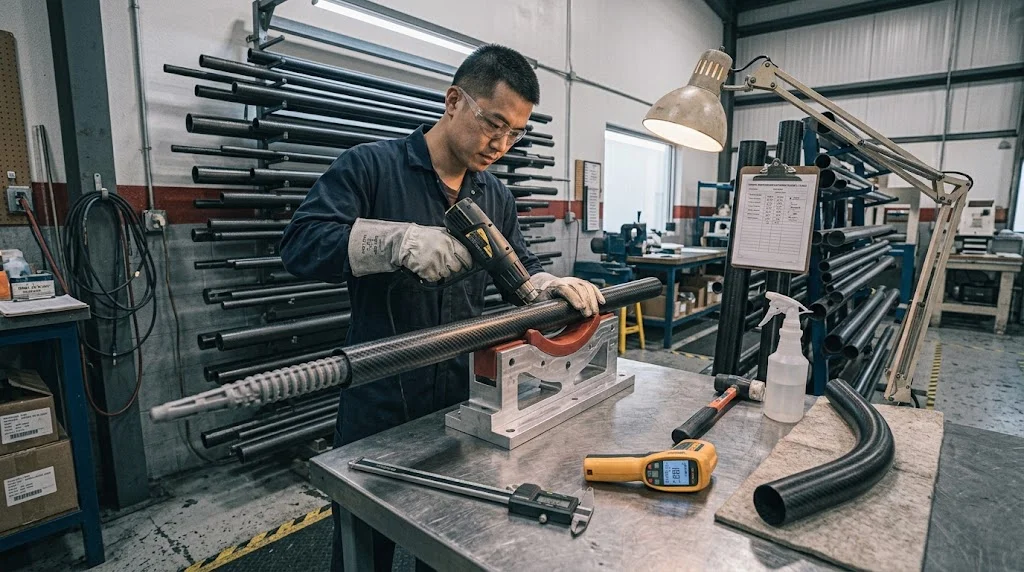
掌握 碳纤维管 的 弯曲 方法(how to bend carbon fiber tube)能救下一个项目——做错了,两秒钟就能毁掉一根 60 美元的管子。固化后的碳纤维管,纤维沿轴向笔直排布,弯曲时外缘受拉、内缘受压,全靠薄薄的树脂把它们箍在一起。弯曲的表面应变约等于外径除以两倍弯曲半径,而环氧树脂在 2% 应变附近即失效:这就是为什么外径 25 mm 的管子冷弯到小于约 600-700 mm 半径就会出现白色应力痕,再向内一点便分层。 本文说明哪种弯曲方法真正适用于哪种管子、实际可用的最小半径、可复现的热弯流程、弯碳纤维杆时要改什么,以及何时该老实承认——直接向工厂订购模制弯曲管(carb
引言
掌握碳纤维管的弯曲方法(how to bend carbon fiber tube)能救下一个项目——做错了,两秒钟就能毁掉一根 60 美元的管子。固化后的碳纤维管,纤维沿轴向笔直排布,弯曲时外缘受拉、内缘受压,全靠薄薄的树脂把它们箍在一起。弯曲的表面应变约等于外径除以两倍弯曲半径,而环氧树脂在 2% 应变附近即失效:这就是为什么外径 25 mm 的管子冷弯到小于约 600-700 mm 半径就会出现白色应力痕,再向内一点便分层。
本文说明哪种弯曲方法真正适用于哪种管子、实际可用的最小半径、可复现的热弯流程、弯碳纤维杆时要改什么,以及何时该老实承认——直接向工厂订购模制弯曲管(carbon fiber tube custom)比自己弯更划算。
为什么冷弯固化管必然失败
最常见的是卷制预浸管:壁内 0° 层主导刚度,固化后的环氧几乎没有延伸余量。一旦局部应变超过极限,先在外缘出现细小白线、敲击声发闷;再用力一步,层间裂纹就会在服役中悄悄张开。薄壁让情况更糟——壁厚小于约 1.2 mm 时,管子会在内缘起皱屈曲,纤维还远未达到极限。下表汇总了现实可选项。
| 方法 | 适用对象 | 实用最小半径 | 主要风险 |
|---|---|---|---|
| 芯轴冷弯 | 固化环氧管不推荐 | 约 25-30 倍外径,且难以干净 | 发白、分层 |
| 橡胶芯棒+加热 | 热塑管(PP、PA) | 6-10 倍外径 | 过热、表面灼伤 |
| 内膨胀芯棒 | 薄壁热塑管 | 4-8 倍外径 | 压扁、椭圆度 |
| 模制弯曲(固化时贴芯模) | 预浸管,任意半径 | 由设计决定 | 模具成本 |
半径倍数均相对外径:25 mm 管的 10 倍即中心线半径 250 mm。热固性固化管低于 15 倍外径的弯曲,应视为工厂工序而非作坊工序。此外,选方法前先弄清管子的来历:卷制预浸管、挤拉管与热塑注塑管的基体完全不同,标签或供应商的铺层表是最可靠的依据——把管子点着闻烟味既危险又不准确。若手头没有资料,可先在管端做一次小范围加热测试:热塑管会均匀变软、可以用指甲压出浅印,固化环氧则只会冒烟变黄。
碳纤维管怎么用热弯:分步流程
热弯之所以可行,是因为热塑性基体软化后纤维可以相互滑移而不再硬扛应变。先辨认树脂——廉价车架管多为聚丙烯,约 170 °C 软化;工程尼龙约 210 °C;固化环氧还没弯就先焦了。
- 内部支撑:塞入硅胶或橡胶芯棒,防止管壁在内缘椭圆或起皱;略紧的配合加一点皂液更好插。
- 均匀加热:在热风枪前或热风循环烘箱中转动管子,让软化区均匀覆盖 3-4 倍弧长的范围,切忌单点过热。
- 缓慢贴模弯曲:绕半径样板以每秒 10-20 度拉弯;速度是内侧起皱的直接原因。
- 受限冷却:按在样板上直到回到室温——提前松手,回弹会吃掉你的角度。
- 检查:沿弯段敲击听声、三点卡尺测椭圆度、上机前查看表面有无发白。
按此流程,角度误差可控制在 1-2 度以内;比 6 倍外径更紧的弯,需要模具而非样板。
碳纤维杆与薄壁管的弯曲差异
弯碳纤维杆(how to bend carbon fiber rod)遵循同样的物理规律,只是容错更低:实心或挤拉杆几乎全是连续 0° 纤维,弯后回弹 0.5-1 度,也比管子更早出现应力发白。8 mm 以下的杆可以在大半径上多道次冷弯——弯一点、松开、检查、重复;更大截面则建议加热处理。薄壁管(壁厚小于 1.2 mm)最麻烦:先屈曲后开裂,所以每次都要在内缘垫芯棒。不要在台钳钳口下无软垫夹持、也不要像掰焊管那样在单点加压;压溃是永久性的,而且藏在织纹下看不见。
何时应订购工厂模制的弯曲管
界线很清楚:设计半径小于约 15 倍外径、壁厚小于 1.2 mm、或批量超过一小把时,别自己弯,直接订曲线。定制弯曲碳纤维管是在两半模中的芯模上铺层并连同形状一起固化的,纤维被放到将来受力的位置,而不是事后硬掰到位——这与碳纤维管本身的制造逻辑(how to make carbon fiber tube)一脉相承。首件要付模具费,小批量交期 3-5 周,换来的是无残余应变、也不会几个月后冒出发丝裂纹的零件。下单前把直径与壁厚报给工厂索取最小半径建议;靠谱的供应商会如实告诉你冷成形何时可行。
常见问题
碳纤维管的最小弯曲半径是多少?
固化环氧卷制管:低于 25-30 倍外径一律禁止冷弯,接近该值也难保外观。热塑管配橡胶芯棒加热可达 6-10 倍外径;模制弯曲更紧,因为形状在固化时就已确定,而非事后硬掰。
弯过的管子会回弹或日后开裂吗?
热塑管按在样板上冷却,角度保持力良好,回弹小于 1 度。冷弯的固化管看似完好,内部却可能带着随振动扩展的层间微裂纹——这正是结构应用应改用模制弯、而非固化后成形的原因。
装上之后还能弯管吗?
仅限热塑管、必须内部有支撑,还得用隔热板保护周边零件免受热风枪烘烤。固化环氧的答案是不行——拆下管子在工作台上核对几何;若形状不对,重做或重订,绝不把已裂的管子装回受力位。
结语
碳纤维管弯曲不开裂的要义,是让方法匹配基体:固化环氧绝不冷弯,热塑管垫芯棒热弯,杆与薄壁件多一分耐心,小于 15 倍外径的曲线直接交给工厂模制。拿不准时,一根定制弯管比一次装机失败便宜得多。
永贤(YongXian)生产卷制与挤拉两种工艺的碳纤维管,可按客户半径热弯热塑管,并为较大项目模制弯曲段。 浏览我们的碳纤维产品 或 把半径与壁厚规格发给工程团队。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。