
在小批量规模 如何制作碳纤维板 ,本质上是用两工位车间放得下的设备控制三个变量——压力、温度与洁净度。工业板材来自压机线与热压罐;小批量制作者只有模具、真空泵和烘箱,两者差距表现为孔隙、厚度波动与跑偏的边缘。 本文走通批量约 10-500 件的碳纤维板制造(carbon fiber plate manufacturing)流程:手糊与预浸料如何取舍、从铺层到固化的实测数字、如何切割碳纤维板(how to cut carbon fiber sheet)而不分层、不让除尘器吸满纤维,以及让第二块板与第一块一致的检验习惯——这正是小批量制作碳纤维零件(making carbon fiber part
引言
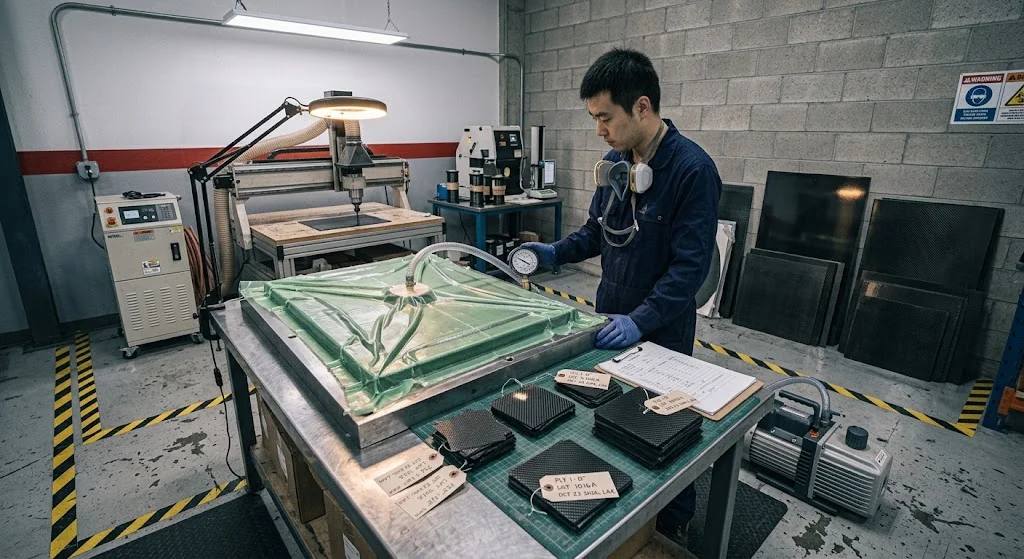
在小批量规模如何制作碳纤维板,本质上是用两工位车间放得下的设备控制三个变量——压力、温度与洁净度。工业板材来自压机线与热压罐;小批量制作者只有模具、真空泵和烘箱,两者差距表现为孔隙、厚度波动与跑偏的边缘。
本文走通批量约 10-500 件的碳纤维板制造(carbon fiber plate manufacturing)流程:手糊与预浸料如何取舍、从铺层到固化的实测数字、如何切割碳纤维板(how to cut carbon fiber sheet)而不分层、不让除尘器吸满纤维,以及让第二块板与第一块一致的检验习惯——这正是小批量制作碳纤维零件(making carbon fiber parts)的核心。
如何制作碳纤维板层合体:手糊与预浸料
两条路线都能做出板,差别在树脂含量如何控制。手糊是用混合环氧手工浸润干布——工装便宜、依赖操作者手法,树脂重量含量通常落在 55-65%。预浸料的树脂已计量在纤维上,约 35-45%,因此板更轻更均匀,但需要冷藏与能开发出完整性能的固化制度。
| 因素 | 手糊+真空袋 | 预浸料+真空/压制 |
|---|---|---|
| 树脂含量(重量) | 55-65%,依赖操作者 | 35-45%,成膜时计量 |
| 典型孔隙率 | 良好袋装下 2-5% | 0.7 MPa 真空下 <1-2% |
| 厚度公差(3 mm 板) | ±0.15-0.3 mm | ±0.05-0.1 mm |
| 固化 | 60-80 °C,2-4 h,常压真空 | 80-120 °C 阶梯固化,1-3 h |
| 储存与准备 | 常温储存,按需配胶 | 冷冻储存,使用前回温 |
| 单板相对成本 | 1x | 材料 2-3x |
做第一款产品,在平整模具上手糊+良好真空包装是拿到可用板材的更快路径;而厚度公差要进机加装配的重复订单,预浸料会靠减少废件把材料差价赚回来。
小批量碳纤维板制造的步骤
顺序比任何单步都重要。裁片每边放大 15-20 mm;做均衡板时 0°/90° 交替,若板要螺栓连接并受剪,考虑加一对 ±45°。在抛光或密封过的模具上操作,戴丁腈手套防止皮肤油污接触层片,混合树脂要在适用期内用完——工作窗口之后黏度上升是干斑无声的成因。
- 脱模:两遍脱模剂并擦拭,或用 PTFE 膜——漏涂的位置会把层合体焊死在模具上,整批提前终结。
- 吸胶与导流:吸胶毡的尺寸要能吸走多余树脂而不压到干布;贫胶与缺胶的角落都从这里开始。
- 真空:至少抽到 0.08 MPa(约 -0.8 bar)并做漏率保压——5 分钟掉压超过 0.01 MPa 就先找漏再固化。
- 固化与后固化:按树脂制度固化,再以 120-150 °C 后固化 1-2 h 获得热变形温度;跳过后固化,就是板材在热车或机箱内变软的原因。
- 脱模与静置:冷却到 40 °C 以下再脱模,板材静置 24 h 再机加——残余应力释放缓慢,静置会改善平面度。
记录每块板:层数、树脂批次、覆袋时间、峰值温度与保温时间。小批量碳纤维板制造的生死就在那张纸上,因为过程漂移总是从第二块板开始显现。
如何切割碳纤维板:刀具与除尘
切割是板材被毁、肺被伤的地方。碳粉具有磨蚀性、导电性,不属于车间的空气——把它当机加工粉尘处理,而不是锯末。直线切割用细齿硬质合金锯片、3000-6000 rpm、牢靠夹持工件、每刀浅切,效果胜过任何修边机。
- 刀具:硬质合金或金刚石镶边锯片;锋利的刃在切,钝刃在挤碎并撕开修边线。
- 除尘:刀具处接 HEPA 吸尘罩、密封工业吸尘器与 P100 口罩——绝不用压缩空气吹表面。
- 夹持:切割下方垫牺牲板防止出口侧崩边;也不要过夹,会在板面压出印痕。
- 孔与内腔:用阶梯钻或压缩刃铣刀,啄钻排屑,搬运前两面都去毛刺。
如果要做几十块以上,值得投一台带吸尘罩的简易 CNC 铣床:它把切割从熟练手工活变成可重复的程序,这才是小批量制作碳纤维零件真正的经济账。
检验同样不能省:用千分尺在九点位测厚度、用刀口尺加塞尺测平面度,并把数据记进批次表。小批量制作碳纤维板时,第一件与第十件之间的厚度差若超过 0.1 mm,通常意味着吸胶量或固化温度已经漂移,应在继续投料前把工艺拉回来;而边缘分层、表面富树脂这两类缺陷,多半要回溯到裁片尺寸与脱模剂涂抹是否均匀。
常见问题
小批量做的碳纤维板能做到多平?
在抛光模具、均匀袋装与受控固化下,300 mm 跨度内 0.2-0.5 mm 是现实的;应力消除磨削后可达 0.05-0.1 mm。平面度在固化时决定,不在切割时决定——机加翘曲的板只是去掉证据。
做碳纤维板必须用热压罐吗?
不必。真空袋手糊或预浸料+烘箱,对大多数工装、夹具与支架已达结构级质量。只有当合同要求孔隙率低于 1% 或很厚的截面时,热压罐才物有所值。
家用规模制作碳纤维板该用什么树脂?
适用期 30-60 分钟的常温层合环氧是最宽容的选择;看供应商的玻璃化转变数据而不是宣传语,如果板材服役中会超过 60 °C,务必补后固化。
结语
小批量制作碳纤维板,归结为有纪律的过程控制:按公差选择手糊或预浸料,守住真空与固化数字,用带除尘的锋利刀具切割,记录每一块板,让漂移在第二件而不是第五十件被抓住。做到这些,小批量做出的板在机加、胶接与性能上都如同量产材料。
永贤(YongXian)为小批量项目供应固化碳纤维板、片材与按尺寸切割的坯料,以及配套的管与棒。 浏览我们的碳纤维板系列 或 联系我们的工程团队,附厚度、公差与数量。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。