
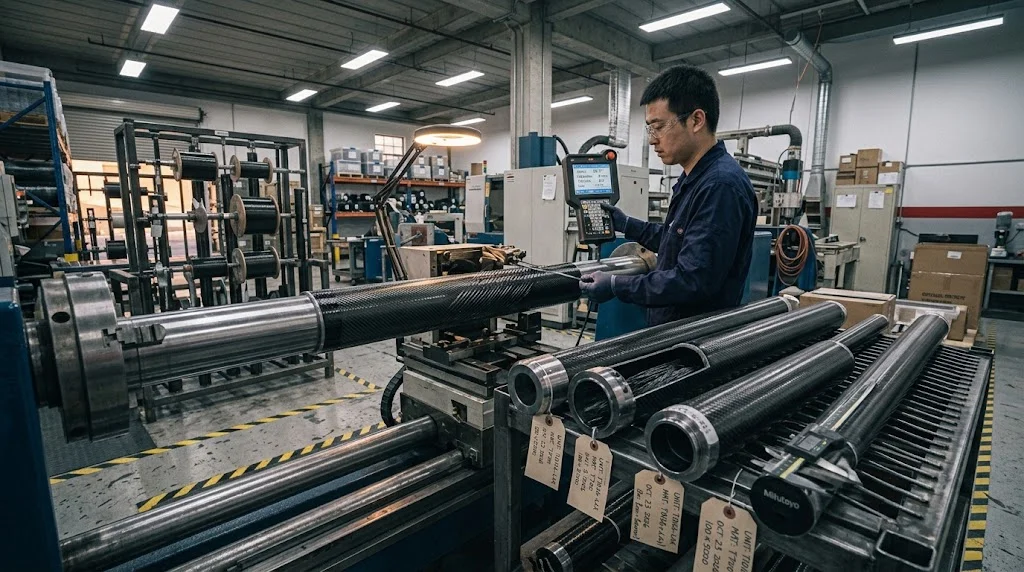
凡是想弄清楚 怎么做碳纤维管 的人,很快就会发现这个词背后至少藏着三家不同的工厂:把浸胶丝束绕在旋转芯模上的缠绕产线、手工把预浸料层片贴上抛光芯模的卷绕工作台,以及一次通过即固化定型的拉挤模具。做出的管子外观看似一模一样,在扭转、弯曲与压溃下的表现却完全不同——所以制管的第一决策不是纤维牌号,而是工艺家族。 本文以车间视角拆解缠绕与卷绕的对比:每种工艺的逐步流程、缠绕管(filament wound pipe)在什么载荷下是正确答案、碳纤维管定制(carbon fiber tube custom)如何改变工装与公差,以及为什么拉挤与卷绕碳纤维(pultruded vs roll wrapped
引言
凡是想弄清楚怎么做碳纤维管的人,很快就会发现这个词背后至少藏着三家不同的工厂:把浸胶丝束绕在旋转芯模上的缠绕产线、手工把预浸料层片贴上抛光芯模的卷绕工作台,以及一次通过即固化定型的拉挤模具。做出的管子外观看似一模一样,在扭转、弯曲与压溃下的表现却完全不同——所以制管的第一决策不是纤维牌号,而是工艺家族。
本文以车间视角拆解缠绕与卷绕的对比:每种工艺的逐步流程、缠绕管(filament wound pipe)在什么载荷下是正确答案、碳纤维管定制(carbon fiber tube custom)如何改变工装与公差,以及为什么拉挤与卷绕碳纤维(pultruded vs roll wrapped carbon fiber)应当按载荷工况而不是价目表来选。
碳纤维管坯怎么做:三类工艺
三种工艺从同样的原料出发——碳纤维、环氧树脂和圆柱形工装——在纤维接触树脂的那一刻分道扬镳。缠绕是把干纤维或浸胶丝束按程序设定的螺旋角铺过旋转芯模;卷绕是把预浸料逐层贴上抛光芯模;拉挤则是把纤维束拉过树脂槽与加热钢模,边通过边固化。每种选择都在管子进热压罐之前就锁死了纤维架构。
| 特性 | 缠绕 | 卷绕 | 拉挤 |
|---|---|---|---|
| 纤维铺放 | 程序化螺旋 / 环向角 | 手工铺 0°、±45°、90° 层 | 几乎纯轴向 |
| 典型外径公差 | ±0.1-0.3 mm | ±0.05-0.15 mm | ±0.1-0.2 mm |
| 最适载荷 | 内压、环向与扭转 | 弯曲+扭转、精密外径 | 纯弯曲轴向刚度 |
| 工装 | 每种规格一套钢或铝芯模 | 每种规格一套抛光芯模 | 每种截面一套模具 |
| 实用长度 | 可到 6 m 以上 | 通常 ≤ 2-3 m | 连续生产、定尺切割 |
| 批量相对单价 | 1.5-2x | 2-4x | 1x |
这张表解释了大多数采购失误。只写外径与壁厚的管材,任何一列都能"供货",差异要到使用时才暴露:让管子便宜下来的缠绕角,同时也让它在扭转下变软;保住公差的手工铺层方案,也把价格翻了一倍。
缠绕与卷绕对比:各自的优势场景
当载荷以内压或扭转为主、几何形状恒定时,缠绕占优。缠绕机能精确铺放角度——纯环向应力通常取 54.7°,轴向承载取更小值——连续丝束进树脂几乎无搬运损伤。因此缠绕管是压力容器、传动轴、工装梁与大直径结构管的自然选择,机器成本在长批量中摊薄。
- 选缠绕:环向主导的载荷、单一规格的长批量、外径约 50 mm 以上的管,以及允许表面有轻微绳状纹理的场合。
- 选卷绕:紧的外径公差、光洁的外观、需要 ±45° 层兼顾抗扭的混合铺层,以及中小批量。
- 注意接口:缠绕管常需机加端部或外包 sleeve 才能装接头;卷绕管因外径以固化面定形,更适合胶接与压配。
- 成本结构:缠绕的工装是一根芯模加一段缠绕程序;卷绕的人工随零件长度增长,价格对尺寸比对数量更敏感。
真正要比较的不是哪个工艺更好,而是你更愿意围绕哪种失效做设计:缠绕管受压溃时倾向于沿层间粘接线开裂,卷绕管则更接近纤维极限才失效,因为层片在热与压力下已经压实。
碳纤维管定制:芯模、公差与固化
定制件是两种工艺在工装上分道扬镳的地方。每增加一个外径就要一根新芯模:缠绕张力适中,可用较便宜的铝芯模或镀铬芯模;卷绕则需要磨削抛光的钢芯模,因为层合体固化时会抱紧芯模。每个规格都有一次性工装费,由批量摊销。
- 应标注的公差:卷绕管精加工后外径可达 ±0.1 mm;缠绕成型态通常 ±0.2-0.3 mm;壁厚 ±10% 对两者都是现实目标。
- 固化制度:标准环氧 80-100 °C 凝胶、120-150 °C 后固化;0.4-0.6 MPa 热压罐压力可提高层间强度,但热缩膜工艺并非必需。
- 脱模:缠绕与卷绕管都会抱紧芯模——锥度芯模、脱模布或镀铬决定脱模是否伤及内孔。
- 精加工:外径磨削与珩磨可把重复性再提高约 0.05 mm;不磨削时,脱模面纹理决定最终直径。
务必问清供应商哪些环节外协。芯模制造、磨削与无损检测经常在自制与外协之间切换,每一次交接都是公差叠加或交期延误的入口。
常见问题
哪种工艺做出的碳纤维管强度最高?
强度取决于纤维架构,而不是工艺标签。同等重量下缠绕的环向与抗扭强度最高;卷绕在同一层合体里兼顾轴向、±45° 与环向性能;拉挤的轴向拉伸强度最高但抗扭最弱。按主导载荷方向选工艺。
我能在家里用这些方法做碳纤维管吗?
三种里只有卷绕能搬进工作室:在 PVC 或铝芯模上湿法铺贴或铺预浸料,真空袋包装后 60-80 °C 固化。公差会是 ±0.5 mm 而非 ±0.1 mm,且未经测试的管子绝不可用于承压或载人场合。
定制管材的工装周期要多久?
标准规格芯模常备现货;新做一根磨削钢芯模通常 1-2 周,再加上约 1 周的首件生产与检验。合计来看,多数碳纤维管定制订单在图纸确认后 3-4 周见到首件。
结语
把碳纤维管做好,核心是让工艺与载荷匹配:环向与承压选缠绕,公差与均衡铺层选卷绕,低价直段选拉挤。把公差、固化与表面要求和纤维牌号一起写清楚,收到的管子就会与计算假定的行为一致。
永贤(YongXian)制造缠绕、卷绕与拉挤碳纤维管,外径、壁厚与长度均可定制。 浏览我们的碳纤维管系列 或 联系我们的工程团队,附图纸与目标数量。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。