
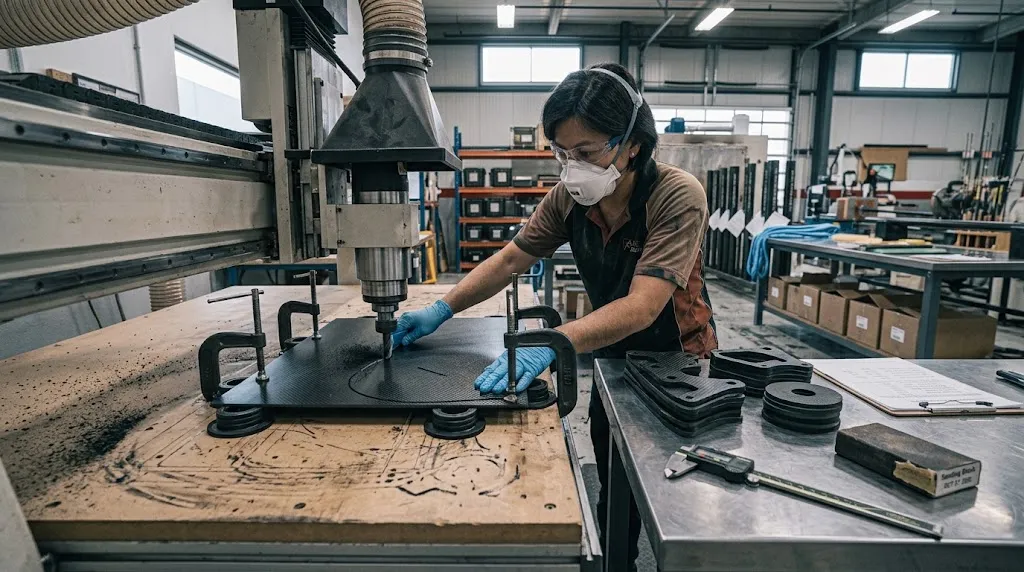
知道如何切割碳纤维板材料而不分层,是复合材料加工中最实用的技能之一——也是最容易做错的之一。碳纤维增强聚合物(CFRP)板在刀具下的表现与金属或木材完全不同:研磨性碳纤维使刀片迅速变钝,脆性树脂基体在出刀面崩边,层合板结构在切削力、支撑或刀具几何不当时会在层间分离。表面上看起来干净的切口,可能隐藏着只有在胶接、机加工或服役载荷下才显现的亚表面分层——使简单的修边操作变成报废事件。 本指南讲解如何在四种主要生产方法中切割碳纤维板而不分层,每种工艺的刀具与参数窗口,以及在 CFRP 板材上获得清洁、可胶接边缘的装夹与精整实践。 为碳纤维板选择切割方法 合适的切割工艺取决于零件几何、边缘质量要求、厚
引言
知道如何切割碳纤维板材料而不分层,是复合材料加工中最实用的技能之一——也是最容易做错的之一。碳纤维增强聚合物(CFRP)板在刀具下的表现与金属或木材完全不同:研磨性碳纤维使刀片迅速变钝,脆性树脂基体在出刀面崩边,层合板结构在切削力、支撑或刀具几何不当时会在层间分离。表面上看起来干净的切口,可能隐藏着只有在胶接、机加工或服役载荷下才显现的亚表面分层——使简单的修边操作变成报废事件。
本指南讲解如何在四种主要生产方法中切割碳纤维板而不分层,每种工艺的刀具与参数窗口,以及在 CFRP 板材上获得清洁、可胶接边缘的装夹与精整实践。
为碳纤维板选择切割方法
合适的切割工艺取决于零件几何、边缘质量要求、厚度与生产批量。下表总结了碳纤维板加工中使用的四种主要方法:
| 方法 | 最适合 | 边缘质量 | 局限 |
|---|---|---|---|
| 数控铣床(主轴) | 轮廓切割、孔、套料复杂形状 | 使用锋利的压缩螺旋刀时良好至优秀 | 粉尘产生;需要装夹;刀具磨损 |
| 磨料水刀 | 厚板、锐角、无热影响区 | 50 mm 以内板材无锥度优秀切割 | 比铣削慢;支撑不当有分层风险 |
| 圆锯(金刚石/硬质合金) | 直线纵切、板材开料 | 直线切割良好;出刀面常见毛刺 | 仅限直线;无导向工装有反弹风险 |
| 激光(CO2/光纤) | 薄件、封边、高产量修边 | 封边但存在热影响区;树脂烧焦风险 | 不适合厚层合板;边缘变色;需要抽风 |
对于大多数车间与轻型生产环境,配备压缩螺旋刀的数控铣床仍是切割碳纤维板的主力——一次换刀即可处理轮廓、孔与直线切割,参数正确时产生的边缘几乎无需精整。当切割厚板或铣削的热量与粉尘不可接受时,水刀是首选方法。
刀具选择与切割参数
无论采用何种方法,刀具状态与参数控制决定边缘是否分层。各工艺关键建议如下:
- 数控铣削:薄件(6 mm 以下)通孔切割使用上排屑螺旋刀将粉尘向下排出,厚层合板使用压缩螺旋刀——下部上排屑区将纤维向下拉,上部下排屑区将纤维向下压,两面均封边。硬质合金或金刚石涂层刀具对研磨性碳纤维的寿命是高速钢的 5-10 倍。3-10 mm CFRP 在 18,000-24,000 rpm 下 3-8 m/min 进给产生清洁切口;进给过慢增加热量与树脂烧焦,过快则有纤维拔出风险。
- 水刀:标准层合板使用 60-80 目石榴石磨料,380-420 MPa 压力。保持 1-2 mm 割距。板材支撑在牺牲性的栅条或蜂窝床上,防止射流反射引起出刀面分层。切割速度应使射流穿过支撑材料而非空气排出。
- 圆锯:使用金刚石或硬质合金刀头、60-120 齿的复合材料专用锯片。湿式切割(雾化或 flood 冷却)抑制粉尘并减少热量。进给应稳定——切割中途停顿会导致局部过热与树脂涂抹。
- 激光:1-3 kW CO2 激光可清洁切割 3 mm 以下 CFRP,但热影响区会使距切边 0.2-0.5 mm 的树脂性能退化。务必使用抽风——激光切割碳纤维会释放危险颗粒与树脂分解的有毒气体。
切割方向与纤维方向的关系也很重要:横切纤维(90°)对刀刃的磨损大于顺纤维方向,多层层合板的交替铺层迫使刀具在一次走刀中多方向切断纤维,增加出刀层的分层风险。
防止分层的装夹与支撑
切割中的分层几乎总是支撑问题而非刀具问题。当层合板在出刀面无支撑时,切削力在刀具退出前将下层推离上层,使层间分离。有效支撑策略包括:
- 牺牲性背衬:板材下方放置泡沫、MDF 或木质牺牲板,使刀具切穿 CFRP 后进入背衬而无空气间隙。这几乎完全消除通孔切割的出刀面拔出。
- 真空台装夹:数控铣床上的真空吸附台将夹持力分布在板材表面,防止振动与局部抬起引起的切角处分层。
- 胶带或粘性膜:在切线两侧贴美纹纸胶带或薄粘性膜,切割时固定表面纤维,减少入口与出口的毛边与崩缺。
- 厚层合板分层切削:20 mm CFRP 不要一次切穿,而是每次 3-5 mm 的多次浅切,降低每次走刀的切削力,保持出刀面受力较低。
水刀尤其要注意:绝不让射流在板材下方排入开放空气——反射的磨料流在工件下方散开,侵蚀底面,产生检验时看似分层的亚表面损伤。
面向胶接与装配的边缘精整
即使是良好切割的边缘,在胶接或装配前也受益于精整:
- 细磨去毛刺:使用 180-320 目砂纸或去毛刺工具去除突出于边缘的微纤维。避免产生热量并损伤树脂基体的强力磨削。
- 胶接前清洁:用异丙醇擦拭边缘,去除切割粉尘与油污。碳纤维粉尘导电,若不清除会影响胶接线与涂装附着力。
- 户外用途封边:未封边的切边允许水分沿纤维路径渗入。海洋或户外结构应用应在最终装配前用薄层环氧擦拭或封边条封边。
- 检查亚表面损伤:关键边缘的敲击测试或超声检验可发现表面检验遗漏的分层——水刀或强力锯切后尤其如此。
遵循这些实践可获得清洁、尺寸准确、可直接结构胶接的碳纤维板边缘——无论坯料是进入夹芯板、机器人底盘还是定制外壳。
常见问题解答
小型车间切割碳纤维板的最佳工具是什么?
配备金刚石涂层压缩螺旋刀与真空或压板工作台的数控铣床是小型车间最通用的配置。与手持锯相比,它以最小的粉尘暴露处理轮廓、孔与直线切割。若无数控铣床,配备金刚石锯片、直尺导板与牺牲背板的圆锯可对 10 mm 以下板材完成可接受的直线切割——前提是佩戴呼吸器并外部集尘。
为什么碳纤维板在切口出刀面分层?
出刀面分层几乎总是层合板下方支撑不足所致。当刀具或射流在下方有空气间隙时退出材料,剩余层板弯曲脱离切口并分离。用牺牲背板、分层切削或出刀面胶带加固解决。水刀切割时,确保射流穿过栅条或支撑材料而非开放空气排出。
可以用普通木锯片切割碳纤维板吗?
不推荐。标准木材或金属锯片对研磨性碳纤维迅速变钝,并倾向于崩裂脆性树脂基体,产生毛边与更高的分层风险。若临时必须使用通用锯片,使用细齿硬质合金锯片、中速切割并配背板,仔细检查边缘——但生产工作应投资金刚石或复合材料专用锯片。
结论
切割碳纤维板而不分层,关键在于使切割方法与任务匹配、使用锋利的复合材料级刀具、控制进给与转速以管理热量与纤维拔出,以及——最关键地——在出刀面支撑层合板,使切削力无法分离层板。配备压缩螺旋刀与牺牲背板的数控铣床覆盖最广的车间任务范围;水刀是厚板与严公差轮廓的高级选择。参数正确并精整后,CFRP 板材的切边清洁、尺寸稳定,可直接用于结构胶接。
永贤提供适用于数控铣床、水刀切割与结构组件加工的碳纤维板与板材。浏览我们的在售碳纤维板或联系我们的技术团队,获取与您切割工艺匹配的材料建议。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。