
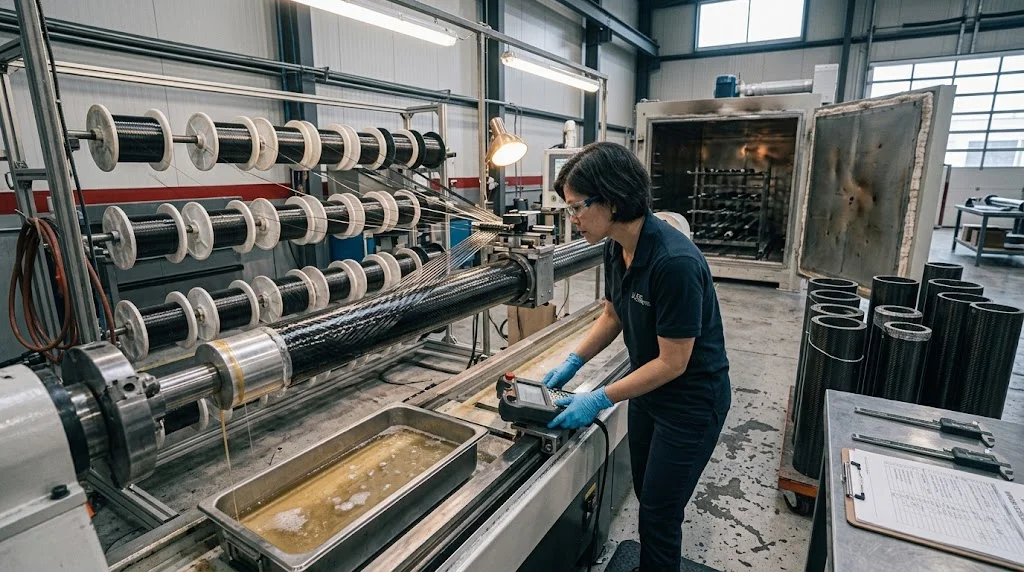
缠绕成型碳纤维管 的下单方式与标准拉挤管完全不同:直径由芯模决定,壁厚一层一层铺出来,缠绕角度决定这根管子在环向、轴向还是两者兼顾上更强。这正是同一张看似相同的询价单,供应商报出差三倍价格的原因,也是不加限定条件的询价通常只会收到货架上最厚规格的原因。 本文给出定制缠绕的常用直径与壁厚范围、各尺寸段能稳定守住的公差、缠绕角度如何改变性能,以及什么情况下缠绕工艺在成本上输给拉挤或卷管。目标是让您发出的询价单一次就能拿到一个数字,而不是三封追问邮件。 缠绕成型碳纤维管是什么工艺 连续纤维束经过树脂浴浸润后,按程序设定的角度逐层缠绕到旋转芯模上,直到计算壁厚完成,再连同芯模一起固化或固化后脱模。因为
引言
缠绕成型碳纤维管的下单方式与标准拉挤管完全不同:直径由芯模决定,壁厚一层一层铺出来,缠绕角度决定这根管子在环向、轴向还是两者兼顾上更强。这正是同一张看似相同的询价单,供应商报出差三倍价格的原因,也是不加限定条件的询价通常只会收到货架上最厚规格的原因。
本文给出定制缠绕的常用直径与壁厚范围、各尺寸段能稳定守住的公差、缠绕角度如何改变性能,以及什么情况下缠绕工艺在成本上输给拉挤或卷管。目标是让您发出的询价单一次就能拿到一个数字,而不是三封追问邮件。
缠绕成型碳纤维管是什么工艺
连续纤维束经过树脂浴浸润后,按程序设定的角度逐层缠绕到旋转芯模上,直到计算壁厚完成,再连同芯模一起固化或固化后脱模。因为每一层都沿编程路径铺设,制品的各向异性是设计出来的:接近九十度的环向缠绕抗内压与抗局部压溃最好,接近零度的轴向缠绕弯曲刚度最高,多数结构管取三十至五十五度之间的螺旋角,在弯曲刚度与损伤容错之间取得平衡,夹持或过盈配合部位再补一到两层环向层。
同一套设备也决定了工艺边界:外径跟着芯模走,换直径就意味着换工装;壁厚由铺放的纤维与树脂累积,只能按层递进而不是任意小数;芯模表面状态直接决定内径是滑配级还是要二次加工。每天做缠绕碳纤维管的车间,报价前一定会先问芯模直径、控制面是内还是外、主载荷方向和年用量这四件事。
缠绕角度、层数与承载方向
角度是首要设计变量,应在定直径之前先定。接近九十度缠绕的管子行为像压力容器:抗内压与抗压溃出色,弯曲性能弱;接近零度缠绕的管子行为像拉挤件:轴向刚度好,端部易劈裂、怕点载荷。多数结构应用落在三十至五十五度之间,螺旋层提供弯曲刚度与损伤容错的折中,端部若承受夹紧或压配载荷,再加环向层。
| 缠绕角度 | 擅长 | 短板 | 典型用途 |
|---|---|---|---|
| 接近 90 度(环向) | 抗内压、抗压溃、环向刚度 | 弯曲、端部劈裂 | 压力段、衬套 |
| 30 至 55 度(螺旋) | 均衡刚度、损伤容错 | 轴向强度峰值 | 桅杆、结构管 |
| 接近 0 度(轴向) | 弯曲刚度、压杆载荷 | 环向强度、抗冲击 | 支臂、撑杆、导轨 |
| 螺旋加环向层 | 夹持段、压配端部 | 重量、单件成本 | 握持段、接头 |
壁厚与角度相互作用:加环向层能快速提高抗压溃与抗内压,但对弯曲刚度贡献很小;加轴向或螺旋层大致按层数提升刚度,却牺牲夹持位置所需的环向余量。实际顺序是先确定主导载荷方向,再按它定壁厚,最后只在硬件实际加载的局部补少数方向的层。
定制直径与壁厚范围
车间标准芯模覆盖的缠绕碳纤维管外径,常见的从约 6 毫米的小型精密缠绕机到 300 毫米以上重型设备,其中 20 至 120 毫米区间报价最好,因为这些芯模已经备好。壁厚通常从小直径的 0.5 毫米起,到大容器的 15 毫米以上;下表是典型生产习惯而不是设备硬极限。
| 外径 | 实用壁厚范围 | 直径公差 | 备注 |
|---|---|---|---|
| 6 至 20 毫米 | 0.5 至 3 毫米 | 内径正负 0.1 毫米 | 小型芯模,滑配内孔 |
| 20 至 120 毫米 | 1 至 8 毫米 | 内径正负 0.2 毫米 | 工装最全,交期最短 |
| 120 至 300 毫米 | 3 至 15 毫米 | 正负 0.3 至 0.5 毫米 | 多半需新芯模,预算工装费 |
| 300 毫米以上 | 按计算确定 | 按图纸约定 | 分瓣或可脱芯模,固化周期更长 |
控制面和数字本身同样重要:管子要套轴就控制内径、让外径随铺层浮动;要进壳体就控制外径、接受内径变化。把公差收紧到正负 0.05 毫米以内,通常意味着芯模精车或固化后机加工,报价单上这一行比到货后发现装不进去便宜得多。切割长度公差也要确认:缠绕管固化后修切,细长件端面垂直度可能每米漂零点几毫米,除非图纸另有约定。
何时选择环氧缠绕管而不是其他工艺
环氧缠绕管在三种情况下值回价格:直径超出拉挤模具库存、壁厚超过卷管能做的范围、缠绕角度必须匹配载荷方向。直径四十毫米以下且批量大时,拉挤通常按米更便宜,因为工艺连续、模具自持公差、不用排芯模工装;超过这个尺寸,或者做一次性件与中小批量,缠绕更划算——你付的是材料与机时,而不是每次改直径的工装费。
- 选缠绕:定制直径、厚壁、角度可调、接头处环向增强、中小批量。
- 选拉挤:标准尺寸、长批量、轴向性能优先、每米成本最低。
- 选卷管:外径精度高、表面光洁、小到中等直径。
- 两边都要报价:直径在四十毫米附近时,交界点会随纤维价格与年用量移动。
树脂体系跟着使用环境走:标准环氧胜任大多数结构件,玻璃化转变温度足以应对炎热座舱或动力舱附近;乙烯基酯在腐蚀环境更便宜;高温体系只有在零件确实长期受热时才值溢价。无论哪种体系,都要求把玻璃化转变温度与纤维体积分数绑定到批号上——这两个数字基本解释了低价标与合格件之间的全部差距。
常见问题解答
定制缠绕管的最小起订量是多少?
很多车间愿意在现有芯模上先做一件样品,但批量价格通常按十件起算,因为调试、固化周期与检验要分摊。换新芯模时,还要先付芯模费,即使批量很小也不会消失,所以若需要三个直径,与其做三种薄壁规格,不如约定一个直径靠加厚壁解决。让供应商在报价里把工装费、样品价与批量价分开列出来,起量的交叉点就一目了然。
缠绕管能按受控内径交货吗?
可以,而且这是常规做法:内表面贴着芯模成型,把芯模直径写成受控内尺寸,壁厚或外径作为堆积尺寸。120 毫米以下直径的内径公差通常零点几毫米,芯模经过磨削与脱模处理时更紧。如果内外两面都要严公差,就要为固化后的外圆精加工留预算。
定制缠绕管的交期一般多久?
用现有芯模时,样品件常见两到四周,取决于固化排产与检验负荷;新芯模要再加一到三周做机加工与脱模涂层,然后才轮到铺纤维。图纸若要求固化后机加工、无损检测或带力学试样的鉴定批次,还要再加时间。第一封邮件就写明年用量,车间知道后面有批量时,会把试制排在无固定期限的一次性订单前面。
缠绕管通常从哪里开始失效?
端部与夹持段:切割端面和硬件夹紧位置是裂纹起点,轴向偏重又没有环向层的管子尤其明显。图纸应给出修切余量,在硬件夹持处补环向层,切口端面倒角,避免第一次撞击就诱发分层。使用中每次过载后检查接头区域的细向环裂纹——缠绕角度设计对不对,最先在那里显形。
结论
指定一根缠绕碳纤维管,本质上是按顺序做四个决定:受控面、匹配主导载荷的缠绕角度、满足它的壁厚档,以及决定缠绕还是拉挤更划算的批量。这四件事先谈清楚,直径与公差是推论,而不是报价之后再谈的条件。
把载荷方向、受控面和目标批量连同图纸一起发过来。浏览我们的碳纤维管产品线,或联系我们的工程团队,我们会按零件需求给出缠绕方案,而不是按车间里恰好装着的芯模报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。