
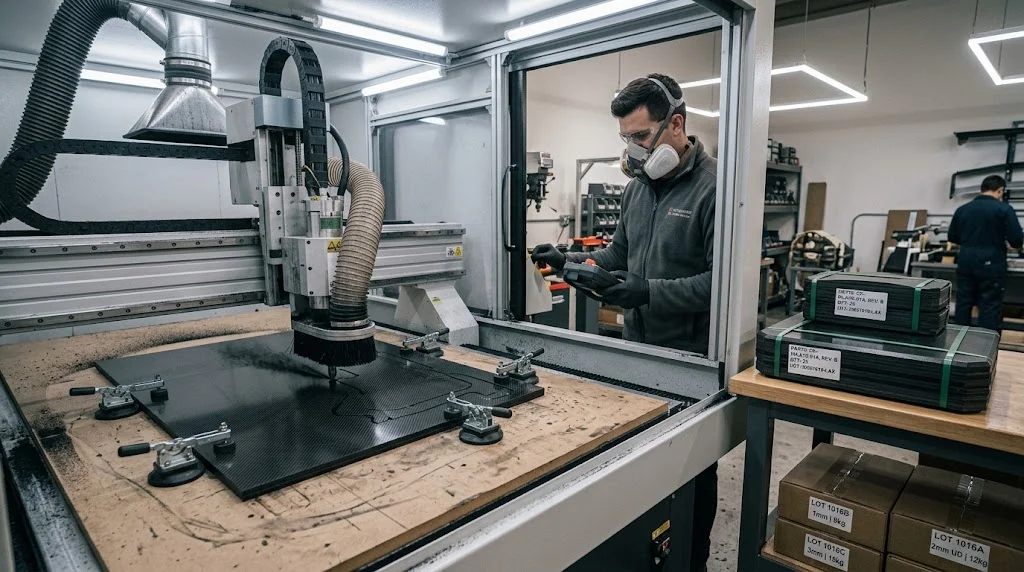
碳纤维板材切割服务 把库存平板变成成品零件:按你的图纸从固化CFRP板材上切出平板、加强板、支架、夹具面和面板毛坯。三种工业方法——CNC铣削、水刀切割和激光切割——在边缘质量、公差和热影响区上差异很大,选错方法是定制切割碳纤维零件到货后无法使用的最常见原因。本文用真实公差数据对比各方法,说明碳纤维板材加工如何计价,并列出保持边缘干净、芯材完好的设计规则。 本服务面向需要零件而非原料的买家:指定安装板的工程师、切割单件面板的修复车间,以及从合格碳纤维板材切割服务批量订购相同毛坯的生产团队。 CNC铣削、水刀与激光:碳纤维板材切割方法对比 三种方法的材料去除方式不同,差异在边缘上显现: CNC铣
引言
碳纤维板材切割服务把库存平板变成成品零件:按你的图纸从固化CFRP板材上切出平板、加强板、支架、夹具面和面板毛坯。三种工业方法——CNC铣削、水刀切割和激光切割——在边缘质量、公差和热影响区上差异很大,选错方法是定制切割碳纤维零件到货后无法使用的最常见原因。本文用真实公差数据对比各方法,说明碳纤维板材加工如何计价,并列出保持边缘干净、芯材完好的设计规则。
本服务面向需要零件而非原料的买家:指定安装板的工程师、切割单件面板的修复车间,以及从合格碳纤维板材切割服务批量订购相同毛坯的生产团队。
CNC铣削、水刀与激光:碳纤维板材切割方法对比
三种方法的材料去除方式不同,差异在边缘上显现:
- CNC铣削:由CNC雕刻机上的金刚石涂层或上切铣刀沿程序轨迹运行,是20毫米以内板材的主力方法,成本质量比最佳,边缘可继续机加工。缺点是刀具磨损——硬质合金刀具在碳面前很快变钝,批量生产每30-90分钟切割时间需换刀,这部分成本包含在报价中。
- 磨料水刀:0.6-0.8毫米水射流携带石榴石磨料侵蚀板材。无热影响区——这对玻璃化转变温度较低的环氧体系很重要——切缝窄。出口侧可能有磨料锥度,边缘略粗糙于铣削,对结构件通常可接受,但不适合外观面。
- 激光切割:CO₂或光纤激光烧穿板材。速度快,擅长薄膜和小型复杂零件,但热量会降解切缝边缘的树脂——形成零点几毫米宽的焦化脆性区,必须打磨掉。对结构级CFRP,激光切割通常仅在无替代方案时采用,正规的碳纤维板材加工供应商在接单前会提出警告。
| 方法 | 实用厚度范围 | 典型切缝 | 边缘锥度 | 热影响区 | 小批量相对成本 |
|---|---|---|---|---|---|
| CNC铣削 | 0.5-20毫米 | 2-3毫米(刀具直径) | < 0.05毫米 | 无 | 基准(1.0x) |
| 磨料水刀 | 0.5-50毫米 | 0.6-1.0毫米 | 25毫米厚内0.1-0.3毫米 | 无 | 1.1-1.4x |
| 激光(CO₂ 150W+) | 0.5-6毫米 | 0.15-0.3毫米 | < 0.05毫米 | 0.2-0.5毫米焦化树脂 | 0.8-1.2x |
碳纤维板材切割服务能保证的公差
公差取决于方法、厚度和零件尺寸,而不是宣传文案里的承诺。从平板切出成品轮廓的现实能力:
- 外轮廓,CNC铣削,≤5毫米板材:关键尺寸±0.1-0.2毫米;1000毫米零件的一般轮廓±0.3-0.5毫米。
- 外轮廓,水刀,≤25毫米板材:±0.2-0.5毫米另加锥度余量;若零件需叠装请单独规定锥度上限。
- 钻孔或铣孔:可达到H9级铰孔精度(±0.05-0.1毫米);激光钻孔应避免用于螺栓连接,因为孔壁焦化。
- 平面度:固化态板材平面度通常1000毫米内0.5-1.0毫米;双面CNC铣削可达到0.05-0.1毫米,成本增加约30-60%。
两条公差规则可避免多数纠纷:图纸上给出基准体系(不要从粗切边标注尺寸),并标出关键尺寸,使切割服务围绕它们安排检验,而不是把轮廓当作外观处理。
边缘精整、分层与面向切割的设计
切出口分层是碳纤维板材加工的经典失效。当切割力或热量超过自由边的层间强度时发生,且可通过设计控制:
- 尽量一次切透;多次深切迫使刀具摩擦已切表面并加热边缘。
- 螺栓孔距切割边保持≥3倍板厚;更近的孔会把夹紧载荷集中到削弱的边缘。
- 指定上切还是下切刀具;上切铣刀排屑好但可能抬起表层纤维——供应商的刀具选择对外观面很重要。
- 要求外观边做0.2-0.5毫米倒角或圆角;破边比生切边观感更好,搬运中也更抗崩边。
对泡沫或蜂窝芯的夹芯板,切割需要分步策略:分别加工面板、芯材和背板,或使用压缩式切割刀具,否则芯材被压溃、面板分层。询价时请注明芯材类型和厚度。
碳纤维板材切割服务的计价
成本分三部分:准备(编程和夹具)、机时和精整。从2毫米库存板切一件单件支架,含编程通常60-150美元。程序和夹具就位后,50件相同平板的批量可降至每件8-20美元。关键尺寸检验按所需报告形式另加30-80美元/单。边缘倒角或双面铣削按面积增加20-60%。
比较报价时确认包含项:材料等级与批次、板材固化状态、是否含去毛刺和倒角、检验报告形式。跳过去毛刺环节的低价报价会在装配时付出更多,而未注明板材等级的报价无法对照你的结构假设进行验证。
常见问题解答
碳纤维板材切割服务能否切复杂内腔和尖锐内角?
内腔切割是常规操作。真正的尖锐内角(零半径)旋转刀具做不到——刀具会留下等于其直径一半的圆角。对典型3-6毫米板材,建议最小内角半径设计为1.5-3毫米,或接受拉削清角作为二次工序。水刀能比铣削做出更小的内角(约0.8毫米),但仍不是完美的尖角。
应该我自己供料还是让供应商用库存板切割?
两种都可以。自己供料保证确切批次和等级,这对受追溯规则约束的航空或赛车零件很重要。用供应商库存料更便宜快捷,工业支架和夹具的批次连续性通常可接受。若自己供料,请书面约定废料责任——在你的板材上切割时,供应商通常只对重大过失负责,而非全部废料。
定制切割碳纤维零件多快能交付?
库存料铣削件:图纸确认后小批量3-7个工作日。水刀件:5-10天。复杂零件的新编程加夹具制作增加1-2周。无排版方案的单件修复面板通常总共2-3周。加急服务存在,但一般加收30-50%。
结论
碳纤维板材切割服务已是成熟能力,但结果因方法选择和图纸纪律而明显分化。CNC铣削是大多数定制切割碳纤维零件的默认选择,水刀在厚料和耐热敏感树脂上占优,激光应仅用于薄的非结构件。要求供应商按基准图纸陈述的公差交货,按机器实际能产出的方式设计边缘和圆角,零件就会以去毛刺、在公差内、可直接装配的状态到达。我们的碳纤维板材加工线为全球工业买家提供CNC铣削、水刀切割和双面铣削——浏览我们的板材系列或发送您的图纸获取切割报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。