
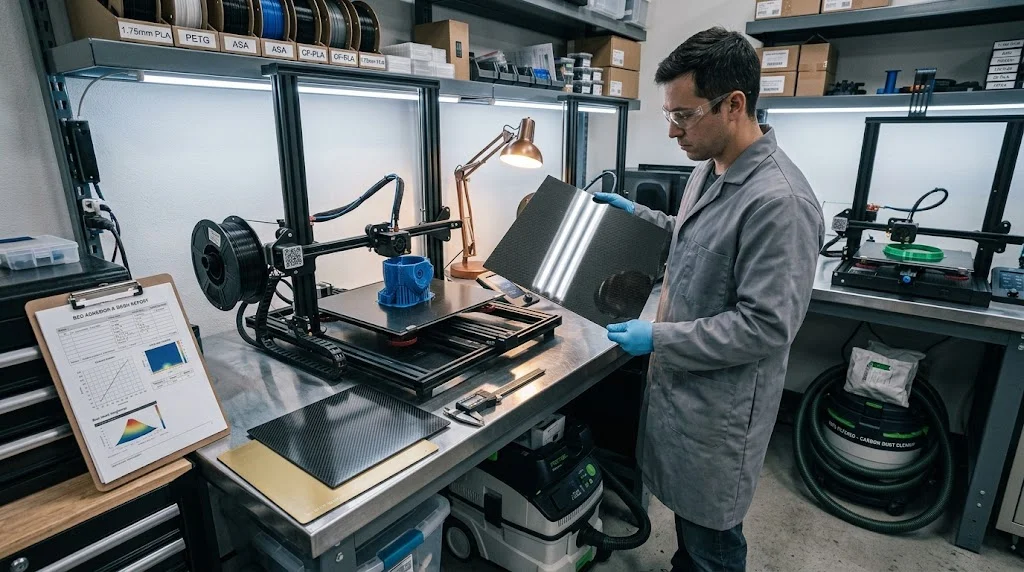
碳纤维打印底板 是一块平整的碳纤维增强聚合物板材,用作 FDM 3D 打印机的打印面,或层压贴合在原有热床表面之上。它的卖点很直接:交叉铺层碳纤维层压板受热时的膨胀远小于铝或钢,因此一块大尺寸底板在 60 °C 到 110 °C 的床温区间内都能保持形状,而高刚性底板在喷嘴扫过首层边角时也不易变形。但实际情况更有层次——底板只是加热器、表面涂层和调平探针这一整套系统中的一环——而对附着力的错误预期,是大多数买家一个月内退回弹簧钢板的最常见原因。 本文对比购物时真正会遇到的五种床材:交叉铺层碳纤维层压板、粉末涂层 PEI 弹簧钢、硼硅玻璃、铸铝工装板和 G10 玻璃环氧层压板,涵盖热膨胀、升温行
引言
碳纤维打印底板是一块平整的碳纤维增强聚合物板材,用作 FDM 3D 打印机的打印面,或层压贴合在原有热床表面之上。它的卖点很直接:交叉铺层碳纤维层压板受热时的膨胀远小于铝或钢,因此一块大尺寸底板在 60 °C 到 110 °C 的床温区间内都能保持形状,而高刚性底板在喷嘴扫过首层边角时也不易变形。但实际情况更有层次——底板只是加热器、表面涂层和调平探针这一整套系统中的一环——而对附着力的错误预期,是大多数买家一个月内退回弹簧钢板的最常见原因。
本文对比购物时真正会遇到的五种床材:交叉铺层碳纤维层压板、粉末涂层 PEI 弹簧钢、硼硅玻璃、铸铝工装板和 G10 玻璃环氧层压板,涵盖热膨胀、升温行为、首层附着、探针兼容性、成本,以及安装到 Bambu Lab 和 Prusa 机型上的实操细节。
什么是碳纤维打印底板,为什么要用它
碳纤维打印底板通常是一块按床面尺寸裁切的 1-3 毫米交叉铺层层压板,可选在打印面复合脱模布纹理膜或薄层 PEI。它的吸引力来自三个物理特性。第一,平衡交叉铺层层压板的面内热膨胀系数在每开尔文 0 到 2 x 10⁻⁶ 之间,而铝约为 23、钢为 11-12——一块 300 毫米底板在 25 到 110 °C 全程温升中伸长不到 0.1 毫米,同样尺寸的铝板则会伸长约 0.6 毫米。第二,比刚度高:2 毫米碳板的刚性超过同等重量的 4 毫米铝板,这对热床自身参与加速运动的运动床机型尤为重要。第三,经过恰当的去应力处理后层压板尺寸稳定,平整度能经受反复热循环,而不是像某些胶合组件那样逐渐劣化。
代价也是真实的。标准环氧体系的玻璃化转变温度在 120 到 180 °C 区间,连续使用超过约 150 °C 需要高 Tg 树脂。表面是非极性的光滑面,对 PLA 的附着不利,必须借助辅助手段。而且裸碳板绝不能在无除尘条件下切割或打磨——导电碳尘既是健康隐患,也是打印机内部的电子隐患。
碳纤维打印底板 vs PEI、玻璃与 G10:床材对比
下表按决定打印质量的数字对比五种材料:膨胀、导热、耐温、附着和 300 x 300 毫米底板的大致成本。
| 床材 | 热膨胀(10-6/K) | 导热系数(W/m/K) | 实用上限温度 | 开箱附着力 | 相对成本 |
|---|---|---|---|---|---|
| 碳纤维层压板(交叉铺层) | 0 到 2 | 面内 7 到 15 | 150-180 °C(受树脂 Tg 限制) | 裸板对 PLA 差,贴 PEI 膜或胶水后良好 | 3 到 6 倍 |
| PEI 弹簧钢(粉末涂层) | 11-12(钢) | 30-45 | 170-180 °C(PEI 极限) | 对 PLA、PETG、ABS 优秀 | 1 倍基准 |
| 硼硅玻璃 | 3.3 | 1.0-1.2 | 300 °C 以上 | 一般,需胶水或喷雾 | 0.8 到 1.5 倍 |
| 铸铝工装板 | 23 | 120-160 | 250 °C 以上 | 一般,需 PEI 或贴膜 | 1 到 2 倍 |
| G10 玻璃环氧 | 11-18 | 0.6-0.9 | 130-150 °C | 对 PLA 良好,床下隔热 | 1.5 到 2.5 倍 |
两条规律比原始数字更重要。铝升温最快、热量分布最均匀,但膨胀约为碳的十倍,这正是大尺寸 ABS 件翘角的成因。玻璃非常平整、耐高温,但导热低意味着升温慢且边角偏冷,直到整板热透。碳板升温速度介于玻璃与钢之间,而在尺寸稳定性上明确胜出。
碳纤维打印底板的表面处理与首层打印
附着力是碳纤维打印底板安装成败的关键。固化环氧表面能低,应把它当作基材而非可直接打印的面层:
- 层压 PEI 膜:最省心的方案。将 0.1-0.15 毫米 PEI 膜贴合到碳板上,既能获得类似弹簧钢的附着行为,又保留碳板的平整度。贴合后以 80-100 °C 烘一小时驱除残留水分。
- 胶棒或液体胶水:可直接用于裸环氧面打印 PLA 和 PETG。薄薄一层、每几件补涂一次,层间用异丙醇清洁,避免胶层堆积成波浪状薄膜。
- 纹理涂层:喷涂或浸涂纹理能增加机械咬合,但磨损不均。在决定是否永久层压表面之前,这是合理的过渡方案。
- Z 偏移与网格:刚性底板不会像弹簧钢那样在探针下弹性变形,因此每次更换底板后都要重新运行热床网格。在应变片或感应探针系统上,2 毫米碳板还会因板厚改变首层基准。
安装前还要确认传感器兼容性。碳层压板具有电学半导电性,会干扰部分电容式接近传感器,而按钢材调校的标准感应探针检测距离可能缩短。压电式与应变片式探测不受影响。若你的打印机使用感应探针,请在正式长时间打印前,在底板实际四角验证探测是否可靠。
为 Bambu、Prusa 与工程耗材选底板
安装适配是通用建议失效的地方。寻找 碳纤维板 bambu 适配板的用户,需要精确匹配床面尺寸、让总堆叠厚度留在探针可调范围内,并确认底板不被前挡边与玻璃罩顶起而脱离加热器。Prusa MK4 和 XL 的机主面临类似约束:原厂板按可拆卸柔性件设计,刚性替代件必须平整贴合加热器而无需支撑框架,且必须重新做首层校准。
耗材决定表面选择。60 °C 床温的标准 PLA 几乎什么都行;70-80 °C 的 PETG 需要纹理面或胶水;100-110 °C 的 ABS 和 ASA 最能受益于碳的低膨胀——那正是铝床变形的温区。工程耗材把温度问题推到台前——例如 prusament pc carbon fiber 要求约 110-120 °C 的床温并配封闭罩,已接近标准 Tg 环氧底板的使用极限。若你的日常任务是聚碳酸酯共混物、尼龙或填充高温聚合物,请指定高 Tg 碳板,或复合一层额定温度匹配的 PEI 表面。
想自己下料的制作者,通常从平板 碳纤维板片材(carbon fiber plate sheets)开始,常见库存尺寸为 300 x 300 毫米和 400 x 400 毫米。向能给出公差数据的供应商采购经去应力、镜面平整的板材——不平整的底板只是把问题从加热器转移到网格,任何自动调平都无法挽回一块扭曲的层压板。
常见问题解答
碳纤维打印底板比 PEI 弹簧钢板更值得买吗?
对小尺寸 PLA 和 PETG 打印而言不值得——PEI 弹簧钢更便宜、开箱即用的附着力更好、取件也方便。碳纤维打印底板的价值在于大床面、高温材料和运动床机型:低热膨胀让边角贴合,高刚性让首层一致。如果你的痛点是 ABS 大温差下的翘曲而不是取件便利,这次升级才划算。
安装后需要重新设置 z 偏移吗?
如果探针下方的总厚度变了就需要。任何底板更换都会改变打印面相对喷嘴的位置,因此首件打印前要重新运行自动调平并设置新的 z 偏移。刚性底板还不会像弹簧钢那样在探针压力下轻微形变,所以在弹簧钢上生成的网格不会精确迁移——请在实际打印的底板上重新生成。
可以在家自己切割或钻孔碳纤维板吗?
没有合格的除尘和防护装备就不行。切割或打磨碳层压板会释放细小的导电粉尘,吸入有害,落入打印机内部还可能造成短路。请在工具处接带 HEPA 滤芯的吸尘器、佩戴贴合式呼吸防护,并在远离打印机的区域操作。对大多数制作者来说,按床面尺寸订购带机加工边缘的成品板更便宜也更安全。
结论
碳纤维打印底板是精密升级件,而不是万能件。它的价值建立在可测量的物理上:接近零的面内膨胀让平整度贯穿整个床温循环,高刚性让打印面在热床运动时保持稳定。配合层压 PEI 面或严格的涂胶流程,首件长时间打印前确认探针兼容,并选择与你实际使用的耗材额定温度匹配的树脂体系——做到了这些,买家就能得到这项技术承诺的平整、可重复的首层;指望裸环氧提供 PEI 级附着力的人,最终会退回弹簧钢。
浏览我们的碳纤维板与片材系列或联系我们的团队,获取按你床面尺寸裁切的平整板材——请注明厚度、公差与表面处理,我们向全球打印机制造商、实验室与设备厂商供应交叉铺层碳纤维板片材。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。