
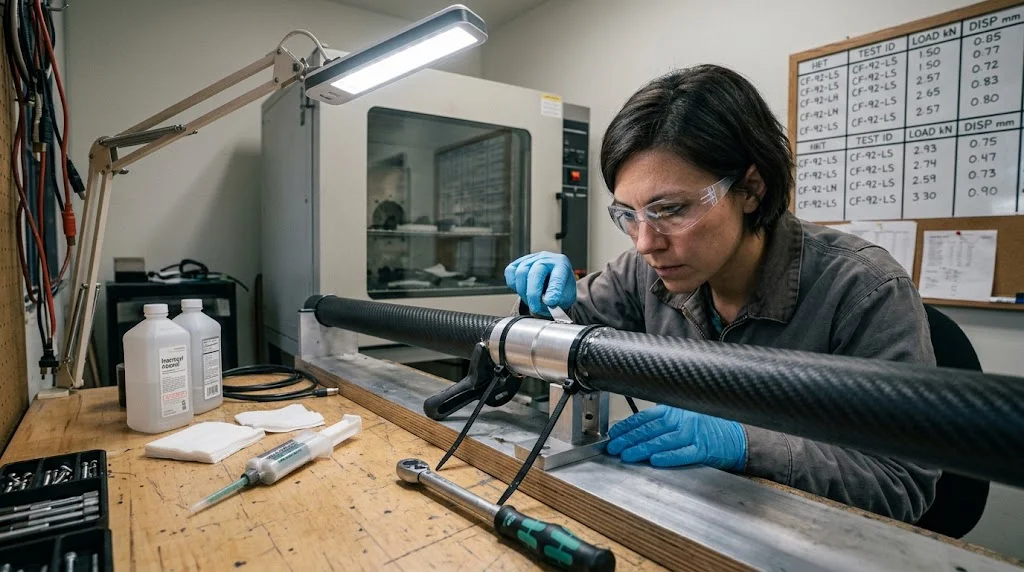
选择哪种 碳纤维管连接件 ,往往决定了框架是表现得与分析一致,还是直接在接头处失效。碳纤维管轴向强、横向弱,紧固件一点压下去就容易压溃,而一旦表面处理到位,它又比几乎所有结构金属都更易粘接。这三条事实框定了整个设计空间:最好的接头把载荷摊进纤维,绝不让螺钉直抵裸壁,并给胶粘剂或五金一个可用的表面。 本文比较管状结构中实用的接头家族,从粘接套管、内插接头到夹环、压接套与快拆件,并给出选型所需的数据:胶粘剂剪切强度、粘接面积、管壁压溃极限与典型接头效率。同时说明决定粘接质量的碳纤维管连接顺序,碳纤维管嵌件在任何螺纹连接中的作用,以及在什么情况下碳纤维管接头件比纯胶接更合适。 粘接接头:套管、内插棒
引言
选择哪种碳纤维管连接件,往往决定了框架是表现得与分析一致,还是直接在接头处失效。碳纤维管轴向强、横向弱,紧固件一点压下去就容易压溃,而一旦表面处理到位,它又比几乎所有结构金属都更易粘接。这三条事实框定了整个设计空间:最好的接头把载荷摊进纤维,绝不让螺钉直抵裸壁,并给胶粘剂或五金一个可用的表面。
本文比较管状结构中实用的接头家族,从粘接套管、内插接头到夹环、压接套与快拆件,并给出选型所需的数据:胶粘剂剪切强度、粘接面积、管壁压溃极限与典型接头效率。同时说明决定粘接质量的碳纤维管连接顺序,碳纤维管嵌件在任何螺纹连接中的作用,以及在什么情况下碳纤维管接头件比纯胶接更合适。
粘接接头:套管、内插棒与胶粘剂选择
粘接是永久结构的默认方案,因为它把载荷摊在面积上,而不是集中在某个孔上。基本形式有两种:套在两根管端外部的套管,以及插进内孔的内插棒,两者遵循同一条算式:载荷等于胶粘剂剪切强度乘以粘接面积。典型的双组分结构环氧在规范处理过的碳表面上剪切强度约 15 至 30 MPa,结构丙烯酸酯约 20 至 30 MPa,聚氨酯约 10 至 20 MPa。以外径 25 mm、壁厚 1.0 mm 的管子为例,套管粘接长度 75 mm 时圆柱粘接面积约 5800 mm2;按 20 MPa 的许用剪切计算,该接头可传递上百千牛,远超管子本身劈裂前的承载能力。
这也是粘接接头通常在别处失效的原因:套管末端的剥离应力峰值、坏夹具下的管壁,或是胶缝里残留的空洞。设计规则由此而来:套管端部做圆角或锥度以降低剥离;用垫片或加工肩位让胶缝均匀,避免管子一侧贴死套管;接头若暴露在户外,必须密封处理,否则湿气会渗进未涂底胶的界面,在数月内逐步削弱粘接。
| 接头类型 | 强度依据 | 最适合 | 主要风险 |
|---|---|---|---|
| 外粘套管 | 15 至 30 MPa 剪切,大面积承载 | 永久对接、框架节点 | 端部剥离、胶缝空洞 |
| 内插粘接 | 孔壁剪切加肩位承压 | 两管同轴对接 | 薄壁剪切面积小、对中偏移 |
| 灌封螺纹嵌件 | 嵌件本体粘接面积加螺纹强度 | 任何螺栓连接 | 嵌件太短导致粘接长度不足 |
| 带衬套夹环 | 衬套上的摩擦力,受夹紧压力限制 | 可调或可拆接头 | 无衬套时管壁压溃 |
| 压接套筒 | 套筒塑性变形箍紧管子 | 轻载、低成本、可重复装配 | 不可复用,抗冲击拉力差 |
| 快拆或凸轮锁 | 五金额定值加嵌件承压 | 折叠框架、快速换装 | 晃动、锁扣处点载荷 |
胶粘剂的选择取决于工况,而不是数据表上的最高数字。 pot life 三十到六十分钟的慢固环氧给了节点找正的时间,并在室温下过夜达到全强度;五分钟胶只适合在正式粘接前把套管暂时定位,不能拿来承载。固化能提高玻璃化转变温度与剪切强度,这对靠近电机、灯板或机舱的框架很重要;而增韧环氧对碳与铝制接头之间热膨胀差异的耐受度,远高于脆性配方。
碳纤维管接头件与嵌件的选型
当接头需要拆开、调节或在不破坏管子的前提下维护时,机械五金胜出。安全模式始终相同:碳纤维绝不直接承受集中载荷。夹环箍在衬套上,顶丝落在嵌件而不是层合板上,螺栓穿过带肩的灌封嵌件,让拔出载荷由长粘接面传入纤维,而不是由薄薄一圈树脂承担。专为这种用途设计的碳纤维管接头件,即带肩、带衬套且夹紧点明确的铝制或工程塑料连接件,省去了猜测,也让管壁远离危险。
管壁极限给出了具体数字。拉挤管的横向与环向强度约 40 至 80 MPa,而轴向为 1200 至 1800 MPa,因此紧固件的点载荷会在管子达到额定值之前很久就把壁压溃。嵌件按管径选择:小孔用压入式尼龙或聚醚醚酮衬套,配 M4 至 M8 硬件用带内螺纹的阳极氧化铝嵌件,承受弯矩的接头用带翻边的粘接嵌件。任何螺纹连接都应粘接碳纤维管嵌件而非仅靠过盈压配,因为压配件会在振动与冷热循环中松动,而粘接嵌件把载荷沿本体全长传进纤维。
- 永久且承载:粘接套管或内插棒,端部做锥度,并密封界面防潮。
- 螺栓连接:灌封带肩嵌件,粘接长度至少取外径的两到三倍。
- 可调接头:夹在衬套上,绝不夹裸壁,并按给定扭矩拧紧。
- 可拆框架:选用有明确承压面的接头件,避免反复装配把内孔磨大。
- 任何点载荷:先用台阶垫圈、套筒或局部缠绕摊开,再让载荷到达层合板。
- 户外或潮湿环境:密封接头,并优先选择带涂层或耐紫外的管材,让胶缝处的树脂不至于率先老化。
碳纤维管连接:表面处理与装配顺序
粘接强度的成败,发生在混合胶粘剂之前的十五分钟里。行之有效的顺序是:机械打毛、清洁、按体系要求涂底胶、干装检查,然后在底胶窗口内完成粘接。用 240 至 400 目砂纸把粘接区打磨到光泽消失、表面均匀发哑,再用异丙醇与无绒布擦拭直到布面干净,此后不让手指和碎屑碰触处理过的表面。打磨并清洁过的表面,其有效粘接通常可达光面拉脱管材的两倍以上,因为胶粘剂会嵌进划痕纹理,而不是浮在树脂表皮上。
混合之后的装配同样讲究实用:两个面都涂胶,在开放时间内合拢,用夹具而不是用手保持找正,并在套管端部挤出均匀的一圈胶形成自然圆角。胶固化前把多余胶擦掉,因为固化后的挤出胶需要打磨,而打磨薄壁附近容易伤到管子。全强度要在厂家标称的固化时间之后才出现,通常是室温二十四小时或升温数小时;提前加载的接头会蠕变并永久损失承载力。对承受振动的节点,在套管端做一层薄薄的二次密封,既能防潮,也让接头便于检查。
常见问题解答
哪种碳纤维管连接件强度最高?
在表面处理规范的前提下,粘接套管或内插接头通常最强,因为胶粘剂把载荷摊在数以千计平方毫米的面积上,其能力往往超过管子本身。机械夹与压接依靠摩擦和局部承压,强度较低,选择它们是为了可调性而非峰值载荷。诚实的回答是:对具体设计,把胶粘剪切面积与管材额定值对比,再检查剥离与压溃路径,因为接头几乎总是死在应力集中处,而不是平均剪切上。
可以直接在碳纤维管上打孔上螺栓吗?
只有在局部补强的前提下才可以,而且不能作为唯一载荷路径。薄壁单向层上的孔是应力集中源和分层起始点,螺栓在中等扭矩下就能把孔壁压溃。正确做法是使用带肩的灌封嵌件,用衬套或垫圈背衬紧固件;如果必须穿螺栓,则在孔周围加局部补强层或加厚段,使接头能在不压溃、不开裂的前提下建立承载。
粘接的碳纤维接头多久达到全强度?
室温固化环氧通常数小时达到可搬运强度,约二十四小时达到全强度;固化体系则在标称温度下更快达到设计性能。温度很关键:寒冷车库会显著延缓固化,十摄氏度装配的接头在二十四小时刻度上的强度,可能远低于二十三度环境下的同一接头。按标称固化时间之后再加载,并在胶完全硬化后复核一次找正。
结论
正确的碳纤维管连接件应当顺着材料而不是习惯来选:永久就粘接,需要螺纹就上嵌件,需要夹紧就加衬套,并且总是在集中载荷接触裸壁之前把它摊开,避免压溃或劈裂层合板。表面处理、粘接面积与压溃极限这三项,解释了管状复合结构中几乎所有的接头失效,因此在采购五金之前值得逐一核对。永贤提供常备规格的碳纤维管与棒,并配套套管、接头件与嵌件,我们的工程师会在你定稿前,按载荷、环境与装配顺序核算接头。欢迎浏览我们的碳纤维产品,或联系我们,附上管径、接头载荷,并说明框架是否需要在使用中拆装。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。