
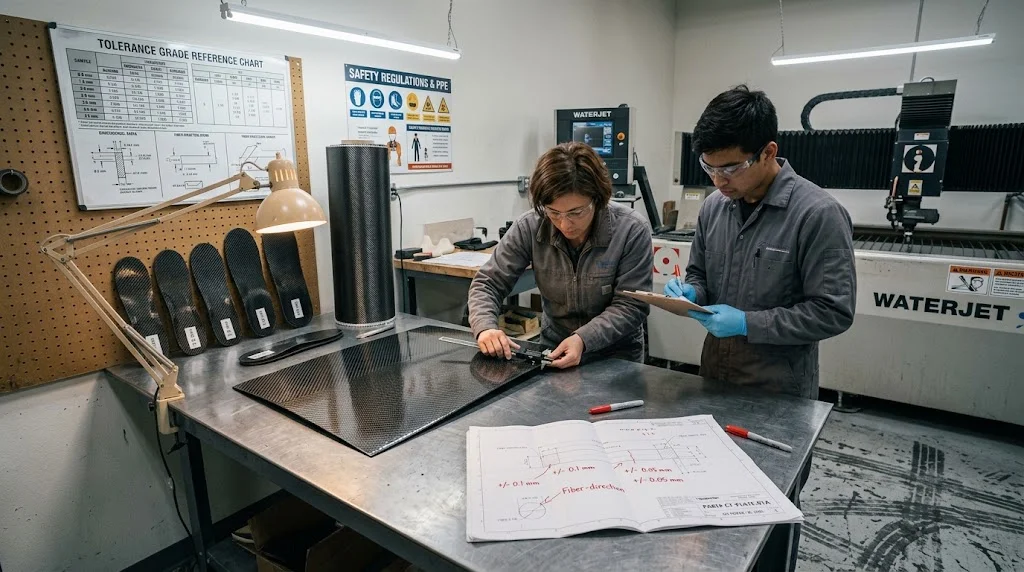
碳纤维定制切割 的板材与片材加工,在锯片或水刀接触层合板之前很久就已定局:你订购的坯料规格、接受的公差等级,以及图纸上未定义的成本动因,共同决定了最终价格。把切割当作下游附带工序的买家往往会事后才发现:排样落在错误坯料规格上的面板,或者被迫用经济上无法稳定保持的工艺去满足的公差,其成本远高于按计划切出的那块略大一点的面板。 本指南覆盖碳纤维定制切割背后的尺寸决策、供应商报出的公差等级、这些报价背后的成本动因,以及碳纤维板材切割服务为了第一次就把价格报准所需要的图纸信息。 碳纤维定制切割的尺寸决策:从坯料规格起步 几乎每一张层合板都产自少数几种标准幅面,成本最低的零件是排进现有坯料规格里的那一个
引言
碳纤维定制切割的板材与片材加工,在锯片或水刀接触层合板之前很久就已定局:你订购的坯料规格、接受的公差等级,以及图纸上未定义的成本动因,共同决定了最终价格。把切割当作下游附带工序的买家往往会事后才发现:排样落在错误坯料规格上的面板,或者被迫用经济上无法稳定保持的工艺去满足的公差,其成本远高于按计划切出的那块略大一点的面板。
本指南覆盖碳纤维定制切割背后的尺寸决策、供应商报出的公差等级、这些报价背后的成本动因,以及碳纤维板材切割服务为了第一次就把价格报准所需要的图纸信息。
碳纤维定制切割的尺寸决策:从坯料规格起步
几乎每一张层合板都产自少数几种标准幅面,成本最低的零件是排进现有坯料规格里的那一个,而不是迫使供应商临时拼板的那一个。标准编织板材以 1000 x 1000 mm、1200 x 1200 mm 与 1220 x 2440 mm 幅面供货,单向板材则常见 1000 x 2000 mm。厚度遵循固定阶梯:0.5、1、1.5、2、3、4、5、6、8 与 10 mm,中间值只能以叠层加厚或 CNC 减薄的特制板提供,并需另付工装费用。
| 坯料形式 | 常见规格 (mm) | 常用厚度 | 最佳用途 |
|---|---|---|---|
| 编织外观板 | 1000 x 1000, 1200 x 1200 | 0.5-4 mm | 无人机机架、罩盖、装饰面板 |
| 编织结构板 | 1220 x 2440 (4 x 8 ft) | 2-10 mm | 机床防护罩、夹具、工装板 |
| 单向板材 | 1000 x 2000 | 1.5-6 mm | 加强筋、拼接板、补强件 |
| 机加工板坯 | 由 5-20 mm 板裁出 | 5-20 mm | 精密支架、夹具、安装座 |
三条尺寸规则在切割开始之前就决定了板坯的成本。按坯料阶梯而不是按成品尺寸下单,让余料可以留给下一个零件而不是变成废料。排样时标明织物取向,因为为省料而旋转十五度的零件,可能把经纬方向放在载荷不希望的位置。后续要胶接或夹持的边预留 0.5-1 mm 加工余量,而不是在仍需修整的表面上直接切到最终尺寸。
碳纤维定制切割的公差等级及其代价
供应商按三到四个等级报碳纤维板材切割价格,等级之间的差距来自工艺能力、装夹时间与检验投入,而不是固定加价。切缝贡献了其中一部分:标准铣刀去除 3.0-3.2 mm 材料,磨料水刀视磨料流量去除约 0.8-1.2 mm,激光去除不到 0.3 mm 但会使边缘树脂受热影响。
| 等级 | 线性公差 | 典型工艺 | 边缘状态 | 相对成本 |
|---|---|---|---|---|
| 毛坯裁切 | +/- 1.0 mm | 台锯,无夹具 | 锯痕可接受 | 1.0x |
| 商业级 | +/- 0.5 mm | CNC 雕刻机,标准真空夹具 | 已去毛刺,出料面轻微纤维 | 1.1x |
| 精密级 | +/- 0.2 mm | CNC 雕刻机或磨料水刀 | 边缘干净,无可见分层 | 1.4x |
| 严轮廓级 | +/- 0.1 mm | 带基准夹具的精密切割,100% 检验 | 边缘封边,全特征检验 | 1.9x |
公差由若干细小来源叠加而成,若成品要顺利装配,每一项都必须单独控制:
- 切缝补偿与刀具磨损:切过三百米的 3.175 mm 刀具留下的边缘与新刀不同,因此车间按实测刀具磨损编程切缝,而不是照公称直径。
- 基准体系:所有孔都从同一铺层面取出的一到两个基准定位,因为跨面引用特征会让板材的厚度公差进入位置公差。
- 坯料厚度波动:编织层合板通常带正负 10% 的厚度公差,因此夹持与压配接头应按实测面板而非名义值设计。
- 压紧与支撑:在支撑之间悬空的薄板会在刀具处震颤并崩出料边,所以支撑块要压在切路正下方,而不只是布置在夹具周边。
碳纤维板材与片材定制切割的成本动因
大多数碳纤维切割报价由五项成本要素构成,买方在任何加工开始之前就能影响其中三项。下表给出报价中的典型占比,以及每一条的驱动因素。
| 成本要素 | 占报价比例 | 影响因素 |
|---|---|---|
| 机床时间 | 25-35% | 轮廓长度、板材厚度、进给速度 |
| 材料利用率 | 15-25% | 排样效率与所选坯料规格 |
| 装夹与准备 | 15-25% | 重复订单、可复用夹具、程序复用 |
| 边缘精整与钻孔 | 10-20% | 孔数量、倒角、封边、外观面 |
| 除尘、刀具磨损与检验 | 10-15% | 刀具寿命、公差等级、文件记录 |
利用率是多数买方忽略的杠杆。同一个支架,单件时占一张 1000 x 1000 mm 板的 62%,而按二乘二排样做四件时占 79%,这一条对报价材料行的影响超过任何关于机床费率的谈判。数量同样摊薄装夹成本:第一件承担全部编程与工装成本,第十件几乎不承担,这正是碳纤维板材切割单价在一件到五十件之间急剧下降、随后趋于平缓的原因。
边缘精整是第二根杠杆。要灌封进壳体的切割边只需去毛刺;保持外露并需上密封剂的边需要打磨加封边;要胶接的边则需要明确的楔形或倒角,使胶层几何可预期。把边缘状态写清楚,报价里就不再包含猜测余量。
碳纤维板材切割服务在你的图纸上需要看到什么
提交给碳纤维板材切割服务的完整资料只有一页,缺失的每一项都会变成别人替你做的假设。下面这份清单区分可重复的报价与凭运气的报价。
- 总体尺寸与基准体系,并把公差写成具体等级,而不是笼统地要求"尽量准"。
- 厚度与坯料等级,并标明外观面,因为编织板的两个面在固化后很少完全一致。
- 孔表给出直径、位置与深度,并注明每个孔都在有支撑的板面上钻透,而不是留在靠近边缘的无支撑处。
- 边缘状态按边分类:原切、去毛刺、倒角,或外露面的打磨加封边。
- 织物取向相对某条零件边标注,避免排样悄悄旋转了承力零件。
- 数量与余料处理,包括余料是否返还、整张未用完的板如何计费。
大多数碳纤维切割失败是图纸的失败而不是机床的失败。一句"公差从严"却不指明适用特征,或者一张没有基准的草图,都会迫使车间去猜,而这个猜会以返工单的形式出现。比较碳纤维板材切割报价时同理:逐一询问供应商报的是哪个等级、补偿了多少切缝、每张板排了几件,报价就能逐行比较,而不只是比一个标题价。
常见问题解答
碳纤维定制切割应该标注多大的公差?
机加工板材的线性尺寸从正负 0.2 mm 起步,这是大多数 CNC 雕刻机与水刀在生产中能稳定保持的水平。只有当配合件、销钉配合或光学对准确实需要时才用正负 0.1 mm,因为更严的等级会让报价上升约四十到九十个百分点。小于正负 0.1 mm 通常意味着你在采购磨削或精加工而不是切割,图纸上应写明工艺选择。
买整张板自己切更便宜吗?
对一两块简单矩形毛坯而言,向板材供应商购买定尺几乎总是更划算,因为他们的排样已经优化、装夹成本摊在数千张板上。当每周都在做重复件、余料能喂给下一版设计,或者交期比机床费率更重要时,自己切才开始回本。一个实用门槛是同一种形状每年几百件:低于它就买成品尺寸,高于它就投资一套夹具加一个程序。
能直接供应钻好孔的定尺板吗?
可以,这能从你自己的工序里去掉整个装夹环节。把带孔表与边缘状态的图纸发过来,注明公差等级,并索取排样图,以便在开跑前确认织纹方向。订单中的余料足够大时供应商也可以一并返还,如果你的下一版共用同一坯料规格,这一点很重要。
结论
碳纤维定制切割首先是尺寸与公差问题,其次才是加工问题:先选坯料规格,再写明公差等级而不是笼统的精度愿望,并把边缘状态、基准体系与余料处理写进图纸。这样做之后,报价不再包含猜测余量,零件一次装对,材料行也因为排样是规划出来的而非临时拼凑的而下降。永贤供应编织板、单向板、板材坯料与定尺毛坯,我们的工程团队会在第一刀编程之前,帮您审阅图纸的排样、公差等级与边缘准备。浏览我们的碳纤维产品,或联系我们,提供尺寸、数量与公差要求。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。