
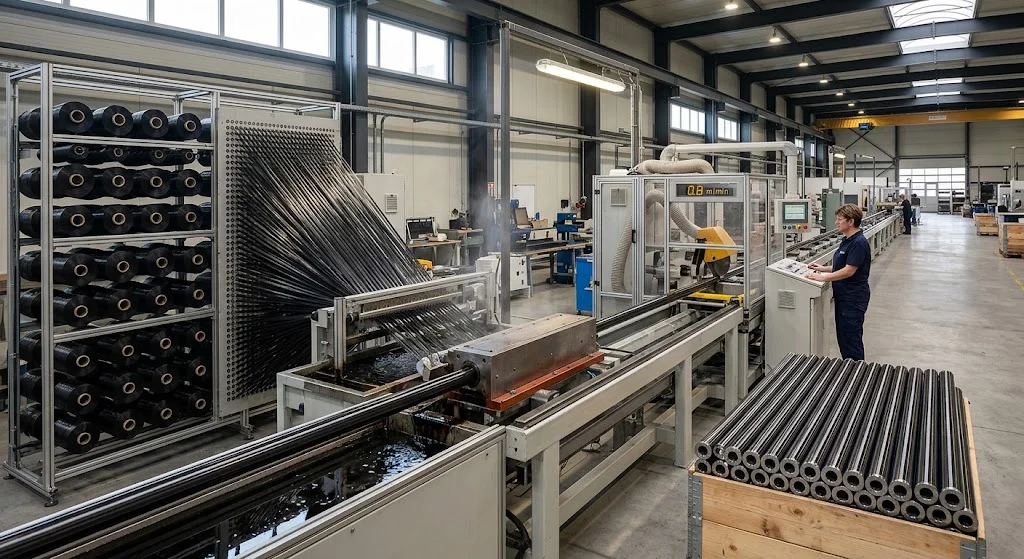
拉挤碳纤维 是通过连续工艺制造的型材——棒、管、槽钢、角钢和定制截面——的总称:纤维被牵引通过树脂浴,再穿过加热模具固化成恒定截面,最后切割到指定长度。它是结构碳纤维型材产量最高的制造路线,生产出的产品具有一组非常明确的性能特征:卓越的轴向刚度和强度、近零的轴向热膨胀,以及在横向和扭转方向上明确的弱点——设计师必须予以考虑。 本文阐释拉挤工艺原理、拉挤碳纤维棒材和管材产品的力学边界,以及如何围绕这些边界设计,而不是在使用中才发现它们。 拉挤碳纤维的制造过程 该工艺是连续的,分四个阶段进行。第一,碳纤维丝束从纱架上退绕,导入对齐板设定纤维取向——通常近乎单向,大多数丝束沿牵引轴排列。第二,对齐的
引言
拉挤碳纤维是通过连续工艺制造的型材——棒、管、槽钢、角钢和定制截面——的总称:纤维被牵引通过树脂浴,再穿过加热模具固化成恒定截面,最后切割到指定长度。它是结构碳纤维型材产量最高的制造路线,生产出的产品具有一组非常明确的性能特征:卓越的轴向刚度和强度、近零的轴向热膨胀,以及在横向和扭转方向上明确的弱点——设计师必须予以考虑。
本文阐释拉挤工艺原理、拉挤碳纤维棒材和管材产品的力学边界,以及如何围绕这些边界设计,而不是在使用中才发现它们。
拉挤碳纤维的制造过程
该工艺是连续的,分四个阶段进行。第一,碳纤维丝束从纱架上退绕,导入对齐板设定纤维取向——通常近乎单向,大多数丝束沿牵引轴排列。第二,对齐的纤维通过树脂浴(通常是环氧、乙烯基酯或酚醛,取决于应用的防火、化学或温度要求)完成浸润。第三,浸胶纤维进入加热钢模具——模具几何形状决定最终截面——树脂在型材以每分钟0.3至1.5米的速度被牵引通过时固化。第四,牵引机夹持固化后的型材,飞锯切割到指定长度。
由于纤维沿轴向牵引,成品型材几乎是单向的。典型纤维体积分数为60-70%,标准模量纤维的轴向拉伸模量为100-150 GPa,轴向拉伸强度为1200-1800 MPa。这些数据使拉挤碳纤维管在轴向上的单位重量刚度约为铝管的四倍、强度约为五倍。然而,同样的纤维排列意味着横向和环向性能只是轴向值的一小部分——这正是决定这些型材适用范围的力学边界。
型材范围:拉挤碳纤维有哪些截面形状
拉挤型材有广泛的标准尺寸范围供应,大批量时可开定制模具。常见类型包括:
- 棒材:实心圆形截面,典型直径2-20毫米。用于销轴、天线桅杆、机械臂构件和增强筋。比强度高,但在细长压缩应用中易屈曲。
- 管材:空心圆形截面,外径3-50毫米,壁厚0.5-3.0毫米。无人机机架、运动器材、自动化轴和结构翼梁的主力型材。
- 矩形和方形管:用于需要平整安装面的场合——框架构件、外壳导轨、机器防护罩。
- 角钢和槽钢:L形和C形型材,用于加强筋、边缘保护和轻量化框架。
- 扁棒和特殊截面棒材:包括T形、工字形和定制挤压截面,用于特定结构应用。
标准尺寸从库存发货;定制型材需要专用模具,产生模具费用和最小起订量——根据截面复杂度通常为500-2000米。
设计师必须了解的力学边界
拉挤碳纤维的单向特性带来一组在供应商和材料体系间一致的力学边界。下表汇总了关键数据及每项的设计影响。
| 性能 | 典型值 | 设计影响 |
|---|---|---|
| 轴向拉伸模量 | 100-150 GPa | 适合拉杆和高刚度翼梁 |
| 轴向拉伸强度 | 1200-1800 MPa | 牵引轴向承载能力高 |
| 横向拉伸强度 | 40-80 MPa | 弱轴——避免螺栓夹紧力直接作用于管壁 |
| 环向/径向压溃强度 | 30-60 MPa | 螺栓连接处使用衬套或轴套 |
| 扭转刚度 | 由薄壁控制,非纤维 | 抗扭能力差——预期受扭时增加外包层 |
| 轴向CTE | ~0至1 × 10⁻⁶/K | 近零热膨胀——适合精密结构 |
| 横向CTE | 20-40 × 10⁻⁶/K | 轴间差异膨胀——检查胶接接头 |
三种失效模式在实践中占主导。屈曲控制细长管的压缩——10毫米外径、1毫米壁厚的管在长跨无支撑时会在远低于材料抗压强度时屈曲。局部压溃是第二种常见失效——螺栓孔和夹持点处的薄单向管壁在集中承压载荷下会压溃,远低于管的额定拉伸能力。切割端面分层是第三种:未密封的锯切面暴露纤维末端于湿气和冲击下,型材在载荷下可能沿纤维轴向开裂。这三种失效都可以通过正确的设计细节加以控制,但都是单向纤维结构可预测的力学后果。
拉挤碳纤维棒材和管材的设计规则
几条实用规则覆盖了大多数拉挤碳纤维设计工作:
- 沿轴向设计:让型材在牵引方向承受拉伸、压缩或弯曲载荷。避免横向点载荷和未加分压件的集中承压连接。
- 先查屈曲再查强度:对于长度超过直径约30倍的压杆,欧拉屈曲先于材料强度控制。使用正确的端部约束系数(铰支-铰支=1.0,固支-铰支=0.7,固支-自由=2.0)并迭代计算。
- 分散夹紧压力:每个螺栓或夹持连接处使用胶接衬套、轴套或灌封嵌件。M4螺栓直接作用于1毫米壁厚会压溃管材;同样的螺栓穿过铝衬套则可安全分散载荷。
- 密封切割端面:对每个切割面涂漆、涂胶衣或环氧密封。户外结构中未密封的端面会吸湿,冻融循环可能在一个季节内引发分层。
- 注意CTE失配:将拉挤型材胶接到铝或钢上时,设计接头以容纳20-40 × 10⁻⁶/K的横向膨胀与近零轴向膨胀之差——柔性胶层或长圆孔通常足够。
常见问题解答
拉挤碳纤维和卷制碳纤维管有什么区别?
拉挤管通过将纤维连续拉过加热模具制造,产生近乎单向的管壁,轴向刚度极高但横向性能弱。卷制管通过将预浸料缠绕在芯模上固化制造,允许多向铺层(0/±90),提供更好的扭转和环向性能但每米成本更高。对于纯轴向载荷——支柱、翼梁、轴——拉挤通常更高效;对于显著扭转或径向压力的应用,应考虑卷制或外包层拉挤型材。
拉挤碳纤维棒材和管材能否钻孔、机加工和胶接?
可以,但需谨慎。用硬质合金刀具以中等转速钻孔和加工并抽尘;在出口侧加垫防止单向管壁劈裂。用双组分环氧胶接,先粗化并清洁表面;胶接界面的圆柱形衬套可分散载荷并防止剥离。避免纯剥离载荷的胶接——界面强度远低于型材的轴向强度。
拉挤碳纤维型材的标准长度和公差是什么?
库存长度通常为1米或2米,按需切割。标准拉挤管的外径公差通常为±0.1-0.2毫米;壁厚公差±0.1毫米;直线度每米1毫米以内。可提供定制长度但可能收取切割费。对于精密应用——光学平台、计量臂、机器人末端执行器——请指定更严格的公差范围并在订购前确认供应商的测量方法。
结论
拉挤碳纤维是获得极高刚度、极轻结构型材最经济的路线,其力学边界是制造工艺的直接结果:近单向的纤维排列带来卓越的轴向刚度和强度,以及相应的薄弱横向、环向和扭转性能。沿轴向加载、先查屈曲再查强度、用衬套分散夹紧压力并密封切割端面的设计师,将从这些型材获得可靠服务。忽视横向边界的设计师将在连接处发现它们——通常表现为管壁压溃或端面分层。
YongXian向全球客户提供拉挤碳纤维棒材、拉挤碳纤维管材及全系列标准和定制型材。浏览我们的产品系列或联系我们的工程团队,告知您的截面、载荷工况和端部约束——我们将推荐合适的库存尺寸并指出设计应考虑的力学边界。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。