
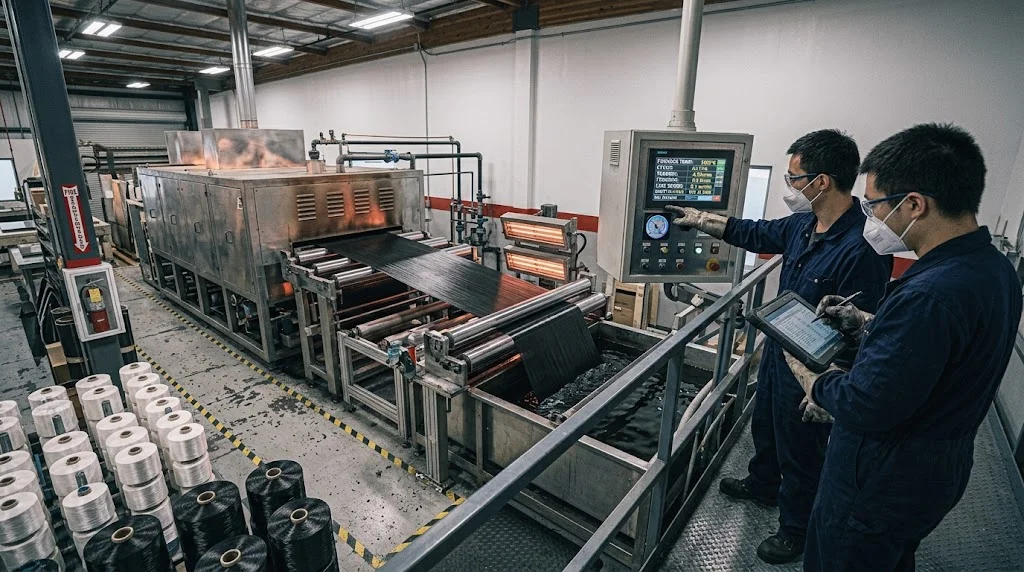
碳纤维是怎么造出来的 ,本质上是一个受控破坏的过程:一种纺织级塑料纤维先被氧化,再烧掉大部分质量,最后在原子层面重排成一种以几分之一重量胜过钢铁的材料。从聚丙烯腈(PAN)原丝到碳纤维的转化,每一步都要求精确的温度控制——200-300 °C 的稳定化、1,000-1,500 °C 的碳化,以及 2,000 °C 以上的可选石墨化——每一步都在剔除非碳原子,并把剩余的碳沿纤维轴向重排成类石墨烯的六方平面结构。 对工程师和采购而言,理解碳纤维是怎么造出来的,就能解释下游看到的各种行为:为什么高模量纤维更脆、为什么表面处理对层合板强度至关重要,以及为什么 making carbon fiber p
引言
碳纤维是怎么造出来的,本质上是一个受控破坏的过程:一种纺织级塑料纤维先被氧化,再烧掉大部分质量,最后在原子层面重排成一种以几分之一重量胜过钢铁的材料。从聚丙烯腈(PAN)原丝到碳纤维的转化,每一步都要求精确的温度控制——200-300 °C 的稳定化、1,000-1,500 °C 的碳化,以及 2,000 °C 以上的可选石墨化——每一步都在剔除非碳原子,并把剩余的碳沿纤维轴向重排成类石墨烯的六方平面结构。
对工程师和采购而言,理解碳纤维是怎么造出来的,就能解释下游看到的各种行为:为什么高模量纤维更脆、为什么表面处理对层合板强度至关重要,以及为什么making carbon fiber parts的好坏不仅取决于固化制度,同样取决于对纤维本身的处理。本文将走完从原丝到成品复合材料的全流程,再结合制造工艺教你如何看懂碳纤维数据表上的数字。
碳纤维是怎么造出来的:原丝、稳定化、碳化
超过 90% 的商用碳纤维以 PAN 原丝为起点——这是一种纺成的聚合物纤维,外观和手感都像白色纺织纱线。沥青基和粘胶基原丝用于特种领域(沥青用于超高模量,粘胶用于烧蚀场景),但结构级产品几乎全部由 PAN 主导。从原丝到碳纤维的转化经过五个严格控制的阶段:
- 原丝纺丝:丙烯腈聚合、纺丝成纤维、拉伸取向聚合物链并水洗。原丝质量决定了最终纤维强度的上限——一个缺陷会传导进每一根成品丝束。
- 稳定化(200-300 °C):纤维在空气张力下保持数十分钟到数小时。氧使聚合物链交联成梯形结构,防止后续高温阶段熔化。纤维从白色变为棕色再变为黑色。
- 碳化(1,000-1,500 °C):在惰性氮气气氛中,非碳原子(氢、氮、氧)以气体形式被驱出。剩余物含碳约 90-95%,形成沿纤维轴向排列的乱层类石墨烯平面。
- 石墨化(2,500-3,000 °C,可选):更高温度进一步使平面取向,拉伸模量从约 230 GPa(标准模量)升至 400-900 GPa(高模量与超高模量),通常以牺牲部分拉伸强度和断裂伸长率为代价。
- 表面处理与上浆:纤维经氧化或电化学处理,表面生成可与树脂键合的官能团,再涂覆一层薄薄的上浆剂(通常重量比 0.5-1%),与目标树脂体系匹配——多数结构件用环氧。
得率变化剧烈:约 1.8-2.0 公斤 PAN 原丝产出 1 公斤碳纤维,而碳纤维本身只占最终复合材料重量的约 50%——其余是基体树脂、芯材和接头。making carbon fiber parts中每一克损耗,都会在成品结构的成本里复利放大。
如何制造碳纤维零件:织物、预浸料与板材
碳纤维以丝束(1,000 至 50,000 根单丝的束带)形态离开纤维厂,再被转化为零件厂采购的形态:编织布、单向带、预浸料和模压板。织法改变布料的铺覆性与剪切刚度:平纹稳定但难以贴合双曲率,斜纹与缎纹铺覆性更好,代价是尺寸稳定性略降。
如何制作碳纤维板有三条主流路线。湿法铺层由人工将树脂浸入干布——成本最低,适用于非关键件。真空袋压增加约 0.1 MPa 的大气压来压实层合板并排除孔隙,通常把孔隙率从 5-8% 降到 2-4%。预浸料加固化炉(autoclave)是航空标准:织物出厂时已含控量树脂膜,固化炉在 120-180 °C 施加 0.3-0.7 MPa 压力,将孔隙率压到 1% 以下、纤维体积分数提到 55-65%。
树脂导入(RTM、VARTM、SCRIMP)介于预浸料与湿法之间:干布置于封闭或袋罩模具中,靠真空将树脂抽吸贯通。对碳纤维板与面板的批量生产而言,导入工艺在模具成本与零件质量之间取得了比两个极端更好的平衡。
读懂碳纤维数据表
碳纤维数据表把制造工艺浓缩成可对比的数字。下表把关键性能映射到设计含义:
| 性能 | 标准模量(T300级) | 高模量(M40J级) | 设计含义 |
|---|---|---|---|
| 拉伸强度 | 3,500-4,000 MPa | 2,400-2,800 MPa | 失效载荷;高模量纤维常以强度换刚度 |
| 拉伸模量 | 230 GPa | 350-400 GPa | 纤维刚度;决定载荷下的挠度 |
| 断裂伸长率 | 1.5-1.8% | 0.6-0.9% | 损伤容限余量;越低越脆 |
| 密度 | 1.76-1.80 g/cm³ | 1.79-1.81 g/cm³ | 比性能 = 性能 ÷ 密度 |
| 单丝直径 | 7 μm | 5-7 μm | 更细的单丝排列更密但更难浸润 |
| 线密度(12k丝束) | 约 800 g/km | 约 780 g/km | 把丝束规格换算成织物面密度 |
强度与模量必须一起读。宣称 400 GPa 模量、2,500 MPa 强度的数据表,描述的是一种高刚度、相对脆的纤维——适合卫星结构和高尔夫球杆,不适合需要吸收冲击能量的直升机地板。对承受冲击或疲劳的结构件,3,500-4,000 MPa 区间的标准模量纤维提供更好的韧性余量。
常见问题
既然碳纤维大部分就是碳,为什么还这么贵?
成本来自工艺而非元素。PAN 原丝是特种聚合物,稳定化与碳化在张力下消耗大量能量与时间,石墨化更需在惰性气氛中运行于 2,500-3,000 °C。原丝纺丝与搬运的得率损失进一步推高成本,结构级产品还必须逐批做拉伸测试与表面缺陷扫描等质检。最终,这种材料的价格反映的是工艺强度,而不是原料稀缺。
零件固化时碳纤维过热会发生什么?
环氧基体体系在服役温度窗口以上会降解——标准结构环氧通常在 180-200 °C 以上——玻璃化转变温度与层间强度随之下降。纤维本身能耐受高得多的温度,受损的是基体与纤维的结合以及树脂传载能力。过热零件会出现发黄或焦化,而力学测试早在肉眼可见损伤之前就已显示压缩与剪切强度下降。
原丝选择如何影响最终纤维性能?
PAN 原丝产出的纤维以强度见长,占结构应用的 95%。沥青基原丝可达 600-900 GPa 的超高模量,适用于刚度主导的航空航天与太空结构,但断裂伸长率较低。粘胶基原丝基本属历史路线,曾用于烧蚀场景。即便同为 PAN,拉伸比、共聚单体含量与纺丝条件也决定最终纤维落在标准模量、中模量还是高强等级。
结语
碳纤维是怎么造出来的——原丝纺丝、氧化稳定化、惰性气氛碳化、可选石墨化,再到表面处理与上浆——直接决定了工程师可以设计的性能。理解工艺,就能读懂每一份数据表上模量与韧性的取舍,也就能明白为什么做好 making carbon fiber parts 取决于把纤维形态、树脂体系与固化路线匹配到载荷工况,而不是追逐头条数字。
永贤(YongXian)为结构应用提供碳纤维织物、预浸料与定制复合材料零件。 浏览我们的碳纤维产品线 或 联系我们的工程团队,讨论您下一个项目的材料选型。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。