
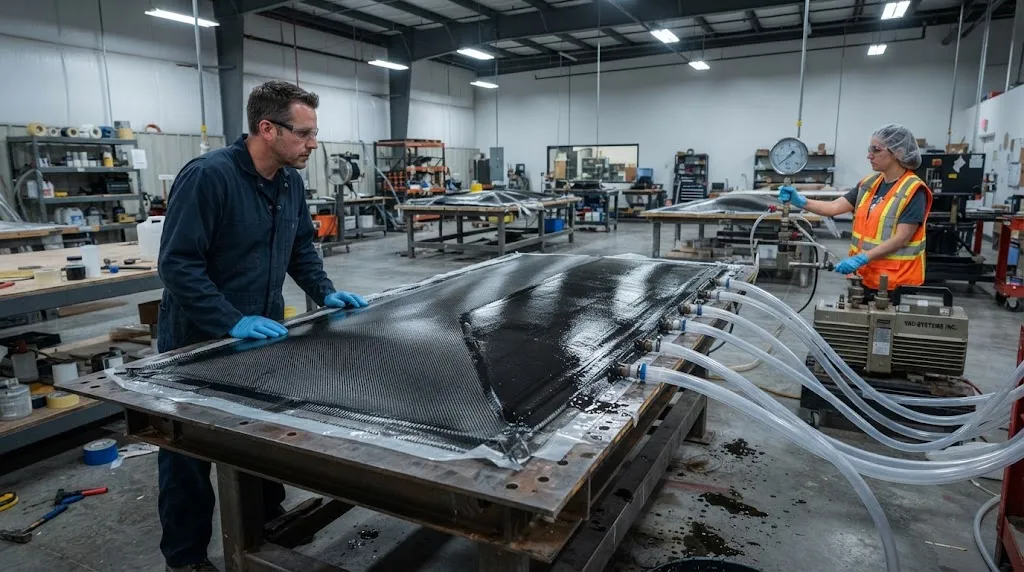
Вакуумная инфузия стала основным процессом производства крупных композитных конструкций, таких как лопасти ветрогенераторов, корпуса судов и кузова рельсового транспорта. Привлекательность процесса в том, что он использует сухое армирование и легкую оснастку вместо дорогостоящего автоклавно
Введение
Вакуумная инфузия стала основным процессом производства крупных композитных конструкций, таких как лопасти ветрогенераторов, корпуса судов и кузова рельсового транспорта. Привлекательность процесса в том, что он использует сухое армирование и легкую оснастку вместо дорогостоящего автоклавного цикла, однако его экономика зависит от одного умения: провести смолу через сложную архитектуру волокна достаточно быстро для пропитки, но достаточно равномерно, чтобы избежать сухих зон. Ошибки в этом умении проявляются в виде бракованных деталей, переделок и забракованных ламинатов, поэтому понимание физики течения смолы напрямую влияет на выход годной продукции.
Течением смолы при вакуумной инфузии управляют три взаимосвязанных явления: проницаемость, канальные течения и проектирование системы распределительной среды. Проницаемость описывает, насколько легко данный пакет тканей пропускает смолу, а ее анизотропия — разница между течением в плоскости и по толщине — определяет, куда смола движется в первую очередь. Канальное течение — это преимущественный поток смолы вдоль зазоров у кромок, швов и ступеней оснастки, который может обогнать расчетный фронт пропитки и отсечь непропитанные области. Распределительная среда — это инженерный распределяющий слой, добавляющий быстрый канал течения в плоскости поверх армирования. В этой статье последовательно рассматривается каждое явление, а в конце приводятся правила, которые заставляют все три фактора работать вместе, а не против друг друга.
Основы проницаемости: анизотропия и архитектура волокна
Проницаемость — это коэффициент пропорциональности в законе Дарси, который связывает скорость потока жидкости через пористую среду с градиентом давления, приводящим поток в движение. При вакуумной инфузии движущее давление — это разность между атмосферным давлением на входе и уровнем вакуума на выходе, обычно 0,8-1,0 бар при полном вакууме. При заданном перепаде давления армирование с более высокой проницаемостью позволяет смоле двигаться быстрее и дальше, поэтому измерение проницаемости — первый шаг в проектировании любой инфузии.
Ключевая особенность проницаемости ткани — ее анизотропия. В однонаправленной углеродной ткани смола течет примерно в 10-100 раз легче вдоль направления волокна, чем поперек, поскольку непрерывные филаменты создают путь с меньшим сопротивлением в этой ориентации. Проницаемость по толщине обычно ниже еще на порядок, что означает: смола заполняет ламинат преимущественно в плоскости, а затем должна просачиваться вниз сквозь слои для их пропитки. В таблице ниже приведены характерные значения для распространенных архитектур армирования:
| Архитектура армирования | Проницаемость в плоскости | Проницаемость по толщине | Типичная роль в инфузии |
|---|---|---|---|
| Однонаправленная углеродная ткань | 1-9 x 10⁻¹⁰ м² (вдоль волокна) | 0,5-2 x 10⁻¹² м² | Лонжероны, стрингеры корпуса |
| Двухосная / мультиаксиальная прошивная ткань | 1-8 x 10⁻¹⁰ м² (в плоскости) | 1-4 x 10⁻¹² м² | Обшивки лопастей, обшивки корпуса |
| Полотняная ткань переплетения 2/2 | 0,5-3 x 10⁻¹⁰ м² | 0,5-2 x 10⁻¹² м² | Декоративные и тонкие ламинаты |
| Полиэфирная распределительная сетка | 1-10 x 10⁻⁶ м² | 1-8 x 10⁻⁷ м² | Поверхностный распределяющий слой |
Из этих цифр следуют три практических вывода. Во-первых, распределительная среда проницаема в 10 000 раз больше армирования, поэтому смола за считанные секунды растекается по поверхности детали, тогда как ламинат за фронтом пропитки заполняется медленно. Во-вторых, из-за низкой проницаемости по толщине толстый ламинат требует больше времени для полной пропитки, чем кажется по видимому поверхностному фронту. В-третьих, проницаемость — не фиксированное свойство материала: давление уплотнения, укладка слоев и прошивка изменяют ее, поэтому значения, измеренные на рыхлом пакете, оптимистичны по сравнению с ламинатом, уплотненным под вакуумным мешком. Эти эффекты делают измерение проницаемости на реальном производственном пакете, а не по паспорту ткани, надежной основой для оценки времени заполнения.
Канальные течения: главная причина сухих зон
Канальное течение — это быстрый поток смолы по пути с более высокой проницаемостью, который не был предусмотрен как часть распределительной сети. Наиболее частые источники — зазоры между армированием и краем формы или вакуумного мешка, каналы вдоль прошивки или связующих линий, а также ступени в местах обрыва слоев. Поскольку проницаемость таких зазоров может быть на два-четыре порядка выше ткани, смола устремляется вдоль них и достигает вакуумного порта задолго до пропитки основной массы ламината. Когда передний фронт закрывает вентиляционное отверстие, запертый воздух в непропитанной области уже не может выйти, и деталь отверждается с сухой зоной именно там, где инженер меньше всего ее ждет.
Предотвращение канальных течений начинается с контроля геометрии. Армирование следует раскраивать с допуском в несколько миллиметров к гнезду формы, а зазоры по кромкам шире примерно 2 мм следует рассматривать как преднамеренные каналы, а не случайность. Там, где зазор неизбежен — сложная кривизна, ступень слоя, радиус, — у проектировщика два выбора: заблокировать канал герметиком или дополнительным волокном, вынудив смолу проходить через ламинат, либо принять его и разместить линию впрыска так, чтобы канальный путь заполнял эту область управляемым образом. Более тонкий урок состоит в том, что канальное течение не бывает однозначно плохим или хорошим: преднамеренно созданный кромочный канал может служить питателем, тогда как случайный зазор порождает поры. Разница в том, знает ли проектировщик о его существовании и учел ли его в плане течения.
Проектирование распределительной среды и стратегия впрыска
Распределительная среда полностью меняет картину проницаемости всей системы. Одиночный слой вязаной сетки, проложенный между вакуумным мешком и армированием, создает распределяющую плоскость, которая растекает смолу по всей поверхности до того, как она пропитает материал вглубь, — поэтому практически все серийные инфузии используют ту или иную форму распределительной среды или перфорированного пластикового слоя. Главный вопрос выбора — баланс проницаемости: слишком низкая проницаемость среды замедляет заливку; слишком высокая приводит к быстрому смачиванию поверхности при отставании глубоких зон, маскируя сухие зоны до момента распалубки. Для толстых деталей несколько зон заливки, ступенчатая укладка среды или среда только над медленной областью позволяют переформировать фронт пропитки.
Стратегия впрыска — второй рычаг. Линейный впрыск вдоль кромки дает короткое расстояние течения и является стандартом для корпусов судов и плоских панелей, тогда как точечный или спиральный впрыск подходит для деталей сложной геометрии. Уровень вакуума задает общее движущее давление: большинство смол хорошо заливаются при перепаде 0,9 бара, а повышение вакуума сверх давления паров смолы скорее провоцирует кипение летучих веществ, чем ускоряет поток. Вязкость смолы, время гелеобразования и последовательность заливки-выдержки — последние элементы: цель состоит в том, чтобы полностью заполнить форму, а затем сохранять вакуум достаточно долго, чтобы самый медленный путь пропитки по толщине завершил уплотнение до гелеобразования.
- Характеризуйте реальный пакет: измеряйте проницаемость, уплотнение и укладку слоев на производственной сборке, а не по паспорту.
- Контролируйте кромочные зазоры: раскраивайте с точностью до миллиметров; зазоры шире 2 мм считайте проектируемыми каналами, а не случайностью.
- Балансируйте проницаемость распределительной среды с толщиной детали и временем гелеобразования смолы.
- Используйте управляемые канальные течения: там, где каналы неизбежны, превращайте их в питатели и стройте линию впрыска вокруг них.
- Наблюдайте за фронтом пропитки: во время первых заливок следите за продвижением фронта и корректируйте положение портов до перехода в серию.
- Проверяйте пробной заливкой: для каждой новой геометрии детали выполняйте одну жертвенную панель и разрезайте ее, чтобы подтвердить отсутствие сухих зон.
Часто задаваемые вопросы
Почему появляются сухие зоны, хотя смола покрывает всю поверхность?
Потому что покрытие поверхности обеспечивает распределительная среда, проницаемость которой намного выше армирования. Видимый фронт пропитки может достигать вентиляционных отверстий, тогда как под поверхностью более толстые области еще не пропитаны. Сухие зоны возникают, когда канальное течение закрывает вакуумный вентиляционный канал до завершения течения по толщине, запирая воздух в ламинате.
Как анизотропия проницаемости влияет на время заполнения при инфузии?
Время заполнения определяется главным образом течением в плоскости вдоль направления высокой проницаемости и течением по толщине, которое занимает на порядки больше времени. Быстрое поверхностное течение не означает, что ламинат пропитан. Для точного прогноза времени заполнения требуется измерение проницаемости по толщине в условиях уплотнения вакуумным мешком, поскольку измерения на рыхлом пакете сильно завышают ее.
Может ли канальное течение быть полезным при вакуумной инфузии?
Да. Преднамеренно созданный кромочный канал может выступать питателем смолы, подавая ее сбоку в сложную или медленную область. Ключевое значение имеют намерение и контроль: проектируемый канал размещается там, где он помогает плану течения, и его эффект проверяется, тогда как случайный зазор порождает поры. Один и тот же физический механизм дает противоположные результаты в зависимости от того, учел ли его проектировщик.
Какова лучшая стратегия впрыска для большой плоской панели?
Линейный впрыск вдоль одной кромки — стандарт для плоских и слегка изогнутых панелей, поскольку он минимизирует расстояние течения и создает предсказуемый прямой фронт пропитки. Точечный или спиральный впрыск лучше подходит для сложной трехмерной геометрии, где линейная подача создала бы длинные и малопредсказуемые пути течения.
Заключение
Физика течения смолы решает, каким будет выход годных на любой инфузионной линии. Анизотропия проницаемости говорит инженеру, куда смола стремится попасть; канальные течения показывают, куда она попадет без приглашения; а распределительная среда со стратегией впрыска дают средства управления потоком. Деталь заливается успешно, когда все три фактора спроектированы как единая система: пакет тканей охарактеризован при производственном уплотнении, кромочные зазоры либо устранены, либо превращены в управляемые питатели, а распределяющий слой согласован с толщиной детали и химией смолы. Компании, инвестирующие в эти детали, превращают инфузию из искусства проб и ошибок в воспроизводимый процесс.
Компания YongXian поставляет углеродные ткани, включая однонаправленные, двухосные и тканые армирующие материалы, подходящие для вакуумной инфузии лопастей, корпусов судов и промышленных деталей. Ознакомьтесь с нашим ассортиментом углеродного армирования или свяжитесь с нашей командой для получения поддержки по архитектуре ткани и проницаемости для вашего следующего инфузионного проекта.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Автомобильный спойлер из углеродного волокна
Автомобильный спойлер из углеродного волокна, изготовленный с использованием автоклавной технологии предварительной подготовки.Каждый спойлер упакован в вакуум и отвержден в печи для оптимального соотношения волокна к смоле, прочности и безупречной косметической отделки.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.