
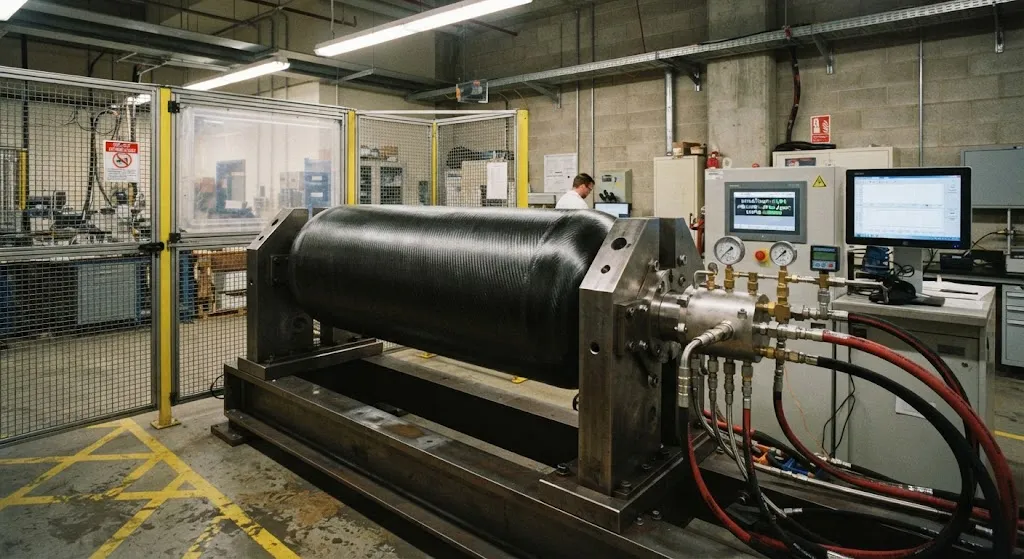
Автомобиль на водородных топливных элементах должен нести 350–700 бар сжатого газа в сосуде, который выдерживает весь срок службы транспортного средства без единого структурного разрушения, оставаясь при этом максимально лёгким. Это сочетание — экстремальное давление, экстремальные последст
Введение
Автомобиль на водородных топливных элементах должен нести 350–700 бар сжатого газа в сосуде, который выдерживает весь срок службы транспортного средства без единого структурного разрушения, оставаясь при этом максимально лёгким. Это сочетание — экстремальное давление, экстремальные последствия отказа и экстремальная чувствительность к массе — делает сосуд под давлением наиболее строго регулируемым компонентом всей силовой установки. Конструкция Type IV, в которой тонкий полимерный лейнер обеспечивает газонепроницаемость, а намотанный углеродный композит несёт всю структурную нагрузку, стала эталонной архитектурой для автомобильного и тяжёлого водородного хранения, поскольку обеспечивает наивысшую гравиметрическую эффективность: примерно 5,5–6,5 мас.% водорода на системном уровне против 3,5–4,5% для конструкции Type III с алюминиевым лейнером.
Цена этой эффективности — сложность усталости. Поскольку давление несёт композитная обмотка, а не лейнер, каждая заправка и каждый тепловой цикл становятся механическим усталостным событием в слоистой конструкции. Поэтому квалификация зависит от испытаний циклическим давлением в масштабе, намного превышающем опыт компримированного природного газа: сотни тысяч циклов с последующей проверкой на разрыв, проницаемость и остаточную прочность. Понимание того, как возникло это требование и что именно доказывает валидация на 300 000 циклов, критически важно для всех, кто проектирует, производит или сертифицирует хранение Type IV.
Конструкция Type IV и путь усталостной нагрузки
Сосуд Type IV состоит из трёх функциональных слоёв. Внутренний лейнер — это термопласт, полученный экструзией с раздувом, обычно полиэтилен высокой плотности (HDPE) или полиамид (PA6/PA12), единственная задача которого — герметизировать газ. Он практически не несёт структурной нагрузки. Структурный слой — это намотанный углеродный композит, обычно с эпоксидной матрицей, намотанный по спиральной и кольцевой схемам, который сопротивляется внутреннему давлению. Наружный защитный слой предохраняет от истирания и ультрафиолетового воздействия.
Именно этот путь нагрузки отличает усталость Type IV от усталости металлических сосудов. В стальном или алюминиевом сосуде усталостные трещины зарождаются в металле и растут до утечки перед разрывом или разрушения. В сосуде Type IV композитная обмотка накапливает микротрещины матрицы и отслоения волокно-матрица за тысячи циклов, а полимерный лейнер постепенно развивает собственный усталостный отклик. Лейнер спроектирован так, чтобы дать утечку раньше, чем обмотка разорвётся, поэтому испытание на проницаемость связано с циклическим испытанием — трещина в лейнере является предупреждением, а не отказом, при условии что композит сохраняет запас на разрыв.
Механизмы усталости углепластиковых обмоток
Углеродные композиты не имеют традиционного предела выносливости, как сталь; их усталостная долговечность зависит от коэффициента асимметрии напряжений, числа циклов и пути нагрузки. В режиме циклического нагружения давлением водородного баллона доминируют три механизма повреждения:
- Микротрещины матрицы: Поперечные трещины развиваются в неосевых слоях на раннем этапе, обычно в первые 10 000 циклов. Сами по себе эти трещины, как правило, безвредны, но создают пути для проницаемости газа и концентрации напряжений.
- Отслоение волокно-матрица и расслоение: Циклические сдвиговые напряжения на границах слоёв способствуют расслоению, которое уменьшает эффективное несущее сечение и перераспределяет напряжение в соседние слои.
- Усталость и разрыв волокон: При длительном высоком напряжении отдельные углеродные волокна могут испытывать разрыв под нагрузкой, особенно там, где производственные дефекты или повреждения при обращении создали концентраторы напряжений.
Практическое следствие: усталостная долговечность Type IV не бесконечна, и сертификационное число циклов определяется продемонстрированной толерантностью обмотки к повреждениям, а не теоретическим пределом выносливости.
Методология испытаний и наследие ISO 11439
ISO 11439 изначально установил рамки циклического нагружения давлением для баллонов транспортных средств на КПГ, и водородная отрасль унаследовала его методологию: циклическое повышение давления между заданными пределами с контролируемыми скоростями, периодический осмотр и финальная проверка на разрыв. Водород-специфичные стандарты — в частности ISO 19881 для топливных контейнеров наземных транспортных средств, SAE J2579 и Глобальный технический регламент ООН № 13 — адаптировали эти рамки к более высоким давлениям и иным последствиям отказа при работе с водородом.
Современная программа валидации водородного баллона Type IV обычно включает:
| Испытание | Цель | Типичное требование |
|---|---|---|
| Циклическое нагружение давлением | Подтвердить усталостную долговечность обмотки и лейнера | До 300 000 циклов для Type IV |
| Измерение проницаемости | Подтвердить целостность лейнера в течение срока службы | Ниже заданного порога утечки |
| Испытание на разрыв после циклов | Подтвердить запас остаточной прочности | Давление разрыва выше минимума |
| Падение и удар | Выживаемость при обращении и столкновении | По требованиям уровня транспортного средства |
| Огонь и прострел | Устойчивость к экстремальным событиям | Без фрагментации по стандарту |
Эволюция к целям в 300 000 циклов отражает как более длительный срок службы коммерческих тяжёлых транспортных средств, так и консервативный подход, требуемый широким диапазоном воспламеняемости водорода и низкой энергией зажигания.
Type III против Type IV: требования к циклам и компромиссы
Сосуд Type III использует тонкий алюминиевый лейнер с углеродной обмоткой. Его металлический лейнер более устойчив к проницаемости и иначе распределяет нагрузку, что исторически поддерживало более низкое требование к числу циклов — порядка 150 000. Type IV с термопластичным лейнером и более лёгкой конструкцией валидируется на более высокий режим 300 000 циклов, чтобы компенсировать меньший структурный вклад лейнера и продемонстрировать, что полностью композитный путь нагрузки способен выдержать более длительный срок службы.
Компромисс не сводится только к числу циклов. Type III обеспечивает лучшую стойкость к проницаемости и более простое производство, но алюминиевый лейнер увеличивает массу и подвержен водородному охрупчиванию на границе лейнер-композит. Type IV обеспечивает более высокую гравиметрическую эффективность и более низкую стоимость при масштабировании, но требует более строгой валидации усталости и проницаемости. Требование в 300 000 циклов — это механизм, с помощью которого регуляторы гарантируют, что преимущество Type IV по массе не достигается ценой целостности срока службы.
Критерии приёмки и режимы отказа
Баллон проходит усталостную квалификацию только при выполнении всех следующих условий после циклирования: отсутствие утечки выше заданного порога проницаемости, отсутствие видимых структурных повреждений, нарушающих обмотку, и давление разрыва после циклов выше требуемого минимума. Поведение «утечка перед разрывом» — отказ лейнера раньше композита — является желаемым результатом, поскольку медленная утечка обнаруживается и не катастрофична, тогда как разрыв обмотки — нет.
Наиболее частые режимы отказа при валидации — растрескивание лейнера, приводящее к превышению порога проницаемости, и расслоение в области днища, где схема намотки переходит от спиральной к кольцевой. Оба решаются оптимизацией схемы намотки, выбором материала лейнера и контролем процесса при намотке волокна.
Часто задаваемые вопросы
Почему водородные баллоны Type IV требуют 300 000 циклов, а Type III — около 150 000?
Более высокое число циклов компенсирует ограниченный структурный вклад термопластичного лейнера и демонстрирует, что полностью композитный путь нагрузки способен выдержать более длительный срок службы. Алюминиевый лейнер Type III берёт на себя большую часть нагрузки и обеспечивает собственную стойкость к проницаемости, что поддерживает более низкое требование по усталости. Регуляторы устанавливают для Type IV консервативную цель, поскольку композитная обмотка является единственным структурным элементом.
Что именно подтверждает испытание циклическим давлением?
Оно подтверждает усталостную долговечность композитной обмотки и целостность лейнера в течение предполагаемого срока службы. Полная валидация связывает циклирование с измерением проницаемости и испытанием на разрыв после циклов, поэтому результат доказывает не только то, что баллон выдерживает циклы, но и то, что он сохраняет достаточный запас на разрыв и остаётся герметичным после них.
Как рамки ISO 11439 соотносятся с водородными стандартами?
ISO 11439 установил методологию циклического нагружения давлением для баллонов транспортных средств на КПГ. Водород-специфичные стандарты, такие как ISO 19881, SAE J2579 и ГТР ООН № 13, приняли и адаптировали эту методологию для более высоких давлений и иных последствий отказа. Текущий пересмотр этих стандартов, как ожидается, формализует более высокие числа циклов, применяемые сегодня к сосудам Type IV.
Заключение
Усталостная квалификация — решающий инженерный барьер для водородного хранения Type IV. Эволюция от рамок ISO 11439 эпохи КПГ к водород-специфичным режимам подняла планку до 300 000 циклов давления — требование, отражающее как увеличенный срок службы тяжёлых транспортных средств, так и консервативную позицию, требуемую безопасностью водорода. Для производителей баллонов достижение этой планки зависит от оптимизации схемы намотки, выбора материала лейнера и строгого контроля процесса; для операторов автопарков это доказательство того, что лёгкий сосуд Type IV останется герметичным и структурно надёжным в течение всего срока службы транспортного средства.
Для покупателей, оценивающих решения хранения водорода из углеродного волокна, критическими вопросами являются подтверждённое число циклов, данные по проницаемости и разрыву, подтверждающие его, и производственный контроль обмотки. Ознакомьтесь с нашими продуктами из углеродного волокна для применения в водородных сосудах под давлением или свяжитесь с нашей инженерной командой, чтобы обсудить проектирование обмотки и выбор материалов для вашей программы хранения.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.
Руль из углеволокна - Кожаная обшивка с углеволокном
Пользовательский руль из углеволокна с натуральной кожей и вставками из углеволокна.