
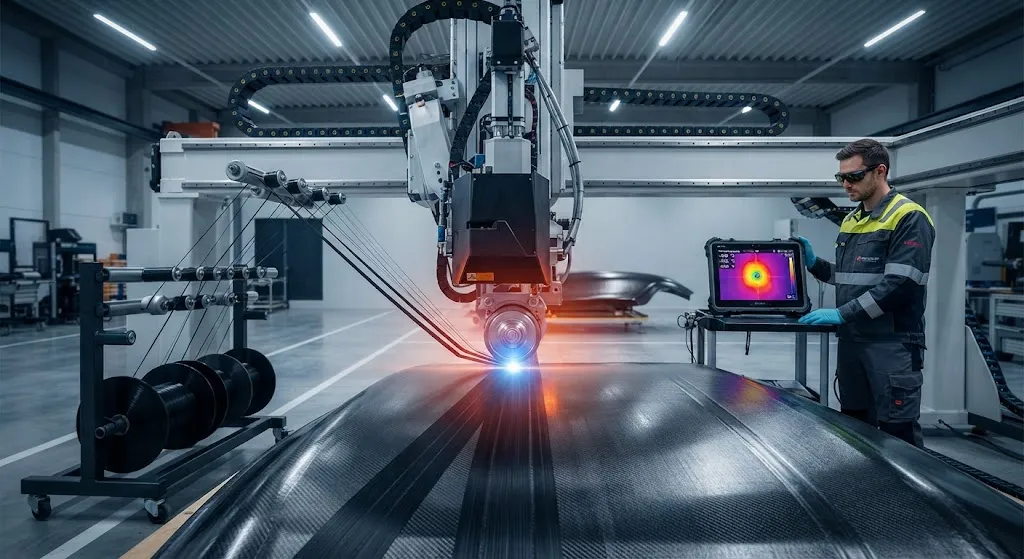
Консолидация in-situ — это производственный маршрут, который убирает автоклав из производства термопластичных композитов. Вместо укладки слоев препрега с последующим отверждением пакета под давлением в течение часов головка автоматической выкладки волокна нагревает узкую зону углеволоконног
Введение
Консолидация in-situ — это производственный маршрут, который убирает автоклав из производства термопластичных композитов. Вместо укладки слоев препрега с последующим отверждением пакета под давлением в течение часов головка автоматической выкладки волокна нагревает узкую зону углеволоконного ровинга, прижимает размягченную ленту к подложке и дает ей остыть и закристаллизоваться — все в одном непрерывном проходе. Обещание впечатляет: циклы автоклава, измеряемые часами, сжимаются до скоростей выкладки в несколько метров в минуту, а энергопотребление, оснастка и площади под сосуд давления исчезают из цеха.
Препятствие — качество. Ламинат, изготовленный in-situ, должен соответствовать автоклавным свойствам, и самый контролируемый показатель — содержание пор: воздуха и летучих веществ, захваченных между ровингами и слоями. Производственная консолидация нацелена на пористость ниже 1%, что требует, чтобы источник нагрева и параметры уплотнения работали как единая система. В этой статье сравниваются четыре технологии источников нагрева, используемых в головках AFP, объясняется происхождение пор и описывается технологическое окно, удерживающее их вне ламината.
Как работает консолидация in-situ
Термопластичный ровинг — углеродные волокна, пропитанные полукристаллической матрицей, такой как PEEK, PEKK или PAEK, — должен быть нагрет выше температуры плавления, уплотнен под давлением и охлажден с контролируемой скоростью для формирования кристалличности. В процессе AFP эта последовательность происходит в окне в несколько секунд в каждой точке пути:
- Нагрев: Лента поднимается до 380-430°C для матриц семейства PEEK в узкой зоне шириной 20-60 мм без деградации полимера.
- Уплотнение: Ролик или башмак прикладывает давление в момент касания ленты с подложкой, выдавливая воздух из границы раздела и обеспечивая диффузию полимерных цепей через линию склеивания.
- Охлаждение и кристаллизация: Консолидированная лента закаливается по мере продвижения головки; скорость охлаждения определяет кристалличность, обычно целевую 30-40% для сбалансированных механических и химических свойств.
Скорость выкладки составляет от 1 до 10 метров в минуту в зависимости от источника нагрева, толщины ламината и допустимых остаточных напряжений. Физика повторяется тысячи раз на деталь, поэтому источник нагрева и его контур управления решают о качестве ламината больше, чем любая другая подсистема.
Варианты источника нагрева AFP
Четыре семейства источников нагрева были спроектированы на головки AFP. Каждое балансирует максимальную подачу тепла, точность управления, стоимость и зрелость против остальных:
| Источник нагрева | Пиковая подача | Типичная скорость | Точность управления | Капитальные затраты | Производственная зрелость |
|---|---|---|---|---|---|
| Диодный лазер | 1-4 кВт концентрированно | 5-15 м/мин | Замкнутый контур ±5-10°C | Высокие | Производство |
| Газопламенная горелка | Умеренная, рассеянная | 1-5 м/мин | Грубая | Низкие | Исследования |
| Инфракрасные излучатели | Высокая, широкая зона | 2-6 м/мин | Средняя | Средние | Разработка |
| Ультразвук | Механическая, локальная | 2-8 м/мин | Средняя | Средние | Разработка |
Диодные лазеры доминируют в производственном AFP, потому что они подают высокую мощность в малое, точно управляемое пятно с быстрой замкнутой тепловизионной обратной связью, обеспечивая максимальную скорость выкладки с воспроизводимыми условиями закалки. Газопламенные горелки дешевы и просты, но их тепловое поле рассеяно, что ограничивает скорость и затрудняет контроль температуры на криволинейной геометрии. Инфракрасный нагрев обеспечивает широкое равномерное распределение и переносит разную ширину ленты, но его большая зона нагрева замедляет закалку и усложняет контроль кристалличности. Ультразвуковые головки преобразуют механические колебания в тепло непосредственно на границе раздела, что эффективно для толстых пакетов, но создает иную тепловую историю, требующую квалификации в каждом конкретном случае.
Образование пор и их контроль
Поры — сигнатура отказа консолидации in-situ. Три механизма порождают их, и каждый соответствует конкретному рычагу процесса:
- Захват воздуха на границе ленты: При контакте горячей ленты с подложкой воздух может застревать между неровностями. Более высокое усилие уплотнения и более длинная консолидационная площадка выдавливают его.
- Пористость волокнистой основы: Сухие участки в ровинге — от неполной пропитки или зазоров между волокнами — проявляются как поры после консолидации. Качество материала, а не процесс, контролирует этот источник.
- Газы деградации матрицы: Перегрев полимера создает летучие вещества, образующие пузырьки. Превышения температуры даже на 30-50°C выше окна плавления достаточно для их зарождения.
Приведенное ниже окно процесса характерно для ровинга семейства PEEK в лазерном AFP; отклонение любого одного параметра резко увеличивает содержание пор:
| Параметр | Типичное окно | Эффект при отклонении |
|---|---|---|
| Температура консолидации | 380-430°C | Ниже: плохое склеивание; выше: пузырьки деградации |
| Усилие уплотнения на ролик | 0,3-1,5 кН | Слишком низкое: остается захваченный воздух |
| Скорость выкладки | 1-10 м/мин | Выше: меньше выдержки, больше пор |
| Ширина зоны нагрева | 20-60 мм | Шире: медленнее закалка, ниже кристалличность |
| Скорость охлаждения | 1-50°C/с | Очень быстрая: риск аморфной матрицы |
На практике достижение и удержание целевого показателя пористости 1% требует, чтобы температура и усилие координировались через модели процесса, поскольку требуемый подвод тепла растет со скоростью, тогда как время уплотнения падает. Производственные ячейки работают с вложенными контурами управления: тепловизионная камера или пирометр питает мощность лазера, а датчики усилия на ролике поддерживают усилие уплотнения; оба корректируются относительно плана укладки, меняющегося с кривизной и числом слоев.
Мониторинг и квалификация
Поскольку поры образуются за секунды, только неразрушающий контроль вне процесса не может защитить производственную партию. Встроенные методы теперь стандартны для оснащенных ячеек AFP: инфракрасная термография контролирует форму и распределение температур зоны плавления; ультразвуковые или лазерно-ультразвуковые датчики измеряют качество склеивания в точке укладки; системы машинного зрения выявляют зазоры между лентами, складки и посторонние включения. Вне процесса готовое изделие проверяется ультразвуковым C-сканированием, а для толстых сечений — компьютерной томографией, при этом критерии приемки обычно устанавливаются на уровне содержания пор ниже 1% по объему. Механическая квалификация затем подтверждает, что межслойная прочность на сдвиг и прочность после удара соответствуют автоклавному базовому уровню — данные, которые в конечном счете убеждают сертификационные органы принять более быстрый процесс.
Часто задаваемые вопросы
Может ли консолидация in-situ действительно соответствовать автоклавному качеству?
Для хорошо управляемых систем — да. Производственный лазерный AFP с жестким термическим контролем регулярно достигает содержания пор ниже 1%, а сообщаемые значения межслойной прочности на сдвиг достигают 85-95% от автоклавных ламинатов из того же материала. Путь квалификации требователен — каждый источник нагрева, матричная система и геометрия детали должны быть продемонстрированы отдельно — но разрыв сократился настолько, что консолидация in-situ используется в серийных применениях, включая стрингеры, лонжероны и панели фюзеляжа, где устранение автоклава сокращает цикл с часов до минут и снижает стоимость оснастки. Остаточные различия проявляются главным образом в распределении кристалличности по толстым сечениям и в согласованности склеивания на сложной геометрии, поэтому квалификация по каждой детали остается обязательной.
Почему для AFP предпочитают лазер, а не горячий газ или инфракрасный нагрев?
Плотность мощности и контроль. Диодный лазер подает 1-4 кВт в пятно шириной в несколько сантиметров, что позволяет головке работать на скорости 5-15 м/мин, пока быстрая тепловизионная камера замыкает контур температуры примерно в пределах ±5-10°C. Газопламенные горелки просто не могут сконцентрировать столько энергии, поэтому они ограничены скоростью 1-5 м/мин и испытывают трудности на криволинейных траекториях. Инфракрасный нагрев охватывает широкую зону, жертвуя быстрой закалкой, необходимой для контроля кристалличности. Лазерное оборудование — самый дорогой вариант, но производительность и воспроизводимость обычно оправдывают его для серийного производства; горячий газ остается привлекательным для прототипных ячеек и низкоскоростных исследований, где доминируют капитальные затраты.
Что вызывает пористость в термопластичном AFP и как ее измеряют?
Доминируют три источника: воздух, захваченный на границе ленты с подложкой, существующие сухие участки от неполной пропитки ровинга и летучие вещества, выделяемые при перегреве матрицы. Первый контролируется усилием уплотнения и геометрией консолидационной площадки, второй — качеством и хранением ровинга, третий — контролем температуры. Измерение проводится встроенно ультразвуковыми или лазерно-ультразвуковыми датчиками во время укладки и вне процесса ультразвуковым C-сканированием или компьютерной томографией готового изделия. Приемка для конструкционных аэрокосмических деталей обычно устанавливается на уровне содержания пор ниже 1% по объему; при этом уровне ослабление сигнала при C-сканировании и карты пористости по томографии дают документированные доказательства, требуемые сертификационными органами.
Заключение
Консолидация термопластичного препрега in-situ — это технология, делающая термопластичные композиты экономически конкурентоспособными для высокопроизводительного производства. Лазерная ячейка AFP с замкнутым термическим контролем и прецизионным уплотнением довела содержание пор до уровня ниже 1% и скорость выкладки до 5-15 м/мин, тогда как газопламенные, инфракрасные и ультразвуковые источники обслуживают ниши, определяемые стоимостью и геометрией деталей. Технологическое окно — температура, усилие, скорость и скорость охлаждения — должно удерживаться как одна управляемая система, потому что поры наказывают любое единичное отклонение за секунды.
Для производителей, оценивающих консолидацию in-situ, практический чек-лист таков: квалифицируйте источник нагрева относительно окна плавления вашего ровинга, оснастите ячейку встроенным контролем склеивания и требуйте доказательства уровня пористости на репрезентативной геометрии до одобрения процесса. Изучите наш ассортимент углеволоконного ровинга и термопластичного препрега, или свяжитесь с нашей инженерной командой, чтобы обсудить выбор источника нагрева и квалификацию процесса для вашей программы AFP.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.