
Ремонт клеевым скосом — предпочтительный метод восстановления несущих конструкций из углеродного волокна — обшивок самолетов, лопастей роторов, корпусов лодок и сосудов давления — потому что он возвращает детали прочность, близкую к исходной, с минимальным весовым штрафом и едва заметной пл
Введение
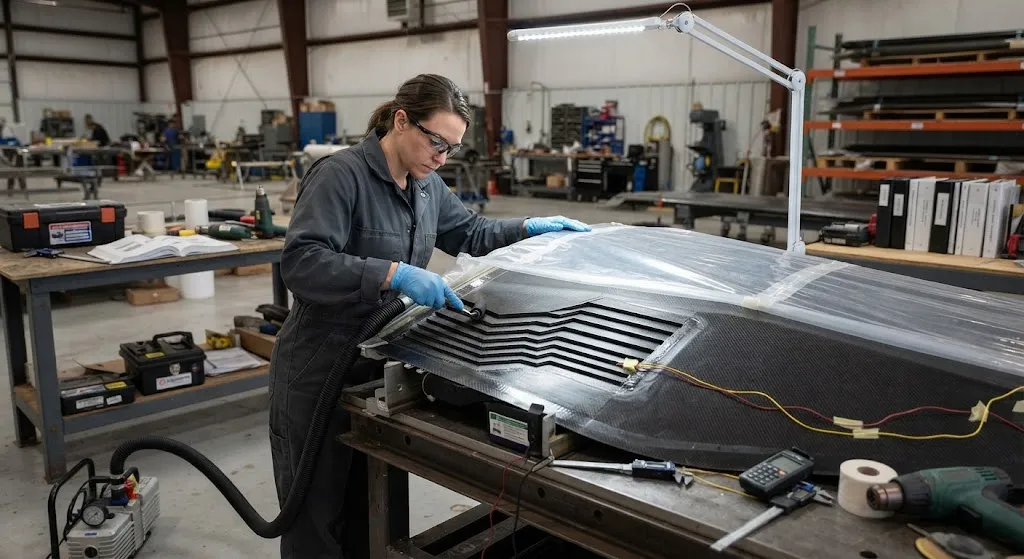
Ремонт клеевым скосом — предпочтительный метод восстановления несущих конструкций из углеродного волокна — обшивок самолетов, лопастей роторов, корпусов лодок и сосудов давления — потому что он возвращает детали прочность, близкую к исходной, с минимальным весовым штрафом и едва заметной площадью. Вместо наложения заплатки на поверхность ремонт скосом стачивает поврежденный материал в мелкий конус и приклеивает ответную коническую заплатку, так что нагрузка передается через непрерывный клеевой шов, а не через крепеж или толстую внешнюю накладку. Результат выглядит и ведет себя как исходный ламинат: аэродинамичный, с низким профилем, структурно непрерывный.
Инженерия, делающая ремонт скосом надежным на практике, сосредоточена в трех решениях: соотношение скоса — длина скоса на единицу толщины ламината — определяет, сколько прочности можно восстановить; превращение гладкого скоса в ступенчатую геометрию, реально достижимую в цеху; и пакет контроля клеевого шва — подготовка поверхности, вакуум, отверждение и контроль — подтверждающий, что клей действительно несет доверенную нагрузку. В статье рассматривается каждое из них и приводятся цифры, которыми пользуются инженеры по ремонту и покупатели при оценке программ ремонта.
Выбор соотношения скоса и восстановление прочности
Соотношение скоса — это уклон: 30:1 означает, что скос простирается на 30 мм длины на каждый 1 мм толщины ламината. Соотношение управляет тем, насколько плавно нагрузка передается из исходного ламината в заплатку через клей. Мелкий длинный скос распределяет сдвиговое напряжение по большой площади шва и держит пиковое напряжение низким; крутой короткий скос концентрирует передачу нагрузки в малой области и толкает пиковое напряжение к пределу прочности клея. Аэрокосмический базовый уровень хорошо установлен и отражает механику:
| Соотношение скоса | Типичное применение | Ожидаемое восстановление прочности | Примечания |
|---|---|---|---|
| 20:1 | Слабонагруженные вторичные конструкции | 70-85 процентов | Редко для несущих; круто для клеевого ремонта |
| 30:1 | Обычный авиационный ремонт конструкций | 85-95 процентов | Общий базовый уровень тонких ламинатов |
| 40:1 | Несущие конструкции, высоконагруженные зоны | 90-98 процентов | Предпочтителен там, где важна концентрация нагрузки |
| 50:1-60:1 | Критичные к сжатию и толстые ламинаты | 95-100 процентов | Базовый уровень тяжелонагруженного CFRP при сжатии |
Причина, по которой соотношение так важно, — сдвиговое запаздывание. В клеевом соединении нагрузка входит в клей на концах нахлеста и затухает к середине; пиковое сдвиговое напряжение появляется на концах скоса. Удлинение скоса распределяет этот пик по большей площади и снижает его величину — поэтому мелкие соотношения восстанавливают почти полную прочность. Однако есть практическая граница: за пределами примерно 60:1 прирост прочности на каждый дополнительный миллиметр скоса становится мал, механическая обработка становится деликатной, а площадь ремонта вторгается в соседнюю конструкцию. Поэтому большинство руководств по ремонту ограничивают проектное соотношение около 50-60:1 и достигают полного восстановления через качество поверхности, а не через бесконечное удлинение скоса.
Ступенчатая зачистка: практический эквивалент гладкого скоса
Настоящий гладкий скос обрабатывается вращающимся инструментом на жестком приспособлении и практичен для тонких обшивок и плоских участков. На толстых ламинатах, в криволинейных зонах и на площадке гладкий конический скос трудно обработать точно, поэтому ремонтные цеха используют ступенчатый скос: ламинат фрезеруется серией концентрических ступеней, каждая ступень удаляет один-два слоя, а заплатка собирается из соответствующих ступенчатых слоев, склеенных вместе. Ступенчатая геометрия — лестничная аппроксимация гладкого скоса, и ее механическое поведение сходится к гладкому скосу, когда ступени достаточно тонки относительно локальной толщины.
Эквивалентность не автоматическая. Каждая ступень — локальный концентратор напряжений, и слои ступенчатой заплатки должны зеркально повторять слои исходного ламината, чтобы путь нагрузки был непрерывен. Два правила сохраняют приближение надежным: первое — глубина ступени номинально равна толщине слоя исходного ламината, чтобы каждая новая ступень ложилась на реальную границу слоев; второе — ширина ступени следует соотношению скоса, спроецированному на ступенчатый профиль. Соотношение 40:1 на ламинате 4 мм со слоями 0,2 мм дает примерно 20 ступеней, каждая шириной около 8 мм — геометрия, которую ручная выкладка выполняет без специальной оснастки.
| Параметр | Правило |
|---|---|
| Глубина ступени | Равна толщине одного слоя (типично 0,13-0,25 мм) |
| Ширина ступени | Соотношение, умноженное на глубину (для 40:1 примерно 40 x глубину) |
| Число ступеней | Толщина ламината, деленная на глубину ступени |
| Точность угла скоса | Плюс-минус 0,5 градуса по плоскости скоса |
| Качество поверхности | Равномерная, без прижогов, без рваных волокон на краях ступеней |
Качество обработки напрямую определяет результат. Фреза, рвущая волокна на краях ступеней, оставляет поврежденный субстрат, становящийся стартовой трещиной в отремонтированной зоне. Мокрое или сухое шлифование, беззаусеночное фрезерование с правильными подачами и скоростями и финальная ручная зачистка тонким абразивом — принятая последовательность. В серийных ремонтных цехах ступенчатый скос режется на оборудовании с ЧПУ по карте слоев, что гарантирует попадание ступеней на реальные границы слоев, а не в середину слоя.
Подготовка поверхности и выбор клея
Восстановление прочности при клеевом ремонте ограничено самым слабым звеном, и для современных вязкостных клеев слабое звено — обычно интерфейс между клеем и подготовленным субстратом, а не сам клей. Поэтому подготовка поверхности определяет результат больше, чем марка клея. Последовательность, к которой сходятся авиационные руководства: удалить загрязнения растворителем, абразивно обработать клеевую поверхность до контролируемой шероховатости, высушить поверхность и склеить в пределах заданного временного окна, потому что активированная поверхность теряет восприимчивость при контакте с атмосферой. Абразивная обработка должна быть равномерной — пятнистая шероховатость дает пятнистую прочность шва — и поверхность должна быть свободна от пыли, влаги и разделительных агентов.
Выбор клея следует за условиями эксплуатации и доступным цеху отверждением. Пленочные клеи, укладываемые вместе с заплаткой под вакуумный мешок, — стандарт ремонта, потому что они текут под давлением и дают контролируемую толщину шва; пастообразные клеи используются для галтелей, герметизации кромок и небольших ремонтов. Температура отверждения управляет графиком: пленка с отверждением при 120 °C дает более высокие влажные горячие характеристики, но требует ремонтного одеяла или печи; система с отверждением при 70-80 °C удобна для полевых условий и достаточна для многих конструкций. Вязкостные эпоксидные системы предпочтительны для несущих конструкций, потому что они выдерживают отслаивающие и ударные нагрузки, которые хрупкий клей передал бы в ламинат как расслоение.
- Протирка растворителем: Удалить смазку, остатки разделителя и пыль до любой абразивной обработки.
- Контролируемая абразивная обработка: Равномерная шероховатость всей площади скоса, проверенная тестом на смачивание или водяную пленку.
- Вакуумная сушка: Удалить впитанную влагу до отверждения; влага, запертая в шве, становится пористостью при нагреве.
- Дисциплина времени: Склеивать в пределах открытого времени производителя; готовить поверхности партиями под график отверждения.
- Согласование клея: Толщина пленки и температура отверждения согласованы с рабочей температурой детали и доступным оборудованием.
Контроль клеевого шва: вакуум, отверждение и неразрушающий контроль
Последний слой инженерии — доказать, что шов существует и несет нагрузку. Вакуум — первый контроль: зона ремонта упаковывается и откачивается до целевого вакуума, обычно минус 0,85 бар и лучше, что уплотняет заплатку на скосе и дает давление, необходимое пленочному клею для смачивания поверхности. Вакуум должен быть проверен до отверждения и поддерживаться на всем его протяжении; мешок, подтравливающий при температуре отверждения, — классическая причина пористости шва, обнаруживаемой при контроле.
Контроль отверждения означает оснащение шва приборами — термопары на поверхности заплатки и, где возможно, в самом шве — и следование скорости нагрева, выдержке и охлаждению по инструкции производителя клея. Самые частые отказы ремонта — не недопущение отверждения, а неравномерное отверждение: горячие точки от некалиброванного одеяла или холодные зоны у края ремонта оставляют частично отвержденный клей, который проходит беглый осмотр и отказывает в эксплуатации. После отверждения и съема мешка отремонтированная зона проверяется неразрушающими методами — сухой ультразвук или фазированная решетка стандартны для клеевых ремонтов — чтобы подтвердить отсутствие пористости, отклеивания и зазоров на краях ступеней. Приемка определяется записью сканирования, а не внешним видом, потому что идеально выглядящий ремонт скосом может скрывать полость шва, которая вырастет под усталостью.
Документация замыкает цикл. Сертифицированный ремонт прослеживаем: оценка повреждения, геометрия скоса, материальная система, запись отверждения и результаты НК образуют досье ремонта, остающееся в записях о поддержании летной годности. Покупатели и операторы, оценивающие поставщика ремонтов, должны искать эту дисциплину досье, потому что это единственное доказательство, что соотношение, ступени и шов действительно были спроектированы и проверены, а не импровизированы.
Часто задаваемые вопросы
Почему 30:1 — самое распространенное соотношение скоса для авиационного ремонта?
Базовый уровень 30:1 отражает баланс между восстановлением прочности и практической геометрией. При 30:1 анализ сдвигового запаздывания показывает, что пиковое напряжение клея падает достаточно низко, чтобы восстановить 85-95 процентов прочности ненарушенного ламината для типичных несущих схем, при этом скос остается достаточно коротким для точной обработки без большой площади ремонта. Более нагруженные зоны и критичные к сжатию ламинаты продвигаются к 40:1 и выше, где сертифицированные программы демонстрируют 95 процентов и больше восстановления в механических испытаниях.
Может ли ремонт скосом быть прочнее исходного ламината?
Содержательно — нет, и это не цель. Скос — клеевое соединение, его прочность ограничена прочностью сдвига интерфейса клей-субстрат; лучший исход — приближение к прочности исходного ламината, обычно восстановление 90-100 процентов при высоком соотношении и отличной подготовке поверхности. Критерии приемки ремонта записываются как процент от проектной прочности, и конструкция держит нагрузку зоны ремонта ниже этого восстановленного значения, а не стремится превысить исходный материал, что просто перенесло бы место разрушения.
Что вызывает отказ ремонта скосом при правильном соотношении и материалах?
Классические корни — загрязнение, влага и нестабильность отверждения, а не соотношение. Протертая растворителем поверхность, снова загрязненная прикосновением или пылью, плохо сцепляется на интерфейсе. Влага, впитанная субстратом, испаряется при отверждении и оставляет пористость вдоль шва. Неравномерное отверждение — холодные зоны, перегрев или подтравливающий вакуумный мешок — дает частично отвержденный или пористый клей. Каждый из этих факторов невидим глазу и обнаруживается только дисциплинированной подготовкой поверхности, проверкой вакуума, отверждением под контролем термопар и финальным ультразвуковым контролем.
Заключение
Ремонт клеевым скосом восстанавливает поврежденные конструкции из углеродного волокна почти до исходной прочности, когда соблюдаются три дисциплины: соотношение скоса, выбранное из случая нагружения и толщины ламината — 30:1 для общего ремонта конструкций, глубже к 50-60:1 для критичных к сжатию и толстых сечений; ступенчатый скос, обработанный так, чтобы каждая ступень ложилась на реальную границу слоев; и пакет контроля шва из подготовки поверхности, вакуума, отверждения под приборами и ультразвукового контроля, доказывающий шов до возвращения детали в эксплуатацию. Соотношение — это проект, ступени — исполнение, контроль — доказательство. Ремонты, которые держатся, держатся потому, что все три проектировались как одна система.
YongXian поставляет углеродные ткани, однонаправленные препреги и материалы ремонтного класса, используемые в программах ремонта скосом и другими клеевыми методами в авиации, судостроении, ветроэнергетике и промышленности. Ознакомьтесь с нашим ассортиментом углеродного волокна или свяжитесь с нашей инженерной командой, чтобы обсудить материальные системы для ремонта, ткани под карту слоев и поддержку отверждения препрегов для вашей операции техобслуживания и капремонта.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.
Автомобильный спойлер из углеродного волокна
Автомобильный спойлер из углеродного волокна, изготовленный с использованием автоклавной технологии предварительной подготовки.Каждый спойлер упакован в вакуум и отвержден в печи для оптимального соотношения волокна к смоле, прочности и безупречной косметической отделки.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.