
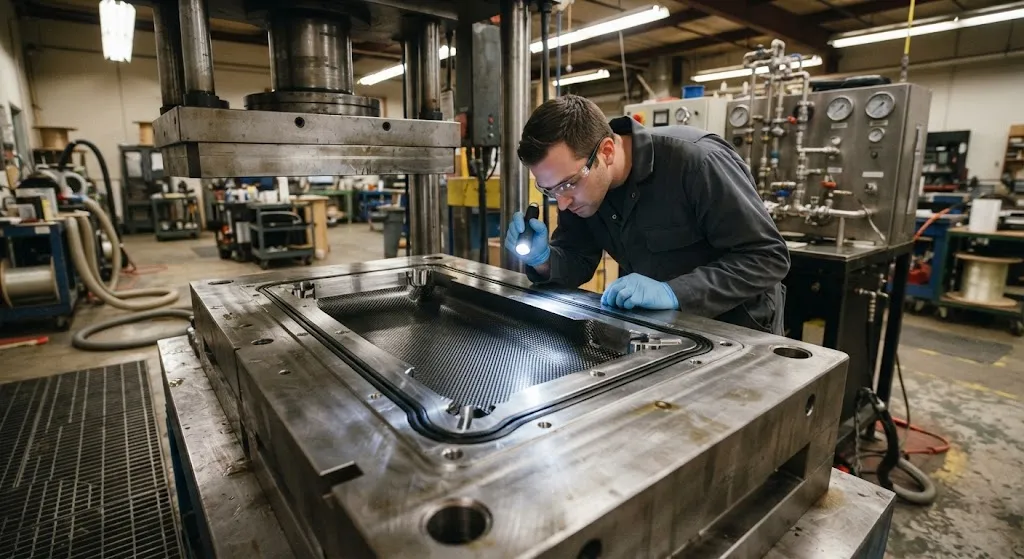
Трансферное формование смолой стало стандартным маршрутом для деталей из углеродного волокна среднего и крупного объема — автомобильных силовых элементов, авиационных вторичных конструкций, велосипедных рам и промышленных деталей — потому что оно сочетает геометрию близкую к чистовой, инжен
Введение
Трансферное формование смолой стало стандартным маршрутом для деталей из углеродного волокна среднего и крупного объема — автомобильных силовых элементов, авиационных вторичных конструкций, велосипедных рам и промышленных деталей — потому что оно сочетает геометрию близкую к чистовой, инженерные поверхности (вплоть до класса A) с обеих сторон и время цикла, измеряемое минутами, а не часами. Процесс впрыскивает смолу низкой вязкости в закрытую полость формы, где уже лежит сухая волоконная заготовка; после отверждения деталь извлекается с минимальной обрезкой. Привлекательность очевидна. Сложность в том, что форма и есть продукт: любая течь, смещенный литник или неправильно расположенный вентиляционный канал превращают воспроизводимый процесс в лотерею.
Эта статья сосредоточена на трех инженерных решениях, которые доминируют в качестве RTM-оснастки: как спроектирована система уплотнений, чтобы не было течей и облоя; как размещены литники и вентиляционные каналы, чтобы полость заполнялась полностью; и как достигается допуск литья, чтобы толщина детали и объемная доля волокна соответствовали требованиям. Эти решения отличают формы, работающие тысячи циклов, от форм, которые перепроектируют каждый месяц.
Почему уплотнения RTM выходят из строя и откуда берутся сухие пятна
Отказ уплотнений в RTM — один из самых частых источников брака, и он проявляется двумя способами. Первый — течь: смола выходит между половинами формы, образуя облой по линии разъема или затягиваясь в вакуумную систему, лишая полость той самой смолы, которая нужна детали. Второй — неполное заполнение без видимой течи: воздух заперт в полости, потому что уплотнение в одной зоне слишком плотное, а вентиляционный канал расположен не там, где воздух реально собирается. Оба режима отказа имеют общий корень: система уплотнений проектировалась как довесок, а не как часть пути течения.
Сухие пятна — зоны ламината, куда смола не дошла, — это физический результат. Они образуются в последних заполняемых точках полости, типично в углах, у ребер, вставок и переходов толщины, везде, где фронт течения должен менять направление или где локально падает проницаемость заготовки. Проницаемость волоконной заготовки неравномерна: сжатая кромка, сложенный жгут или перекрытие слоя создают зону низкой проницаемости, которую смола обходит, оставляя позади сухой участок. Геометрия формы, а не смола, поэтому диктует, где должны стоять вентиляционные каналы, и они должны находиться ровно там, где по прогнозу воздух собирается последним.
Литники и расположение вентиляционных каналов
Расположение литников задает схему заполнения, а схема заполнения задает риск сухих пятен. В серийном RTM доминируют три стратегии литников. Центральный литник толкает смолу из одной точки к краям, давая радиальный фронт течения, наиболее прощающий вариации заготовки; он подходит для плоских панелей и деталей с центральным бобышкой. Краевой и периметральный литники впрыскивают вдоль одной стороны или по окружности, создавая более линейный фронт — быстрее, но чувствительнее к различиям проницаемости по заготовке. Последовательные или многоточечные литники открываются по таймеру, направляя фронт вокруг вставок и трудных зон; это стратегия для сложной геометрии с ребрами, сердечниками и металлическими вставками, и она все чаще реализуется с датчиком давления на каждом литнике.
Расположение вентиляционных каналов — зеркальное отражение литников. Вентиляция должна стоять в последних заполняемых точках — позициях, которых фронт достигает только в конце заливки и где воздуху больше некуда идти, кроме как наружу. Таблица ниже обобщает практические правила опытных инженеров:
| Вопрос конструкции | Рекомендуемая практика | Причина |
|---|---|---|
| Расположение вентиляции | В углах, у концов ребер, вставок и других последних точек заполнения | Воздух собирается в конце фронта течения |
| Тип вентиляции | Канавка с уплотнительным кольцом вокруг, открытая в вакуум | Выпускает воздух, запирает смолу по завершении заливки |
| Шаг вентиляции | Каждые 50-150 мм вдоль длинных кромок | Предотвращает воздушные карманы между редкими каналами |
| Соотношение литников и вентиляции | Обычно 1 литник на 2-4 канала для симметричных деталей | Обеспечивает, чтобы фронт толкался, а не втягивался |
| Моделирование течения | Запустить симуляцию заполнения до резки стали | Прогнозирует последние точки заполнения и проверяет схему вентиляции |
Современные формы HP-RTM идут дальше: они оснащены датчиками давления в последних точках заполнения и встроенной проверкой вентиляции — датчиком, подтверждающим, что смола действительно дошла до каждого канала до роста давления впрыска. Это замыкает связь между управлением заливкой и качеством детали, потому что канал, получивший смолу, доказывает, что фронт прошел всю полость, а не обошел сухой участок.
Конструкция уплотнений и допуски литья под давлением
Система уплотнений RTM-формы выполняет двойную роль: она должна удерживать смолу при впрыске и позволять форме смыкаться до точной конечной толщины. Эти роли тянут в противоположные стороны, поэтому конструкция уплотнений — настоящая инженерная дисциплина, а не выбор из каталога. Эластомерные кольца — рабочая лошадка: они надежно уплотняют при давлениях до нескольких десятков бар, подстраиваются под геометрию детали и заменяемы — но они сжимаются при смыкании, и их остаточная деформация за тысячи циклов меняет эффективную высоту линии разъема. Этот дрейф меняет толщину полости, затем объемную долю волокна детали, затем механические характеристики. Форма, принятая на 60 процентов объемной доли волокна в первый месяц, к девятому месяцу может тихо уйти к 58.
Поэтому допуск литья под давлением управляется на двух уровнях. Первый — сама система смыкания: гидравлические или механические упоры, заложенные в форму, прецизионно шлифованные прокладки и пресс с контролируемым усилием смыкания, чтобы половины формы садились в одну и ту же позицию каждый цикл. Второй — уплотняемая периферийная зона: вместо того чтобы доверять эластомеру точную высоту, серийные формы используют схему с жестким упором — металлический контакт металла, обработанный выступ за пределами канавки уплотнения, принимает усилие смыкания, а кольцо только уплотняет, не неся усилие пресса. Это разделение обязанностей — самая важная деталь долговечной RTM-оснастки: уплотнение никогда не сжимается до допуска, и допуск никогда не зависит от упругости уплотнения.
| Тип уплотнения | Номинальное давление | Допуск сжатия | Срок службы | Типичное применение |
|---|---|---|---|---|
| Эластомерное кольцо (NBR/Viton) | 10-50 бар | Новое ±0,05-0,1 мм, дрейфует со старением | 500-2 000 циклов | Обычная линия разъема RTM |
| Кольцо + жесткий упор | 10-70 бар | ±0,02-0,05 мм, стабильно | С заменой уплотнения | Серийные формы HP-RTM |
| Прецизионная канавка уплотнения | До 100 бар на мощных прессах | ±0,01-0,03 мм | Весь срок формы | Крупносерийные точные детали |
| Краевое уплотнение вакуумного мешка | Низкое давление, только вакуум | Не несущее | На каждое использование | Варианты RTM с вакуумным мешком |
История допусков завершается прессом и окном процесса. HP-RTM при давлении впрыска 60-120 бар требует жесткого пресса и формы, которая не прогибается, потому что любая деформация меняет толщину полости под давлением. Термическое управление добавляет последнее ограничение: сталь и алюминий расширяются по-разному, поэтому форма, спроектированная под отверждение при 100 °C, должна иметь уплотнения, упоры и литники, проверенные при этой температуре. Коробление и выдавливание уплотнения при рабочей температуре — классические отказы первого запуска, проявляющиеся только после ввода формы в эксплуатацию.
Практические правила конструкции для форм с первого раза
Сборка опыта зрелых RTM-цехов в правила конструкции уберегает первые формы от списания. Правила ниже не исчерпывающие, но ловят большинство предотвратимых отказов:
- Моделируйте до резки стали: Запустите симуляцию заполнения по проницаемости заготовки, а не только полости, и разместите вентиляцию в прогнозируемых последних точках заполнения.
- Разделите уплотнение и допуск: Используйте обработанные жесткие упоры для усилия смыкания, кольцо только уплотняет; никогда не позволяйте сжатию уплотнения задавать толщину детали.
- Вентиляция в каждой геометрической ловушке: Ребра, сердечники, вставки и переходы толщины заслуживают собственного канала; один периметральный канал достаточен только для плоских панелей.
- Оснастите последние точки заполнения: Датчики давления или потока на вентиляции позволяют контроллеру подтверждать полное заполнение, превращая контроль из пост-отверждения в достоверность процесса.
- Проверяйте при рабочей температуре: Проверяйте посадку уплотнений, герметичность литников и смыкание формы при фактической температуре отверждения, где тепловое расширение меняет все зазоры.
За каждым правилом стоит задокументированный отказ. Цеха, пропускающие моделирование, находят сухие пятна при первом впрыске; цеха, позволяющие уплотнениям нести усилие смыкания, наблюдают дрейф толщины в течение всей жизни формы; цеха с вентиляцией только по кромке месяцами охотятся за воздушными карманами в углах ребер. Бюджет оснастки, потраченный на эти правила, — самая дешевая страховка во всем процессе RTM.
Часто задаваемые вопросы
Сколько литников обычно нужно детали RTM?
Универсального числа нет — оно зависит от размера детали, геометрии и целевого времени цикла. Плоская панель примерно до метра надежно заполняется одним центральным или краевым литником. Детали с ребрами, вставками или большими изменениями площади обычно требуют нескольких литников в последовательной схеме впрыска, управляемой датчиками давления, чтобы направлять фронт вокруг трудных зон. Как отправная точка: смоделируйте заполнение; симуляция покажет, дает ли один литник приемлемое время заливки и фронт без сухих пятен, прежде чем будет вырезана хоть одна сталь.
Почему сухие пятна повторяются в одном и том же месте в каждой детали?
Сухое пятно, повторяющееся в фиксированной позиции, почти всегда — взаимодействие геометрии и проницаемости: заготовка сжата или сложена в этой точке, локальная проницаемость падает, и фронт смолы обходит зону. Решение — не большее давление впрыска, а проверка заготовки в этой точке (сложенный жгут, перекрытие слоев, сжатая кромка), подтверждение, что вентиляция действительно стоит в этой последней точке заполнения, и проверка, не блокирует ли путь течения уплотнение или вставка. Датчики на вентиляции в процессе подтвердят, доходит ли туда смола вообще, отделяя проблему заполнения от проблемы заготовки.
Выдерживает ли эластомерное кольцо давление впрыска HP-RTM?
Современные эластомерные кольца рассчитаны на диапазон 60-120 бар HP-RTM, когда они сидят в правильно обработанных канавках с достаточным заполнением канавки. Режим отказа, который нужно проектировать, — выдавливание: давление смолы выталкивает эластомер из канавки, что предотвращается правильной геометрией канавки, достаточной опорой и при необходимости опорными кольцами. Больший риск надежности — не номинальное давление кольца, а остаточная деформация за тысячи циклов, поэтому серийные формы используют сменные уплотнения вместе с металлическими жесткими упорами, несущими фактическое усилие смыкания.
Заключение
Оснастка RTM определяет, выигрывается или проигрывается процесс. Системы уплотнений должны удерживать давление и не течь, пока отдельная схема жестких упоров несет допуск смыкания; литники должны направлять фронт течения, достигающий каждого угла; вентиляция должна стоять в последних точках заполнения, где воздух иначе был бы заперт. Моделирование заполнения по реалистичной проницаемости заготовки, оснащение вентиляции датчиками для подтверждения полного заполнения и проверка всей сборки при рабочей температуре превращают RTM из процесса, иногда дающего сухие пятна, в процесс, который почти никогда их не дает. Оснастка и есть продукт, и ее стоит проектировать как продукт.
YongXian поставляет углеродные ткани, однонаправленные армирования и мультиаксиальные заготовки, подходящие для RTM, HP-RTM и вакуумной инфузии, в автомобильных, авиационных и промышленных программах. Ознакомьтесь с нашим ассортиментом углеродного волокна или свяжитесь с нашей инженерной командой, чтобы обсудить форматы армирования, ткани с согласованной проницаемостью и поддержку индивидуальных заготовок для вашего процесса формования.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.
Углеродный пропеллер дрона - Высокопроизводительный препреговый формованный
Формованные из препрега углеродные пропеллеры для промышленных и гоночных дронов. Оптимизированный профиль лопасти.