
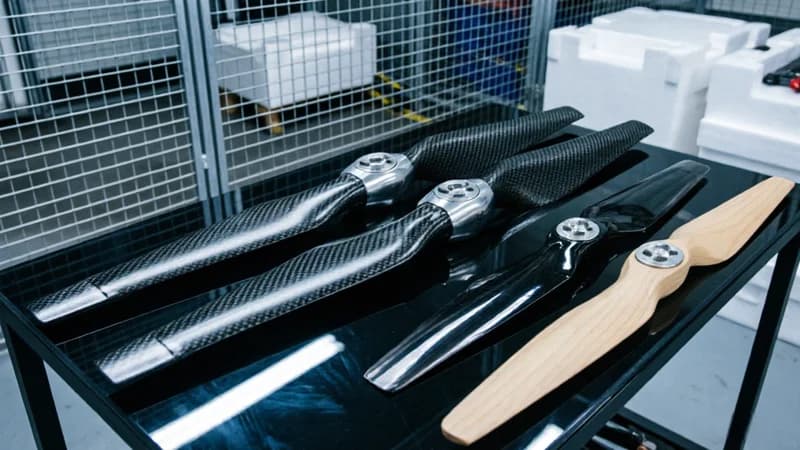
Углеродный пропеллер дрона - Высокопроизводительный препреговый формованный
Формованные из препрега углеродные пропеллеры для промышленных и гоночных дронов. Оптимизированный профиль лопасти.
Ключевые особенности
Применение
Характеристики
- Материал
- T700 3K препрег углеволокно
- Процесс
- Компрессионное формование + CNC балансировка
- Жесткость vs нейлон
- В 3-5 раз жестче
- Доступные размеры
- 5-30 дюймов (индивидуальный)
- Крепление ступицы
- Стандартный T-Mount / Индивидуальный быстросъем
Обычно отвечаем в течение 24 часов
Часто задаваемые вопросы
Каков минимальный объём заказа углепластиковых изделий?
Какие варианты цветов и покрытий доступны?
Каков типичный срок изготовления?
Статьи по теме
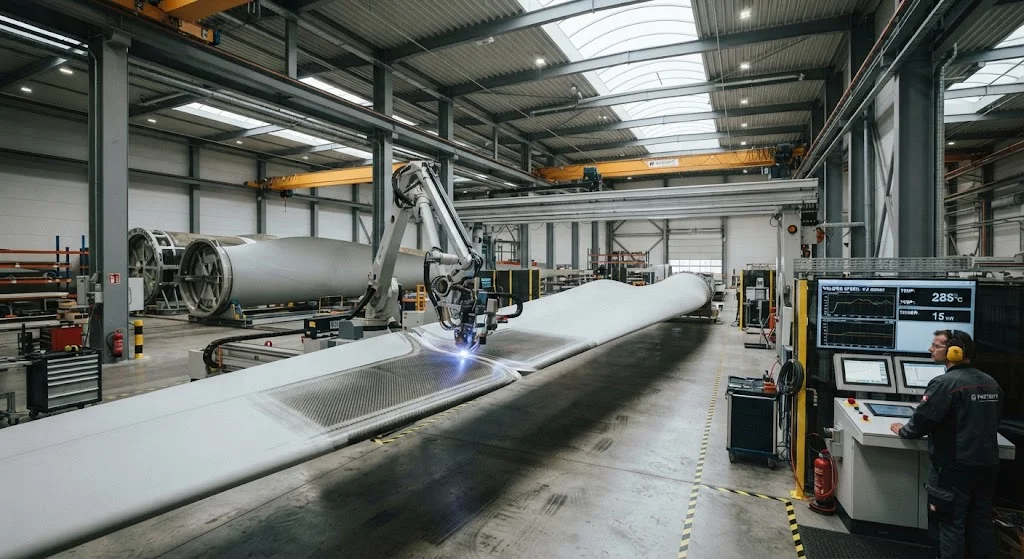
Сварка термопластичных лопастей: автоматизированная сборка для крупных ветрогенераторов
Сборка лопастей ветрогенераторов традиционно опиралась на结构性 склеивание для соединения оболочек лопастей с балками жесткости и ребрами жесткости — процесс, требующий 8-24 часов времени отверждения клея на каждую лопасть, точной подготовки表面 и создающий permanentные соединения, которые невоз
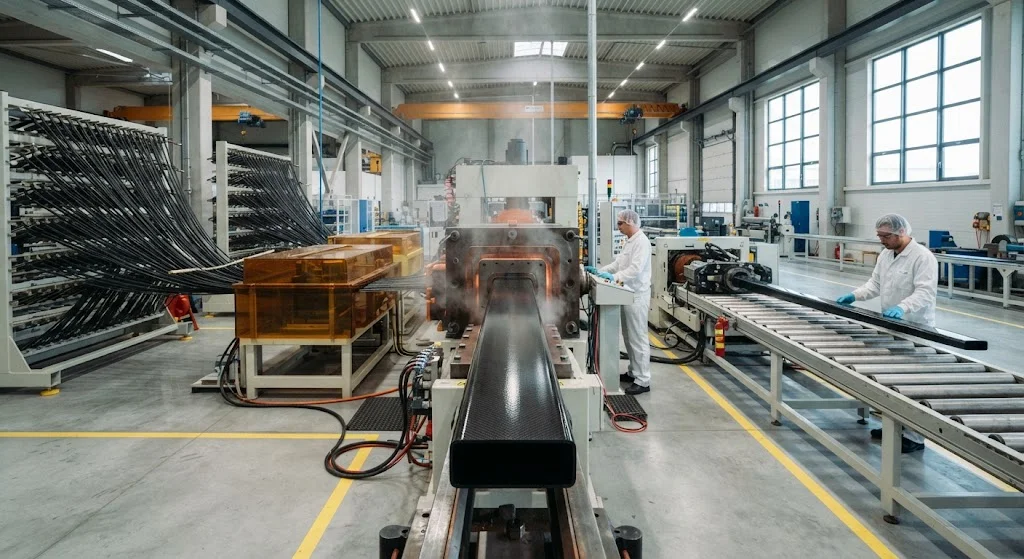
Экструзия непрерывной несущей балки: крупносерийное производство ветротурбинных лопастей
Отрасль ветроэнергетики переживает беспрецедентный спрос на более крупные и эффективные турбины, причем морские установки достигают мощности 15 МВт и более. По мере того как длина лопастей превышает 100 метров, несущая балка — основная несущая конструкция, проходящая вдоль длины лопасти — с
CBAM Pre-Declaration Compliance Guide for CFRP Wind Blade Exporters
Introduction Механизм корректировки углеродного барьера Европейского союза (CBAM) оказывает глубокое воздействие на производителей лопастей ветряных турбин из углепластика (CFRP). С 12 августа 2026 года экспортеры обязаны заранее декларировать подробные данные об углеродном следе, что从根本上 изменяет п
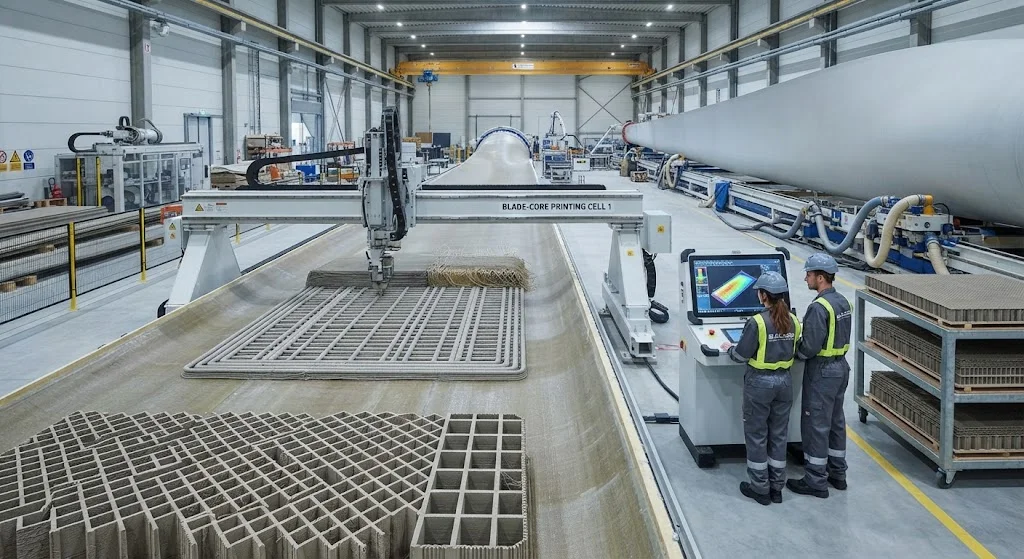
3D-печатные сердечники лопастей: сетчатые сердечники сэндвич-конструкций для лопастей длиной более 100 метров
Современная лопасть ветротурбины в структурном смысле представляет собой сэндвич-конструкцию, обёрнутую вокруг двух несущих лонжеронных поясов: тонкие жёсткие наружные обшивки, разделённые низкоплотным сердечником, который стабилизирует их против потери устойчивости и передаёт сдвиг. Обшивк
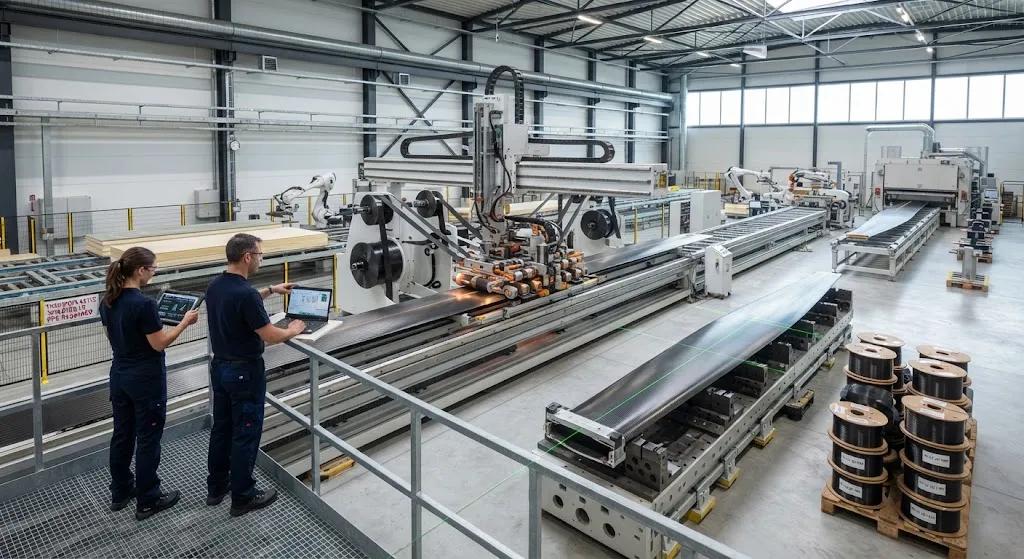
Thermo-Blade-Spine: автоматизированное высокотемповое производство термопластичных лопастей в странах с высокой оплатой труда
Производство лопастей — один из последних этапов изготовления турбин, остающихся в значительной степени ручными. Термореактивная лопасть длиной 100 метров требует сотен часов ручной выкладки, многочасового цикла отверждения в пресс-форме сверхбольшого размера и рабочей силы, масштабируемой
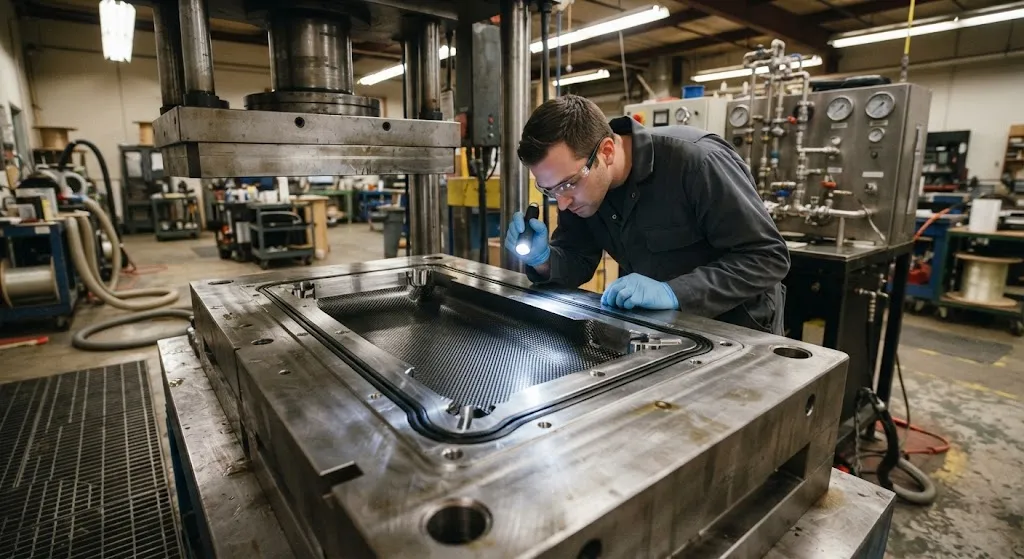
Конструкция RTM-оснастки и уплотнений: литники, расположение вентиляционных каналов и допуски литья под давлением
Трансферное формование смолой стало стандартным маршрутом для деталей из углеродного волокна среднего и крупного объема — автомобильных силовых элементов, авиационных вторичных конструкций, велосипедных рам и промышленных деталей — потому что оно сочетает геометрию близкую к чистовой, инжен