Отрасль ветроэнергетики переживает беспрецедентный спрос на более крупные и эффективные турбины, причем морские установки достигают мощности 15 МВт и более. По мере того как длина лопастей превышает 100 метров, несущая балка — основная несущая конструкция, проходящая вдоль длины лопасти — с
Введение
Отрасль ветроэнергетики переживает беспрецедентный спрос на более крупные и эффективные турбины, причем морские установки достигают мощности 15 МВт и более. По мере того как длина лопастей превышает 100 метров, несущая балка — основная несущая конструкция, проходящая вдоль длины лопасти — стала критическим узким местом производства. Традиционные процессы ручной укладки и вакуумной инфузии с трудом满足ают требованиям современного производства лопастей по объему, качеству и стоимости. Технология экструзии предлагает трансформирующее решение, обеспечивая непрерывное автоматизированное производство несущих балок из углеволокна со стабильными механическими свойствами и значительно сокращенным временем цикла.
В данной статье рассматривается, как технология экструзии революционизирует производство несущих балок, сравнивая параметры процесса, механические характеристики и экономическую эффективность с традиционными методами. Для производителей лопастей и разработчиков ветряных электростанций, оценивающих варианты материалов и процессов, представленные здесь данные служат основой для определения применимости экструзии в их производственных стратегиях.
Основы процесса экструзии
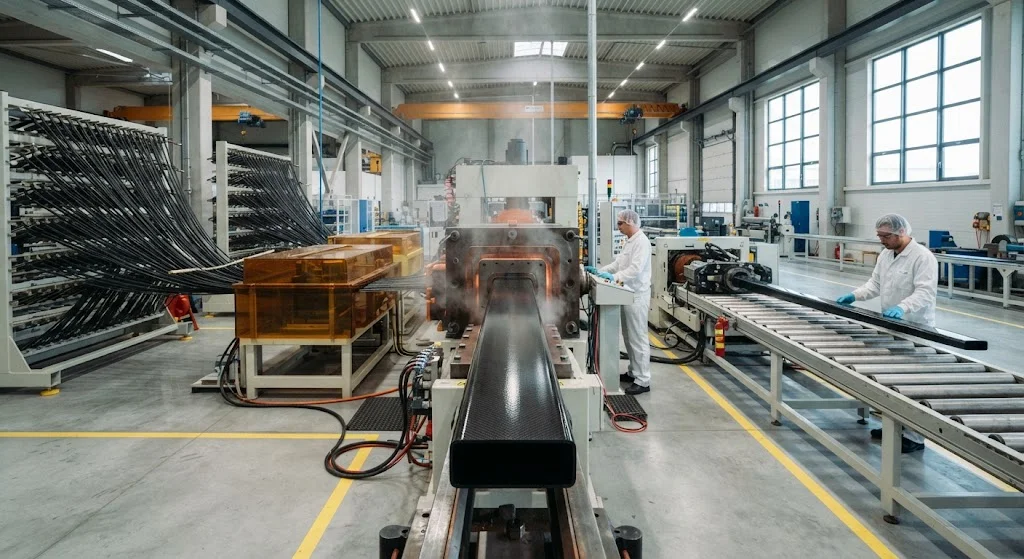
Экструзия — это непрерывный процесс изготовления композитов, при котором усиливающие волокна протягиваются через ванну с смолой, формуются нагретой матрицей и отверждаются за один проход. Для несущих балок процесс использует однонаправленные волокна или ленты из углеволокна, сохраняющие прямое расположение волокон — оптимальную ориентацию для преимущественно осевых нагрузок, испытываемых несущими балками при работе турбины.
- Подготовка волокна: Нити углеволокна (обычно 24K или 48K) организуются в плоскую ленту с контролируемым натяжением. Некоторые системы используют предimpрегнированные нити для уменьшения изменчивости ванны со смолой.
- Пропитка смолой: Волоконная лента проходит через ванну с эпоксидной смолой при контролируемой температуре и вязкости. Современные системы используют вакуумную пропитку для обеспечения полного смачивания с минимальным содержанием пор (обычно < 1%).
- Формование и отверждение в матрице: Пропитанная лента поступает в стальную нагретую матрицу при 120-180°С. Геометрия матрицы определяет поперечное сечение несущей балки (обычно прямоугольное или трапециевидное), а температурный профиль управляет желатинизацией и отверждением. Время цикла в матрице составляет 5-15 минут в зависимости от толщины поперечного сечения.
- Непрерывное протягивание и резка: Гидравлический механизм протягивания перемещает отвержденный профиль со скоростью 0,5-2,0 м/мин. Летящая пила разрезает непрерывный профиль на заданную длину (обычно 30-60 метров для современных морских лопастей).
Весь процесс работает как непрерывная линия, производя секции несущих балок со скоростью 10-30 метров в час в зависимости от размера поперечного сечения и системы смолы.
Сравнение механических характеристик
Механические преимущества экструзионных несущих балок из углеволокна обусловлены архитектурой непрерывных волокон и контролируемой средой отверждения. В следующей таблице сравниваются типичные свойства экструзионных несущих балок с альтернативами на основе вакуумной инфузии:
| Свойство | Экструзионное углеволокно | Вакуумная инфузия углеволокна | Ручная укладка стекловолокна | Преимущество |
|---|---|---|---|---|
| Прочность на растяжение (0°, МПа) | 1800-2200 | 1400-1700 | 800-1000 | На 25-30% выше, чем при инфузии |
| Модуль упругости при растяжении (ГПа) | 135-145 | 120-135 | 40-45 | На 10-15% выше, чем при инфузии |
| Объемная доля волокна (%) | 60-65 | 50-55 | 35-40 | Стабильная, более высокая плотность |
| Содержание пор (%) | 0,5-1,5 | 1,5-3,0 | 2,0-5,0 | Меньше пор = лучшая усталостная прочность |
| Усталостная прочность (10⁷ циклов, R=0,1) | Сохранение 65-70% предела прочности | Сохранение 55-65% предела прочности | Сохранение 40-50% предела прочности | Превосходная усталостная прочность |
| Размерная точность (мм) | ±0,5 | ±2,0-3,0 | ±5,0 | Более жесткий контроль |
| Скорость производства (м/час) | 10-30 | 2-4 (на форму) | 1-2 (на форму) | В 5-10 раз быстрее |
Более высокая объемная доля волокна, достижимая при экструзии (60-65% против 50-55% при инфузии), напрямую обеспечивает превосходные механические свойства. Контролируемая среда матрицы устраняет изменчивость, присущую вакуумной инфузии, где вариации процесса, обусловленные потоком смолы, градиентами температуры и качеством уплотнения мешка, влияют на свойства готовой детали.
Производственная экономика и масштабируемость
Экономическое обоснование экструзионных несущих балок усиливается с ростом объема производства. Хотя начальные капитальные вложения на линию экструзии (2-5 млн долларов) превышают инвестиции в инфузионные формы (500 тыс. - 1,5 млн долларов), преимущество по стоимости на метр становится решающим в условиях масштабного производства:
- Экономия на материалах: Использование непрерывных волокон снижает отходы до 3-5% по сравнению с 10-20% для процессов резки и укладки. При стоимости аэрокосмического углеволокна 15-25 долларов за кг это составляет 50-150 долларов на метр несущей балки.
- Сокращение трудозатрат: Автоматизированная экструзия требует 2-3 операторов на смену против 8-12 при ручной инфузии. Годовая экономия на оплате труда составляет 400-800 тыс. долларов на производственную линию.
- Преимущество во времени цикла: Экструзия производит готовые несущие балки непрерывно; инфузия требует 8-24 часов на отверждение каждой партии. Одна линия экструзии может обеспечить 3-5 инфузионных формовочных станций.
- Стабильность качества: Автоматизированный контроль процесса снижает уровень брака с 5-10% (инфузия) до 1-2% (экструзия), напрямую повышая выход продукции и сокращая затраты на ликвидацию отходов.
Для производителей лопастей, выпускающих более 500 лопастей в год, экструзия обычно обеспечивает снижение себестоимости несущих балок на 25-40% по сравнению с инфузией, причем преимущество возрастает по мере увеличения размера лопастей и производственных мощностей.
Интеграция с производством лопастей
Экструзионные несущие балки интегрируются в существующие производственные процессы создания лопастей следующими способами:
- Прямое склеивание: Экструзионные секции склеиваются в оболочки лопастей в процессе инфузии, становясь неотъемлемым структурным элементом. Это наиболее распространенный подход для лопастей длиной менее 80 метров.
- Совместное отверждение: Для более крупных лопастей несущие балки размещаются в форме и инфузируются вместе с остальной конструкцией лопасти, создавая цельную связь между несущей балкой и обшивкой. Это устраняет операции вторичного склеивания, но требует тщательного управления температурным режимом.
- Механическое крепление: Некоторые конструкции используют болтовые соединения между несущими балками и оболочками лопастей, обеспечивая модульную сборку и удобство осмотра. Такой подход привлекает внимание для морских лопастей, требующих возможности полевого ремонта.
Основной проблемой интеграции является поддержание выравнивания при сборке лопастей. Стабильность размеров экструзионных несущих балок (допуск ±0,5 мм) фактически упрощает этот процесс по сравнению с ручными альтернативами инфузии, сокращая время сборки на 15-25%.
Часто задаваемые вопросы
Как экструзия влияет на усталостную прочность несущей балки в приложениях с ветротурбинами продолжительностью эксплуатации более 20 лет?
Экструзионные несущие балки из углеволокна демонстрируют превосходную усталостную прочность по сравнению с инфузионными альтернативами, главным образом благодаря более высокой объемной доле волокна (60-65% против 50-55%) и меньшему содержанию пор (0,5-1,5% против 1,5-3,0%). При 10 миллионах циклов с нагружением R=0,1, характерным для работы ветротурбин, экструзионное углеволокно сохраняет 65-70% предела прочности при растяжении по сравнению с 55-65% для инфузионного углеволокна. Это преимущество в усталостной прочности на 10-15%转化为延长的叶片服务寿命或减少的梁帽横截面要求,两者都改善了风电叶片运行的整体经济性。
Каковы ограничения экструзии для несущих балок сверхкрупных морских лопастей?
Для лопастей длиной более 100 метров возникают три основных ограничения. Во-первых, максимальная практичная ширина поперечного сечения ограничена конструкцией матрицы и потоком смолы, обычно上限矩形ных несущих балок составляет 300-400 мм. Во-вторых, экструзия производит профили постоянного поперечного сечения; конические несущие балки, требуемые для некоторых конструкций лопастей, требуют вторичной обработки или многоступенчатых систем экструзии. В-третьих, логистика транспортировки экструзионных секций длиной более 60 метров на заводы по производству лопастей, расположенные вблизи побережных сборочных портов, может добавить значительные затраты. Эти ограничения устраняются с помощью подходов сегментированной экструзии и стратегий размещения заводов, располагающих линии экструзии вблизи предприятий по сборке лопастей.
Какие меры контроля качества характерны для производства экструзионных несущих балок?
Контроль качества экструзионных несущих балок сосредоточен на четырех критических параметрах: (1) температурный профиль матрицы — контролируется несколькими термопарами вдоль длины матрицы для обеспечения полного отверждения без термической деградации; (2) скорость протягивания — напрямую управляет временем отверждения и должна быть синхронизирована с характеристиками желатинизации смолы; (3) натяжение волокна — сбалансировано между нитями для предотвращения смещения или зон, обогащенных смолой; (4) проверка размеров — непрерывное лазерное измерение ширины, высоты и прямолинейности. Процессный контроль обычно включает ультразвуковое исследование отвержденного профиля и периодические разрушающие испытания для определения объемной доли волокна и содержания пор. Аэрокосмические предприятия по экструзии внедряют статистический контроль процесса с петлями обратной связи в реальном времени, которые автоматически корректируют скорость протягивания или температуру для поддержания пределов спецификаций.
Заключение
Технология экструзии решает основные проблемы производства несущих балок для современных ветротурбинных лопастей, обеспечивая более высокие механические свойства, более строгий контроль качества и значительно улучшенную производственную экономику по сравнению с традиционными инфузионными процессами. Повышение прочности на растяжение на 25-30%, сокращение трудозатрат на 60-80% и снижение общей себестоимости на 25-40% в условиях масштабного производства делают экструзию однозначным выбором для крупносерийного производства лопастей. По мере продолженного увеличения размеров ветротурбинных лопастей и ускорения производственных мощностей для удовлетворения целей в области возобновляемой энергетики экструзионные несущие балки из углеволокна станут стандартным структурным решением для лопастей нового поколения.
Для производителей лопастей и разработчиков ветряных электростанций, оценивающих варианты материалов и процессов для несущих балок, понимание возможностей и ограничений экструзии необходимо для обоснованного принятия производственных решений. Ознакомьтесь с нашими материалами для экструзии углеволокна и техническими услугами, включая индивидуальные системы смол и архитектуры волокон, оптимизированные для приложений ветроэнергетики, или свяжитесь с нашей инженерной командой для обсуждения решений по проектированию и производству несущих балок для вашего проекта лопастей.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложение