
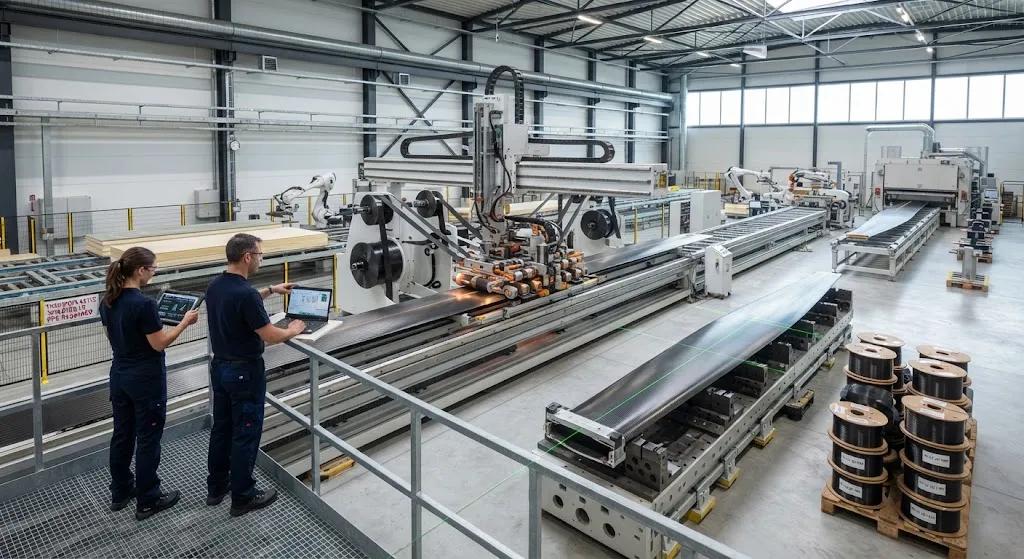
Производство лопастей — один из последних этапов изготовления турбин, остающихся в значительной степени ручными. Термореактивная лопасть длиной 100 метров требует сотен часов ручной выкладки, многочасового цикла отверждения в пресс-форме сверхбольшого размера и рабочей силы, масштабируемой
Введение
Производство лопастей — один из последних этапов изготовления турбин, остающихся в значительной степени ручными. Термореактивная лопасть длиной 100 метров требует сотен часов ручной выкладки, многочасового цикла отверждения в пресс-форме сверхбольшого размера и рабочей силы, масштабируемой вместе с мировым спросом на лопасти. Для заводов в странах с высокой оплатой труда содержание ручного труда является решающим ценовым недостатком: та же лопасть, которая в регионе с низкой оплатой труда стоит одну величину, в Центральной Европе или США стоит кратно больше, и этот разрыв за последнее десятилетие вытолкнул большую часть производства лопастей в регионы с низкими затратами.
Проект Thermo-Blade-Spine — совместная работа трёх институтов Фраунгофера, идущая до марта 2027 года, — атакует эту экономическую проблему на уровне архитектуры. Вместо термореактивной ламинированной оболочки, построенной вокруг отдельного лонжерона, лопасть организована вокруг непрерывного термопластичного позвоночника — сваренного несущего хребта, — а вокруг него крепятся сэндвич-панели. Сочетание процесса сварки лент CONTIjoin, широких термопластичных UD-лент и автоматизированной сборки сэндвичей устраняет цикл отверждения, устраняет обрезные отходы и устраняет ручную выкладку, доминирующую в стоимости термореактивной лопасти. Демонстрационная оболочка длиной 18 метров проходит валидацию в демоцентре IWES BladeMaker, предоставляя первое промышленное свидетельство в пользу концепции. В статье объясняется, как устроена архитектура, как выглядит линия автоматизации и выдерживает ли экономика в среде с высокой оплатой труда.
Архитектура позвоночника
Название описывает структурную логику. В обычной термореактивной лопасти основная несущая нагрузку часть — лонжерон, ламинированный внутри аэродинамической оболочки; сборка представляет собой единую склеенную и отверждённую конструкцию. Концепция Thermo-Blade-Spine чисто разделяет две функции. Непрерывный термопластичный позвоночник, построенный сваркой слоёв UD-ленты на центральном ламинате, несёт изгибающие и сжимающие нагрузки вдоль длины лопасти. Вокруг него для формирования аэродинамического контура крепятся сэндвич-оболочки — термопластичные внешние слои поверх лёгкого сердечника. Позвоночник — это прочность; оболочка — это форма.
Это разделение создаёт производственное преимущество. Позвоночник — это прямолинейная, осесимметричная задача наращивания, идеально подходящая для автоматизированного непрерывного сварочного процесса: подача ленты, нагрев, консолидация, продвижение. Сэндвич-оболочки — это плоские или слабо изогнутые панели, которые производятся на автоматизированных панельных линиях, а не в гигантских закрытых пресс-формах. И поскольку каждый компонент термопластичен, все они в конце концов свариваются вместе — без ожидания отверждения клея, без вакуумной упаковки, без автоклава.
Как работает линия автоматизации
Производственная линия читается как последовательность автоматизированных станций, а не серия ручных верстаков:
- Линия сварки позвоночника: процесс CONTIjoin, разработанный в Fraunhofer IWS, подаёт предварительно консолидированные термопластичные UD-ленты в сварочную головку, которая за один непрерывный проход нагревает, прессует и консолидирует каждый слой на растущем позвоночнике, заменяя ручную выкладку лонжерона и его цикл отверждения.
- Подача широких лент: Fraunhofer IMWS поставляет UD-ленты до десяти раз шире стандартных полос 25-50 мм, сокращая число проходов по ширине позвоночника на порядок и снижая плотность сварных швов в силовом пути.
- Панельная линия сэндвичей: внешние слои и сердечник собираются и консолидируются на автоматизированном панельном оборудовании, производя элементы оболочки параллельно с наращиванием позвоночника, а не последовательно в одной пресс-форме.
- Финальная сварка и сборка: оболочки привариваются к позвоночнику и друг к другу на финальной консолидации, соединяя конструкцию без времени отверждения клея и без закрытия пресс-формы полной длины над готовой деталью.
Линия намеренно модульная: каждая станция работает непрерывно, буферные запасы между станциями развязывают их темпы, а сбой одной станции останавливает станцию, а не всю лопасть. Это та же логика, которую промышленная автоматизация применяет к соединению и сборке в других отраслях, и именно то, чего ручное производство лопастей никогда не достигало.
Экономика высокотемпового производства в странах с высокой оплатой труда
Экономический аргумент строится на замене рабочих часов и времени цикла капиталом и энергией. В таблице ниже сравнивается репрезентативная термореактивная линия и автоматизированная концепция Thermo-Blade-Spine для наземной лопасти 75-90 метров:
| Параметр | Термореактивная ручная линия | Автоматизированная линия Thermo-Blade-Spine |
|---|---|---|
| Прямой труд на лопасть | 1800-2600 часов | 250-400 часов |
| Цикл отверждения детали | 4-8 часов (пропитка + отверждение) | Нет (консолидация на линии) |
| Отходы и обрезь | 15-25 процентов материала | Почти ноль (обрезь реконсолидируется) |
| Площадь под пресс-формы | Форма полной длины под каждый размер | Панельные линии + линия позвоночника, размеры общие |
| Зависимость темпа от зарплат | Высокая (труд доминирует) | Низкая (капитал доминирует) |
| Энергия на лопасть | Высокая (нагрев форм, вентиляция) | Умеренная (только сварочные головки) |
Цифры и есть суть: когда содержание труда падает примерно на 85 процентов, разница в оплате труда между регионами перестаёт быть решающим фактором. Капитальные затраты на автоматизацию высоки, но они амортизируются в рамках всей производственной программы, а темп линии задаётся скоростью машины, а не численностью операторов. Для завода в Германии, Дании или США модель превращает структурное преимущество по стоимости труда в решение о капитальных вложениях — тот же переход, который другие производственные отрасли совершили десятилетия назад.
Безотходность и окончание жизненного цикла
Термопластичная переработка меняет уравнение отходов на каждом этапе. В термореактивном производстве обрезка отверждённого ламината даёт отходы, которые нельзя использовать повторно, облой пресс-форм и расходные материалы вакуумной упаковки уходят на свалки, а бракованные детали несут полную стоимость своего волокна. В сварочном процессе обрезь и неудачно консолидированные участки просто подаются обратно в сварочную головку — материал термопластичен, поэтому его можно переплавлять и реконсолидировать, пока он не станет частью детали. Технологические отходы стремятся к нулю, что вдвойне важно, когда углеродное волокно — дорогой вводимый ресурс.
Окончание жизненного цикла следует той же логике. Сварная термопластичная лопасть — не отверждённый монолит с волокнами, запертыми в сшитой матрице; это конструкция, матрицу которой можно переплавить, а компоненты — разделить по линиям сварки. При выводе из эксплуатации лопасть разбирается на позвоночник и панели, сердечник сэндвича отделяется от внешних слоёв, а волокно извлекается для повторного использования. Для лопастей, подлежащих переработке по ужесточающимся европейским правилам обращения с отходами, это не экологический опционал — это становится проектным требованием, и сварная архитектура — одна из немногих, которая удовлетворяет ему нативно.
Демонстратор 18 метров в демоцентре IWES BladeMaker
Валидация проводится на демонстрационной оболочке длиной 18 метров в демоцентре IWES BladeMaker. Демонстратор масштабирован для проверки всей технологической цепочки, а не одной станции, и текущий объём валидации охватывает:
| Пункт валидации | Что доказывается |
|---|---|
| Целостность сварки позвоночника | Качество швов и непрерывность силового пути при непрерывном построении 18 м |
| Производство сэндвич-оболочки | Темпы панелей, соединение сердечник-оболочка, точность размеров |
| Финальная сварка оболочки с позвоночником | Прочность соединения по линии сварки позвоночник-оболочка |
| Контур безотходности | Реконсолидация обрези при производственных темпах |
| Модель времени цикла | Измеренный темп линии против допущений экономической модели |
Масштаб 18 метров достаточно мал, чтобы быстро итерировать, и достаточно велик, чтобы выявить проблемы, возникающие только при работе процесса как непрерывной линии, — стабильность подачи на длинных прогонах, допуски нарастания толщины и термоуправление сварочной головки, проходящей по растущему ламинату. Это именно те режимы отказа, которые иначе дорого проявились бы на лопасти полной длины.
Путь к 2027 году
Проект продлится до марта 2027 года, и работа над демонстратором уже питает дорожную карту индустриализации. Три открытых вопроса определят, перейдёт ли концепция на коммерческие линии. Во-первых, темп: измеренная скорость линии должна превзойти ручной базовый уровень в полном масштабе, включая вклад панельной линии сэндвичей, прежде чем закроется капитальный сценарий. Во-вторых, усталость: сварному соединению позвоночник-оболочка нужны данные по циклам при нагрузках, значимых для лопасти, потому что именно усталость соединения исторически была вызовом для сварных термопластичных конструкций. В-третьих, стоимость: совокупная стоимость поставки широких лент и энергии сварки должна оставаться ниже экономии на труде и отходах. Демонстратор 18 метров производит именно те данные, которые нужны для ответа на все три вопроса, и ответы определят, заложат ли первые коммерческие линии Thermo-Blade-Spine до конца десятилетия.
Часто задаваемые вопросы
Чем архитектура Thermo-Blade-Spine отличается от обычной термореактивной лопасти?
Обычная лопасть — это ламинированная термореактивная оболочка вокруг отдельного лонжерона: ручная выкладка, вакуумная упаковка, пропитка и многочасовое отверждение в пресс-форме полной длины. Лопасть Thermo-Blade-Spine разделяет силовой путь и аэродинамическую оболочку: непрерывный термопластичный позвоночник, построенный сваркой слоёв UD-ленты, несёт нагрузки, а сэндвич-оболочки привариваются вокруг него, образуя контур. Разница в производстве: нет цикла отверждения, нет расходных материалов упаковки, почти нет отходов и в основном автоматизированная сборка, что меняет структуру затрат на производство лопастей в странах с высокой оплатой труда.
Как термопластичная переработка достигает нулевых отходов?
Термопластичные матрицы можно переплавлять и реконсолидировать. Обрезь от раскроя, неудачно консолидированные участки и бракованные наращивания возвращаются на сварочную линию вместо выбрасывания, поэтому технологические отходы стремятся к нулю. Поскольку лопасть сварная, а не отверждённая, компоненты в конце срока службы также можно разделить по линиям сварки, извлечь сердечник сэндвича из внешних слоёв и восстановить волокно для повторного использования — преимущество, которого нет у термореактивных лопастей с их сшитой и необратимо отверждённой матрицей.
Конкурентоспособно ли автоматизированное производство термопластичных лопастей в странах с высокой оплатой труда?
Экономика работает за счёт устранения доминирующей статьи затрат — ручного труда. Автоматизированные термопластичные линии сокращают прямой труд на лопасть примерно на 85 процентов относительно ручного термореактивного производства, а также устраняют время цикла отверждения и обрезные отходы. Капитальные вложения заменяют содержание труда, поэтому разница в оплате труда между регионами перестаёт быть решающей. Открытые вопросы — темп линии, усталость соединений и стоимость ленты, которые сейчас измеряет демонстратор 18 метров в демоцентре IWES BladeMaker; если эти три показателя выдержат, автоматизационная модель станет более дешёвым путём в среде с высокой оплатой труда.
Заключение
Проект Thermo-Blade-Spine — прямой ответ на вопрос, который десятилетие формировал производство лопастей: могут ли страны с высокой оплатой труда конкурентоспособно производить лопасти, или отрасль навсегда привязана к регионам с низкими затратами? Организуя лопасть вокруг сварного термопластичного позвоночника, концепция устраняет три драйвера затрат, от которых не может уйти ручное термореактивное производство, — рабочие часы, циклы отверждения и отходы. Демонстратор 18 метров в демоцентре IWES BladeMaker валидирует линию против экономической модели, и завершение проекта в марте 2027 года покажет, осуществимы ли первые коммерческие автоматизированные линии. Для программ лопастей и поставщиков материалов направление уже ясно: конкурентный вопрос смещается с зарплат на автоматизацию.
Для инженеров, оценивающих материалные системы термопластичных лопастей и лонжеронов, ознакомьтесь с нашим ассортиментом углеродной ленты и армирующих материалов или свяжитесь с нашей инженерной командой, чтобы обсудить форматы волокна, поставку лент и квалификационную поддержку для автоматизированных программ лопастей.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Углеродное волокно плиты - высокоглянцевый декоративный
Высокоглянцевая декоративная плитка из углеволокна с зеркалообразной поверхностью.Глянцевое покрытие улучшает видимую 3K ткань, создавая премиальную эстетику для потребительских приложений.Легкий, но жесткий, доступный в тонких калибрах для легкой резки и формирования.
Углеродный пропеллер дрона - Высокопроизводительный препреговый формованный
Формованные из препрега углеродные пропеллеры для промышленных и гоночных дронов. Оптимизированный профиль лопасти.