
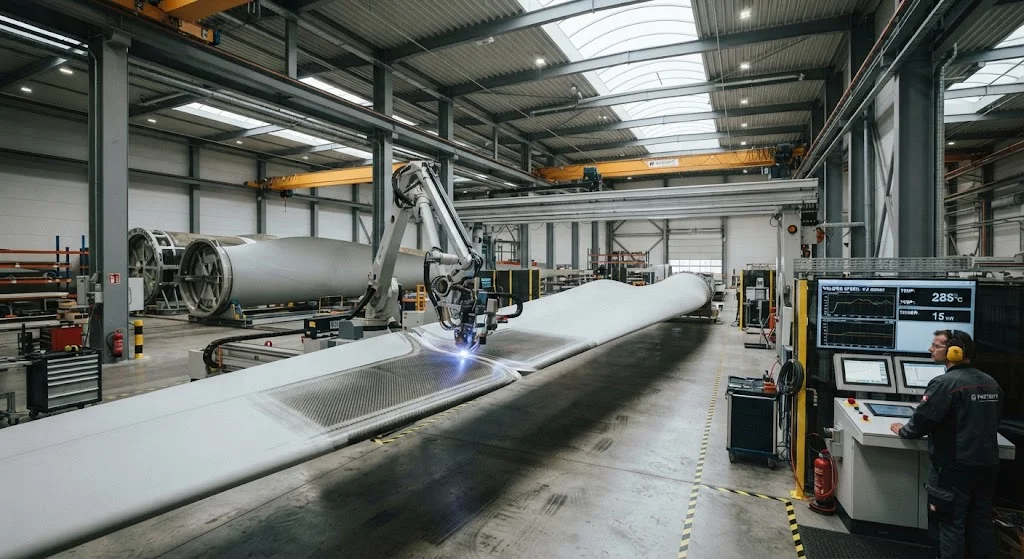
Сборка лопастей ветрогенераторов традиционно опиралась на结构性 склеивание для соединения оболочек лопастей с балками жесткости и ребрами жесткости — процесс, требующий 8-24 часов времени отверждения клея на каждую лопасть, точной подготовки表面 и создающий permanentные соединения, которые невоз
Введение
Сборка лопастей ветрогенераторов традиционно опиралась на结构性 склеивание для соединения оболочек лопастей с балками жесткости и ребрами жесткости — процесс, требующий 8-24 часов времени отверждения клея на каждую лопасть, точной подготовки表面 и создающий permanentные соединения, которые невозможно разобрать для ремонта или переработки. По мере увеличения длины лопастей более 100 м и повышения производственных мощностей для достижения глобальных целей ветроэнергетики склеивание становится узким местом в производственной пропускной способности и ограничением управления лопастями в конце жизненного цикла.
Сварка термопластичных лопастей предлагает принципиально другой подход: соединение компонентов лопастей с помощью тепла и давления, а не химических клеев, создавая соединения, которые можно повторно нагревать и деформировать для ремонта, разборки или переработки. Переход от термореактивных (эпоксидная или полиэфирная) к термопластичным (полипропилен, полиамид или полиэфирсульфон) материалам лопастей обеспечивает сборку на основе сварки со временем цикла 10-30 минут вместо 8-24 часов для отверждения клея. В статье рассматриваются технологии сварки — индукционная, инфракрасная и электрическая сопротивления — разрабатываемые для сборки крупных термопластичных лопастей, количественная оценка производственных и жизненных преимуществ и обзор подходов контроля качества, необходимых для внедрения в масштабе производства.
Почему термопластичные материалы для лопастей
Переход от термореактивных к термопластичным материалам лопастей обусловлен тремя производственными и жизненными преимуществами:
- Свариваемость: Термопластичные матрицы размягчаются при нагреве выше температуры плавления (обычно 150-260°C в зависимости от полимера), обеспечивая клеевое соединение плавлением путем нагрева и давления. Это контрастирует с термореактивными смолами, которые отверждаются необратимо — один раз склеенные, термореактивные соединения невозможно повторно нагреть для ремонта или разборки без повреждения основного материала.
- Перерабатываемость: Термопластичные композиты могут быть повторно расплавлены и переработаны в конце жизненного цикла, обеспечивая пути переработки материала, недоступные для термореактивных композитов. По мере увеличения длины лопастей и приближения первого поколения крупных лопастей к концу жизненного цикла (2030-2035) перерабатываемость становится регуляторным и экономическим требованием, а не желательной особенностью.
- Быстрая обработка: Сварка термопластичных лопастей устраняет многочасовой этап отверждения клея, обеспечивая непрерывный производственный поток вместо партийной обработки. Сокращение времени цикла с 12-24 часов (отверждение клея) до 10-30 минут (сварка) увеличивает пропускную способность завода по производству лопастей в 2-4 раза без дополнительной площади.
Текущие термопластичные материалы лопастей включают стекловолокно-армированный полипропилен (GF-PP) для ребер жесткости и балок жесткости, стекловолокно-армированный полиамид (GF-PA) для оболочек лопастей и углеволокно-армированный полиэфирсульфон (CF-PESU) для высоконагруженных структурных элементов. Эти материалы обеспечивают механические свойства, сопоставимые с термореактивными композитами (прочность на растяжение 400-800 МПа, модуль упругости 20-40 ГПа), обеспечивая при этом подход к производству на основе сварки.
Технологии сварки для сборки крупных лопастей
Три технологии сварки разрабатываются и тестируются для соединения крупных компонентов термопластичных лопастей, каждая с уникальными преимуществами для различных участков лопастей и производственных сценариев:
| Технология | Механизм нагрева | Типичная ширина шва | Время цикла | Лучшее применение |
|---|---|---|---|---|
| Индукционная сварка | Электромагнитная индукция в проводящих поглотителях | 50-200 мм | 10-20 минут | Соединения балки жесткости с ребром |
| ИК-сварка | Радиационное тепло от ИК-излучателей | 100-500 мм | 15-30 минут | Склеивание оболочек |
| Сварка сопротивлением | Джоулев нагрев от резистивных элементов | 20-100 мм | 8-15 минут | Соединения конструктивного усиления |
| Сварка горячим воздухом | Конвективный нагрев горячим воздухом | 10-50 мм | 20-45 минут | Ремонт и мелкие соединения |
Индукционная сварка является наиболее развитой технологией для сборки лопастей, используя переменные магнитные поля для нагрева проводящих поглотителей (слои углеволокна, металлические сетки или покрытия из углеродных нанотрубок), внедренных в термопластичную матрицу. Поглотитель поглощает электромагнитную энергию и преобразует ее в тепло, расплавляя окружающую термопластичную матрицу для формирования клеевого соединения. Преимущества индукционной сварки включают быстрый, локальный нагрев (однородность температуры ±5°C в зоне шва), бесконтактную подачу энергии и масштабируемость до крупных размеров лопастей. Производственные системы от таких компаний, как Vestas и Carbon Rotors, используют индукционную сварку для соединений балки жесткости с ребром на лопастях длиной более 80 м.
Инфракрасная сварка использует банки ИК-излучателей (вольфрамовые, кварцевые или керамические элементы) для лучистого нагрева термопластичных поверхностей перед их соединением под контролируемым давлением. ИК-сварка подходит для крупноформатных соединений, таких как соединения оболочек, где широкая зона нагрева обеспечивает равномерное распределение температуры на больших площадях склейки. Процесс требует тщательного управления тепловым режимом для предотвращения деградации поверхности — термопластичные поверхности, подвергнутые чрезмерному ИК-излучению, могут развивать окисление поверхности или снижение молекулярного веса, снижающее прочность шва.
Сварка сопротивлением внедряет нагревательные элементы сопротивления (ткани из углеволокна, металлические сетки или напечатанные проводящие дорожки) на界面 склейки, пропуская электрический ток через элементы для генерации локального джоулева нагрева. Этот подход обеспечивает отличный контроль температуры (однородность ±3°C) и особенно подходит для высоконагруженных структурных соединений, где точные температурные профили критичны для качества шва. Время цикла сварки сопротивлением 8-15 минут является самым быстрым из трех технологий, но требование к внедрению нагревательных элементов увеличивает стоимость материалов и сложность.
Параметры процесса и контроль качества
Качество сварки термопластиков зависит от трех взаимозависимых параметров процесса, которые должны точно контролироваться для каждого участка лопасти:
- Температура: Термопластичная матрица должна достичь температуры плавления (не деградации) для обеспечения межмолекулярной диффузии на границе склейки. Типичные окна обработки составляют 190-230°C для полипропилена, 250-290°C для полиамида и 340-380°C для полиэфирсульфона. Однородность температуры в зоне шва должна поддерживаться в пределах ±5-10°C для предотвращения локального перегрева (деградации) или недогрева (неполного плавления).
- Давление: Давление сварки (обычно 0,5-2,0 МПа) обеспечивает плотный контакт соприкасающихся поверхностей и способствует межмолекулярной диффузии. Недостаточное давление приводит к образованию пустот и снижению прочности соединения; чрезмерное давление выдавливает расплавленную матрицу из зоны шва, создавая обедненные смолой участки с низкими механическими свойствами.
- Время: Время выдержки сварки (длительность при температуре и давлении сварки) определяет степень межмолекулярной диффузии на границе склейки. Недостаточное время выдержки создает слабые соединения с низкой прочностью на границе раздела; чрезмерное время выдержки тратит энергию и может вызвать термическую деградацию матрицы рядом с зоной шва.
Системы мониторинга процесса для производственной сварки используют встроенные термопары, инфракрасные датчики температуры и ультразвуковое измерение толщины для проверки параметров температуры, давления и времени в каждом цикле сварки. Контроль качества после сварки включает ультразвуковую проверку целостности соединения, разрушительное испытание свидетельских образцов (малых образцов, свариваемых одновременно с лопастью) и механические испытания (сдвиг при сдвиге, отслаивание и изгиб) на статистической выборочной основе.
Производственная пропускная способность и анализ затрат
Переход от склеивания к термопластичной сварке трансформирует экономику завода по производству лопастей в трех измерениях:
- Увеличение пропускной способности: Устранение 8-24 часов времени отверждения клея на каждую лопасть увеличивает.output завода с 1-2 лопастей на производственную линию в день до 3-5 лопастей в день, в зависимости от размера лопасти и сложности сварки. Для завода, производящего 500 лопастей в год, сборка на основе сварки может увеличить мощность до 1000-1500 лопастей в год без дополнительной площади завода.
- Упрощение приспособлений: Склеивание требует сложных форм для лопастей и зажимных приспособлений для поддержания давления склейки во время отверждения. Сварочные приспособления проще — обычно нагревательные плиты или индукционные катушки, которые создают давление только во время цикла сварки, снижая стоимость приспособлений на 30-50% и время переналадки между вариантами лопастей на 60-80%.
- Снижение трудозатрат: Склеивание требует квалифицированной подготовки表面 (плазменная обработка, нанесение грунтовки) и нанесения клея. Автоматизированные системы сварки снижают прямые трудозатраты на 40-60%, одновременно повышая последовательность процесса — критический фактор по мере масштабирования производства лопастей для удовлетворения ежегодных мировых установок более 100 ГВт.
- Влияние на стоимость материалов: Стоимость термопластичных смол (2-4 доллара/кг) сопоставима или немного выше термореактивных смол (1,5-3 доллара/кг), но устранение клея (15-30 долларов/кг для结构性 клеев для лопастей), грунтовки и химикатов для обработки表面 обеспечивает снижение чистой стоимости материалов на 10-20% на каждую лопасть.
Преимущества ремонта и переработки
Сварка термопластичных лопастей обеспечивает уникальные преимущества жизненного цикла, которые не может предложить склеивание термореактивных материалов:
- Полевой ремонт: Поврежденные участки лопастей могут быть отремонтированы путем повторного нагрева и пересварки, а не сложных процедур ремонта с заплатами и клеем, необходимых для термореактивных лопастей. Время ремонта сокращается с 12-48 часов (термореактивные) до 2-8 часов (термопластичные), а качество ремонта приближается к прочности первоначального изготовления при соблюдении надлежащих процедур сварки.
- Разборка для переработки: В конце жизненного цикла компоненты термопластичных лопастей могут быть разделены путем избирательного повторного нагрева, обеспечивая переработку материала оболочек, балок жесткости и ребер жесткости по отдельности. Термореактивные лопасти не могут быть экономически разобраны — текущие варианты конца жизненного цикла ограничены измельчением для совместной обработки в цементных печах или захоронением.
- Потенциал ремануфактуры: Компоненты лопастей, поврежденные при транспортировке или установке, могут быть переработаны, а не списаны, снижая потери материалов и расходы по гарантии. Эта способность особенно ценна для лопастей более 100 м, где риск повреждения при транспортировке значительно возрастает.
Часто задаваемые вопросы
Как прочность сварки сравнивается с прочностью клеевого соединения в лопастях?
Правильно выполненная термопластичная сварка достигает 80-95% прочности основного материала по сравнению с 60-85% для结构性 клеевых соединений. Более высокая прочность сварки обусловлена межмолекулярной диффузией на границе склейки — термопластичная матрица течет и переплетается через соединение, создавая непрерывную структуру материала, а не характерный для клеевых соединений дискретный клеевой слой. Прочность при сдвиге для сваренных соединений из полипропилена обычно достигает 15-25 МПа по сравнению с 12-20 МПа для结构性 клеевых соединений в эквивалентной геометрии. Практическое последствие состоит в том, что сварные соединения могут быть спроектированы с меньшими площадями склейки или меньшим количеством проходов сварки, частично компенсируя дополнительные затраты на оборудование.
Каковы основные проблемы масштабирования термопластичной сварки для лопастей более 100 м?
Три проблемы доминируют. Во-первых, поддержание однородности температуры в зонах сварки протяженностью более 5 метров требует сложных многозонных систем нагрева и мониторинга температуры в реальном времени — неоднородная температура создает переменное качество шва вдоль соединения. Во-вторых, сварочные приспособления для лопастей более 100 м должны выдерживать вес лопастей более 30 тонн, обеспечивая при этом точное выравнивание — стоимость и сложность этих приспособлений представляют значительную долю инвестиций в завод. В-третьих, стандарты квалификации и сертификации процесса сварки для структурных соединений лопастей все еще находятся в стадии разработки — органы сертификации лопастей (DNV, GL) разрабатывают руководства, но программы квалификации в масштабе производства продолжаются. Эти проблемы объясняют, почему термопластичная сварка в настоящее время внедряется в первую очередь для сборки подкомпонентов лопастей (балка жесткости к ребру), а не для полного склеивания оболочек.
Можно ли преобразовать существующие заводы по производству термореактивных лопастей на термопластичную сварку?
Частичное преобразование возможно, но полная трансформация требует существенных инвестиций. Существующие формы для лопастей не могут использоваться для термопластичных лопастей (другое тепловое расширение, другая обработка материалов). Однако заводская инфраструктура — краны, контроль климата, системы контроля качества — может быть táiиспользована. Основные инвестиционные требования — оборудование для сварки (индукционные генераторы, банки ИК-излучателей или источники питания для сварки сопротивлением) и приспособления для обработки лопастей, спроектированные для требований давления и температуры термопластичной сварки. Реалистичный срок преобразования для завода, производящего лопасти класса 60-80 м, составляет 18-24 месяца, а общая стоимость преобразования оценивается в 40-60% от стоимости нового завода по производству термопластичных лопастей.
Заключение
Сварка термопластичных лопастей переходит от экспериментальной разработки к внедрению в масштабе производства, движимая потребностью в более быстрой сборке лопастей, перерабатываемых материалах и удобном для ремонта дизайне. Технологии индукционной, инфракрасной и электрической сварки сопротивлением каждая обеспечивают уникальные преимущества для различных типов соединений лопастей со временем цикла 10-30 минут, заменяя 8-24-часовые процессы отверждения клея. Прирост производственной пропускной способности в 2-4 раза в сочетании с перерабатываемостью в конце жизненного цикла и способностью к полевому ремонту делают термопластичную сварку стратегической технологией для следующего поколения лопастей ветрогенераторов длиной более 100 м. По мере созревания стандартов процесса сварки и органов сертификации лопастей, устанавливающих руководства по квалификации, термопластичная сварка станет предпочтительным методом сборки для заводов с высокой производственной мощностью.
Для производителей лопастей ветрогенераторов, оценивающих технологию термопластичной сварки, практические соображения включают выбор процесса сварки для конкретных соединений лопастей, проектирование приспособлений для обработки крупных лопастей и программы испытаний квалификации для сертификации. Ознакомьтесь с нашими термопластичными углеволоконными материалами, включая сварочные препреги и поглотители для индукционной сварки, или свяжитесь с нашей инженерной командой для обсуждения требований к сварке термопластичных лопастей для вашего производственного проекта.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.
Углеродный пропеллер дрона - Высокопроизводительный препреговый формованный
Формованные из препрега углеродные пропеллеры для промышленных и гоночных дронов. Оптимизированный профиль лопасти.