
Современная лопасть ветротурбины в структурном смысле представляет собой сэндвич-конструкцию, обёрнутую вокруг двух несущих лонжеронных поясов: тонкие жёсткие наружные обшивки, разделённые низкоплотным сердечником, который стабилизирует их против потери устойчивости и передаёт сдвиг. Обшивк
Введение
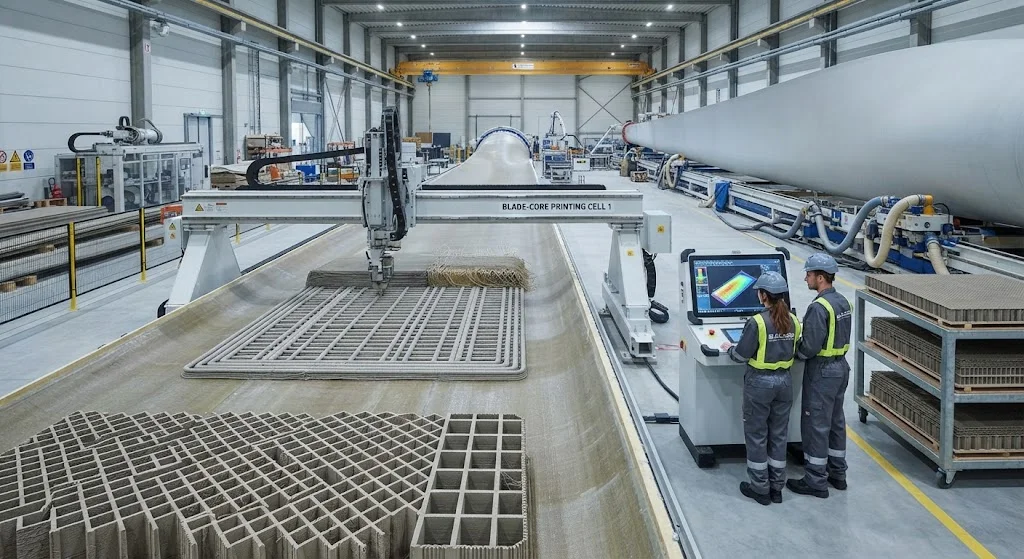
Современная лопасть ветротурбины в структурном смысле представляет собой сэндвич-конструкцию, обёрнутую вокруг двух несущих лонжеронных поясов: тонкие жёсткие наружные обшивки, разделённые низкоплотным сердечником, который стабилизирует их против потери устойчивости и передаёт сдвиг. Обшивка — это ламинат из углеродного или стеклянного волокна; сердечник почти всегда — бальза или полимерная пена, вырезанная из блоков и склеенная на месте. В лопасти длиной более 100 метров сердечник — ещё и серьёзная проблема количества: квадратные метры площади панелей, сотни тонн материала сердечника по производственной линии и операция механической обработки, удаляющая заметную долю каждого блока в отходы.
Иными словами, сердечник — зрелая цель для переизобретения. Дорожные карты исследований, возглавляемые Национальной лабораторией возобновляемой энергетики США и Управлением передовых материалов Министерства энергетики, определили 3D-печатные сердечники как приоритетный путь с заявленными целями: снижение веса и стоимости как минимум на 10 процентов и сокращение времени цикла производства лопастей на 15 процентов. В этой статье рассматривается, что такое аддитивный сердечник на самом деле, как он превосходит пену в конкретных задачах, которые должен решать сердечник лопасти, и что стоит между демонстрационной лабораторией и серийной лопастью.
Что меняет печатный сердечник
3D-печатный сердечник заменяет фрезерованные блоки пены экструдированным полимерным решётчатым каркасом, печатаемым слой за слоем непосредственно по форме панели лопасти, которую он займёт. Это изменение не постепенное; оно меняет сразу три структурные и производственные основы. Во-первых, геометрия становится свободной: аддитивный сердечник можно печатать по форме готового изделия или близко к ней, полностью устраняя операцию механической обработки и её отходы. Во-вторых, плотность становится проектной переменной, а не выбором из каталога: конструктор может непрерывно градировать размер ячейки и толщину стенки вдоль панели, добавляя больше материала там, где нагрузки высоки, и меньше там, где их нет. В-третьих, особенности, для которых пена требует дополнительных операций, — дренажные и вентиляционные каналы, карманы под вставки, локальное усиление — просто печатаются.
Все три свойства взаимно усиливаются в масштабе лопасти. Поскольку нагрузка длинной панели непрерывно меняется вдоль размаха, способность согласовывать плотность сердечника с локальным напряжением ценнее в 110-метровой лопасти, чем в 40-метровой, а экономия отходов механической обработки растёт вместе с квадратными метрами панели. Именно поэтому аддитивный случай наиболее убедителен как раз на самых крупных лопастях, где сердечники — более весомая строка веса и стоимости, чем когда-либо прежде.
Сравнение вариантов сердечников
В таблице ниже печатные сердечники сопоставлены с традиционными материалами по свойствам, наиболее важным для конструктора лопасти:
| Свойство | Бальза | ПВХ-пена | ПЭТ-пена | 3D-печатный полимерный сердечник |
|---|---|---|---|---|
| Типичный диапазон плотности (кг/м3) | 120-250 | 60-200 | 100-220 | 150-400, градируется по проекту |
| Печать по форме готового изделия | Нет — фрезеровка | Нет — фрезеровка | Нет — фрезеровка | Да — печать по форме |
| Подбор плотности | Дискретные марки | Дискретные марки | Дискретные марки | Непрерывный, ячейка к ячейке |
| Поведение при влаге | Впитывает; требует герметизации | Закрытые ячейки, низкое впитывание | Закрытые ячейки, низкое впитывание | Низкое впитывание; дренаж напечатан |
| Отходы механической обработки | Значительные | Значительные | Значительные | Почти нулевые |
| Интегрированные элементы | Отдельные операции | Отдельные операции | Отдельные операции | Печатаются на месте |
Сравнение — не безусловная победа по каждой строке: пена с закрытыми ячейками по-прежнему отлична по влаге и стоимости за килограмм, — но строки, которые важнее всего в масштабе, а именно печать по форме и отходы, решительно смещаются в сторону печати, а строка подбора плотности просто недостижима для любого фрезерованного материала.
Проектирование аддитивных сердечников
Проектирование аддитивного сердечника — другая дисциплина, чем выбор марки пены. Конструктор работает с геометрией ячеек: размер ячейки, толщина стержня и рисунок решётки становятся свободными параметрами, определяющими модуль сдвига, прочность на смятие и плотность. Перфорированные или сотовые ячейки обеспечивают хорошие сдвиговые характеристики в плоскости панели; ячейки закрытого типа подходят для зон локального смятия или крепления; и решётка может плавно переходить между открытой и закрытой топологией вдоль длины панели там, где меняется нагрузка.
Два проектных момента заслуживают особого внимания. Первый — линия склейки: печатная решётка должна представлять поверхность, за которую надёжно зацепляются и ламинат обшивки, и клей, что формирует требования к текстуре поверхности и к форме отверстий ячеек, обращённых к обшивке. Второй — целостность панели: поскольку печатные сердечники вносят новый рисунок внутренних пустот, конструктор должен убедиться, что передача сдвига через сердечник непрерывна и что локальная подрезка стержней не создаёт слабый путь. Это именно те вопросы, на которые отвечает данными программа квалификации, а не демонстратор.
Экономика процесса: откуда берутся 10 и 15 процентов
Целевые показатели дорожной карты не произвольны. Экономия веса в 10 процентов достигается градированием плотности по фактической нагрузке — удалением материала, который фрезерованная пена должна нести равномерно, — а составляющая стоимости следует за счётом сердечника несколькими путями: меньше материала расходуется в целом, нет отходов фрезеровки и нет вторичных операций для каналов и вставок. Целевое сокращение времени цикла на 15 процентов приходит с самой производственной линии лопасти: уложить обшивку, разместить печатный сердечник, склеить и закрыть панель, при этом сердечник поступает готовым к установке, а не фрезерованным, очищенным и скомплектованным из блоков.
Экономика масштабируется вместе с пропускной способностью. Крупноформатные системы полимерной экструзии могут печатать значительный сердечник панели в день, а производственный ритм завода лопастей — один комплект сердечников на позицию лопасти, синхронизированный с выкладкой и отверждением — определяет, заменит ли печать ячейку фрезеровки или лишь дополнит её. Для производителей лопастей решение о внедрении зависит меньше от технологии принтера и больше от последовательности производства: печатный сердечник, готовый к моменту готовности обшивки и без переделок, ценнее для завода, чем чуть более дешёвый сердечник, который к этому времени не готов.
Квалификация: от демонстратора к сертифицированной лопасти
Ни один сердечник лопасти — сколь многообещающим бы он ни был — не попадает на коммерческую турбину, не пройдя систему квалификации материалов и конструкций, принятую в отрасли лопастей и построенную вокруг таких стандартов, как IEC 61400-5 и DNV-ST-0376 для композитных структур лопастей. Поставщику аддитивного сердечника следует рассчитывать на прохождение тех же этапов, что и для любого нового материала сердечника:
- Допустимые значения свойств: статистически обоснованная база данных сдвиговых, усталостных и экологических свойств при плотностях, используемых в проекте.
- Валидация клеевой системы: характеристики адгезии обшивки к сердечнику на печатных поверхностях, включая испытания на старение и усталость.
- Испытания субкомпонентов: сэндвич-панели, представительные для сечений лопасти, нагруженные для проверки поведения при потере устойчивости и сдвиге против расчёта.
- Контроль производственного процесса: мониторинг параметров печати, прослеживаемость партий и критерии контроля, повторяющие строгость систем качества фрезерованных сердечников.
Структура этапов хорошо определена, но реальная стоимость — генерация данных: сотни образцов, месяцы усталостных испытаний и производитель лопастей, готовый нести риск разработки. Поэтому ближайшими пользователями аддитивных сердечников, скорее всего, станут производители лопастей и поставщики сердечников, работающие вместе над конкретной платформой, а не технология, приходящая как готовый товарный продукт.
Часто задаваемые вопросы
Какова фактическая экономия веса от 3D-печатных сердечников лопастей?
Цель дорожной карты — как минимум 10 процентов против традиционных сердечников, достигаемая градированием плотности под локальную нагрузку вместо единой марки пены по всей панели. Экономия максимальна в самых толстых сечениях крупных лопастей, где объём сердечника наибольший, а штраф равномерной плотности фрезерованной пены наиболее расточителен. Точные цифры зависят от платформы лопасти, но направление экономии неизменно: убрать материал там, где нагрузка его не требует.
Как печатный сердечник соотносится по стоимости с бальзой или ПЭТ-пеной?
Стоимость материала за килограмм печатного полимера сопоставима с товарной пеной или выше, но важна установленная стоимость. Печатные сердечники устраняют отходы фрезеровки, вторичные операции по дренажу и вставкам и комплектацию, что вместе составляет большую долю стоимости поставленного сердечника. В производственном масштабе модели дорожной карты дают снижение общей стоимости сердечника не менее чем на 10 процентов; при малых объёмах экономика благоприятствует пене, поэтому внедрение аддитивных технологий — это решение производственного масштаба.
Совместим ли 3D-печатный сердечник с существующими линиями производства лопастей?
Да, в принципе, и это намеренное проектное требование работы дорожной карты. Печатный сердечник занимает ту же позицию панели и склеивается с теми же ламинатами и клеями, что и фрезерованный пенный сердечник. Изменения на заводе — на входе: ячейка печати заменяет ячейку фрезеровки и комплектации, а логистика перестраивается на поставку сердечников по требованию. Этапы выкладки, пропитки и отверждения линии лопастей остаются неизменными.
Почему внедрение печатных сердечников начинается с самых крупных лопастей?
Потому что каждое аддитивное преимущество растёт с масштабом. Экономия от печати по форме умножается с площадью панели, градирование плотности наиболее ценно там, где нагрузка сильнее всего меняется вдоль хорды, а абсолютный вес и стоимость сердечников максимальны на платформах длиной более 100 метров. При этом бремя квалификации одинаково при любом размере, поэтому окупаемость этих вложений просто наибольшая на самых крупных лопастях.
Заключение
3D-печатные сердечники лопастей — это ответ по форме готового изделия на проблему формы готового изделия: серийной лопасти нужны сердечники, поступающие готовыми к установке, несущие только ту плотность, которую требует нагрузка, и не теряющие ничего при фрезеровке. Цифры дорожной карты — снижение веса и стоимости как минимум на 10 процентов, ускорение цикла лопасти на 15 процентов — убедительны, потому что они складывают устранение отходов, градирование плотности и встроенные элементы, которых пена не может достичь в масштабе 100 метров. Путь к коммерческой лопасти проходит через стандартные этапы квалификации, а первопроходцами станут производители лопастей и поставщики сердечников, совместно разрабатывающие печатную платформу. Для всех, кто на стороне поставки материалов, послание практично: самые крупные лопасти сделали проектирование сердечника строкой веса и стоимости, которую стоит переизобрести, и аддитивные сердечники — серьёзный кандидат на это переизобретение.
Если вы определяете системы сердечников лопастей или панелей и хотите понять, как передовые материалы вписываются в сэндвич-конструкцию будущего, ознакомьтесь с нашим ассортиментом углеродных и стеклянных тканей или свяжитесь с нашей командой, чтобы обсудить материалы обшивки и склейки для конструкций лопастей следующего поколения.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.
Руль из углеволокна - Кожаная обшивка с углеволокном
Пользовательский руль из углеволокна с натуральной кожей и вставками из углеволокна.
Углеродный пропеллер дрона - Высокопроизводительный препреговый формованный
Формованные из препрега углеродные пропеллеры для промышленных и гоночных дронов. Оптимизированный профиль лопасти.