
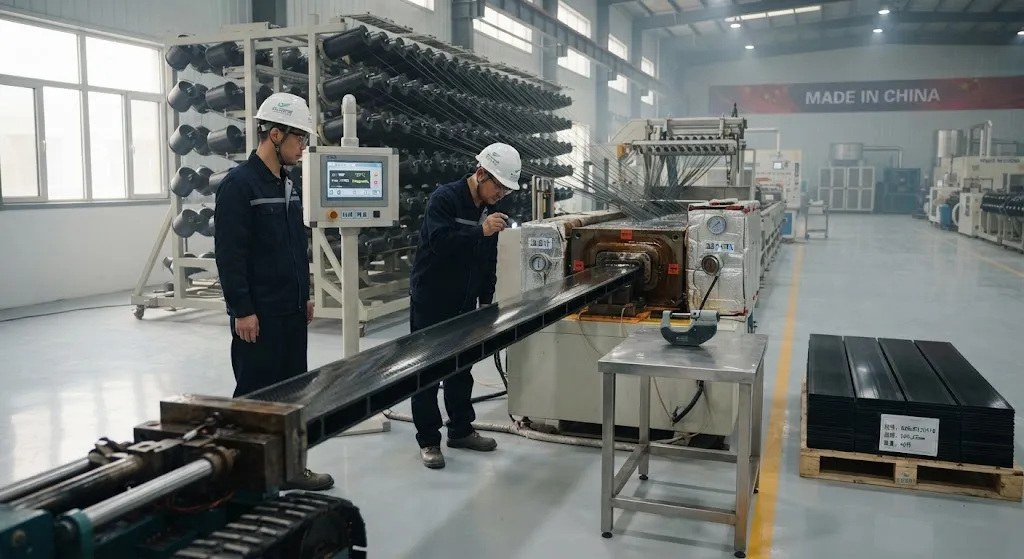
Лопасти ветрогенераторов выросли до размеров, о которых два десятилетия назад нельзя было и подумать, и этот рост заставил конструкторов искать более жесткие и легкие несущие элементы. Лонжеронный пояс — длинная балка, идущая от корня к кончику вдоль каждой стороны лопасти и воспринимающая
Введение
Лопасти ветрогенераторов выросли до размеров, о которых два десятилетия назад нельзя было и подумать, и этот рост заставил конструкторов искать более жесткие и легкие несущие элементы. Лонжеронный пояс — длинная балка, идущая от корня к кончику вдоль каждой стороны лопасти и воспринимающая основную часть изгибающей нагрузки, — является самым критичным с точки зрения механики элементом лопасти. Для лопастей длиннее примерно 70 метров пудтрузионные углеродные пояса вытеснили инфузионные стеклянные ламинаты в качестве предпочтительного решения, потому что углеродное волокно дает примерно в три раза больший модуль упругости при плотности менее половины от стеклянного, что позволяет делать более длинные и легкие лопасти без пропорционального роста гравитационных нагрузок. Эта статья написана для инженеров по закупкам, руководителей по качеству и производителей лопастей, которым необходимо специфицировать, проверять и принимать пудтрузионные углеродные пояса в серийном производстве.
Сложность пудтрузии — в постоянстве. Пудтрузионная линия непрерывна: жгуты с бобин пропускаются через пропиточную ванну и протягиваются через нагретую фильеру со скоростью от 0,3 до 1,5 метра в минуту, а профиль выходит полностью отвержденным. Эта непрерывность дает отличную экономику, но означает и то, что одна смена нестабильных условий процесса может оставить в сотнях метров пояса обнаружимые, но пограничные дефекты качества. Поэтому система качества вокруг поставок пояса важна не меньше, чем само волокно. В этой статье рассматриваются параметры, определяющие хороший пояс, испытания, их проверяющие, и философия производственного контроля, отделяющая надежного поставщика от товарного.
Почему пудтрузионные углеродные пояса захватили проектирование лопастей
Есть два доминирующих маршрута производства лонжеронных поясов, и выбор имеет реальные конструктивные последствия:
| Свойство | Пудтрузионный углеродный пояс | Инфузионный углеродный/стеклянный пояс |
|---|---|---|
| Объемная доля волокна | 60-68% (контроль фильерой) | 52-58% (изменчивость инфузии) |
| Типичный модуль ламината (GPa) | 150-170 (углеродный UD) | 100-140 (зависит от содержания углерода) |
| Пористость | Ниже 1% при стабильном процессе | 1-3%, сильно зависит от оператора |
| Допуск толщины | ±0,1-0,2 мм на профиль | ±0,5-1 мм, зависит от навыков |
| Производительность | Непрерывно, 0,3-1,5 м/мин | Партиями, ограничено циклом формы |
| Интеграция в лопасть | Склейка или болтовое соединение плит | Совместное отверждение или инфузия на месте |
Колонка объемной доли волокна объясняет большую часть структурных различий. Поскольку фильера выдавливает избыточную смолу при фиксированном поперечном сечении, содержание волокна задается количеством жгутов, подаваемых в фильеру, а не техникой заливки оператора. В результате получается ламинат с высоким повторяемым содержанием волокна и очень низкой пористостью — именно те два свойства, которые определяют прочность при сжатии и усталостную долговечность сжатого несущего элемента. Лопасти длиннее примерно 80 метров теперь обычно сочетают пудтрузионный углеродный пояс со стеклянными сдвиговыми стенками и обшивкой, используя углеродный пояс там, где изгибная жесткость важнее всего.
Критические параметры качества
Пять параметров доминируют в разговоре о качестве пудтрузионных углеродных поясов. У каждого есть прямое структурное следствие:
- Объемная доля волокна: измеряется выжиганием смолы или кислотным растворением по ASTM D3171. Доля ниже спецификации снижает модуль и прочность при сжатии; слишком высокая доля лишает волокно смолы и создает сухие участки, которые рано разрушаются при сжатии.
- Пористость: определяется сравнением плотности смолы по ASTM D2734 или микроскопическим анализом. Поры зарождают микротрещины при усталостном нагружении, и пористость выше 1-2% заметно снижает межслойную прочность на сдвиг и усталостную долговечность.
- Прямолинейность и скручивание: плита, выходящая из фильеры с изгибом или скручиванием, не ляжет ровно при склейке в форму лопасти, создавая концентрацию напряжений на линии клея. Поставщики проверяют это линейками и плоскостными щупами в каждой партии.
- Геометрия сечения: отклонения ширины и толщины смещают нейтральную ось пояса и усложняют стыковку соседних плит. Современные лопасти используют десятки плит на пояс, поэтому стабильность размеров — это производственная проблема, а не только проблема допусков.
- Межслойная прочность на сдвиг: измеряется короткобалочным сдвигом по ASTM D2344. Этот показатель наиболее чувствителен к плохой адгезии волокно-матрица и порам, и это лучший ранний сигнал дрейфа процесса.
Опытные группы качества рассматривают эти пять параметров как взаимосвязанный пакет, а не как независимые проверки. Внезапное изменение межслойной прочности в партии почти всегда прослеживается до дрейфа температуры в пропиточной ванне или изменения натяжения жгутов, которые также слегка сдвигают объемную долю волокна — именно поэтому мониторинг трендов эффективнее решений по одной партии.
Контроль партий и прослеживаемость
Лонжеронный пояс лопасти собирается из множества отдельных пудтрузионных плит, обычно от 30 до 80 плит на пояс в зависимости от размера лопасти и габаритов плит. Плиты поступают производственными партиями, определяемыми партией смолы, комплектом жгутов и прогоном фильеры. Поэтому требования прослеживаемости конкретны: каждая плита должна нести идентификатор партии, связывающий ее с сертификатами сырья, линией пудтрузии, временным окном производства и полным набором испытаний при выпуске. Ведущие поставщики сохраняют образец каждой партии в архиве, чтобы отказ на уровне лопасти, обнаруженный через три года, можно было проследить до точного окна производства и переиспытать. Эта дисциплина отделяет аэрокосмические привычки поставок от товарного обращения с материалами, и крупные OEM-производители турбин теперь ожидают ее при своих аудитах поставщиков.
Испытания и приемочные критерии
Приемочные испытания партии пояса следуют стандартному пакету, который напрямую соответствует свойствам, необходимым для анализа лопасти:
| Испытание | Стандарт | Типичный приемочный критерий |
|---|---|---|
| Объемная доля волокна | ASTM D3171 | 60-68% в целевом окне |
| Пористость | ASTM D2734 | Ниже 1,5% |
| Межслойная прочность на сдвиг | ASTM D2344 | ≥ 0,9 от квалифицированной базы |
| Модуль и прочность при растяжении | ASTM D3039 | ≥ 95% сертифицированного значения |
| Прочность при сжатии | ASTM D6641 | ≥ 95% сертифицированного значения |
| Температура стеклования | ASTM D7028 (DMA) | ≥ 10 °C выше температуры отверждения |
| Ультразвуковое C-сканирование или контроль пористости | Внутренний или ASTM E317 | Нет скоплений пор выше порога брака |
Два практических замечания об приемочных испытаниях. Первое: базовые значения в таблице должны браться из квалифицированной системы материалов, использованной в расчетных допусках лопасти — значение из общего паспорта не заменяет квалифицированную базу, потому что химия смолы меняет приемлемые окна. Второе: разрушающие механические испытания выборочно охватывают лишь часть партии, поэтому система качества должна дополнять их неразрушающим контролем каждого метра: ультразвуковое сканирование пористости, лазерная профилометрия геометрии и визуальный осмотр на дефекты поверхности, такие как нехватка смолы или следы волочения по фильере.
Статистическое управление процессом в серийном производстве
Поскольку пудтрузия непрерывна, самым мощным инструментом качества являются данные трендов, а не испытания на конце линии. Поставщики, эффективно ведущие серийное производство, поддерживают контрольные карты по параметрам, определяющим структурные характеристики:
- Объемная доля волокна и плотность каждой смены: дрейф среднего ловится в течение часов, а не в конце партии.
- Непрерывная запись температуры фильеры и скорости линии: эти два входа управляют состоянием отверждения, и выход любого из них из окна сначала проявляется в данных процесса, а затем в деталях.
- Индексы возможностей процесса (Cp и Cpk): рассчитываются по толщине, ширине и прямолинейности. Cpk ниже 1,33 означает, что процесс не может надежно держать допуск, даже если текущая партия проходит.
- Трендовые карты межслойной прочности по партиям: медленный нисходящий дрейф — ранний признак дрейфа партии смолы или несовместимости шлихты волокна задолго до несоответствия деталей.
Для покупателя практический вопрос не в том, ведет ли поставщик SPC, а в том, связаны ли данные SPC с решениями о выпуске. Поставщик, который может показать контрольные карты вместе с приемочными испытаниями и задерживает или карантинирует партии при дрейфе карт, управляет риском; поставщик, предоставляющий только сертификаты соответствия, передает этот риск производителю лопастей.
Типичные дефекты и первопричины
Знание того, что может пойти не так, помогает обеим сторонам контракта говорить на одном языке во время аудитов и обсуждений несоответствий:
- Сухие скопления волокна: вызваны дисбалансом натяжения жгутов или засорением пропиточной ванны; видны как блестящие сухие участки на поверхности профиля и определяются как низкая объемная доля волокна.
- Поверхностные трещины или сетка трещин: обычно от чрезмерного сопротивления протяжке или преждевременного отверждения в фильере, что указывает на рассогласование температуры или скорости.
- Скручивание и изгиб: обычно от асимметричного распределения волокна или неравномерного нагрева фильеры, часто ловится щупом прямолинейности у протяжного устройства.
- Скачки пористости: прослеживаются до изменения вязкости смолы, влагопоглощения смолы или изношенной формующей зоны фильеры, создающей падение давления.
- Неполное отверждение: проявляется пониженной температурой стеклования в ядре толстых профилей; проверяется DMA на образцах сечения.
Часто задаваемые вопросы
Какую объемную долю волокна указывать для пудтрузионного углеродного пояса?
Для лонжеронного пояса лопасти указывайте 60-68% по ASTM D3171 выжиганием смолы или кислотным растворением. Этот диапазон достижим в хорошо управляемой пудтрузии, дает повторяемый осевой модуль примерно 150-170 GPa на стандартном углеродном волокне и оставляет достаточно смолы для полной пропитки волокна и пористости ниже примерно 1%. Точная цель должна исходить из квалифицированной системы материалов, использованной в допусках лопасти, потому что химия смолы влияет на оптимальную долю.
Почему пористость так важна для усталостной долговечности пояса?
Поры действуют как места зарождения трещин при циклическом сжатии и сдвиге. Пора зарождает микротрещину, микротрещина растет при повторных нагрузках, и в толстом сжатом элементе это может привести к преждевременному расслоению и снижению усталостной долговечности, непропорциональному малому объему поры. Практика отрасли держит пористость ниже примерно 1% для критичных материалов пояса, поскольку усталостная цена перехода от значений ниже 1% к значениям выше 2% намного больше, чем подсказывает цена плотности.
Как проверять поставщика пудтрузионных поясов?
Просите три вещи при аудите. Первое — документацию по окнам процесса: температуру фильеры, скорость линии и условия пропиточной ванны с доказательством непрерывного мониторинга. Второе — связь данных SPC с решениями о выпуске: запросите контрольные карты объемной доли, пористости и межслойной прочности за последний год рядом с сертификатами соответствия. Третье — прослеживаемость: проследите одну конкретную плиту до партии смолы, комплекта жгутов и временного окна производства, подтвердите хранение архивных образцов. Если любого из трех нет, поставщик управляет сертификатами, а не риском.
Заключение
Пудтрузионные углеродные лонжеронные пояса заслуживают свое место в современном проектировании лопастей благодаря сочетанию высокой объемной доли волокна, низкой пористости и экономике непрерывного производства. Но эти преимущества выживают при контакте с производственным цехом только если система качества построена вокруг них: строгий контроль пяти критических параметров, прослеживаемость партий до сырья, пакет приемочных испытаний, соответствующий допускам лопасти, и статистическое управление процессом, ловящее дрейф до того, как он станет несоответствием. Для покупателя разница между надежным и рискованным источником поясов видна в контрольных картах и записях прослеживаемости, а не в сертификате соответствия.
Если вы разрабатываете или квалифицируете пудтрузионные углеродные профили для ветроэнергетики или других конструкционных применений, ознакомьтесь с нашим ассортиментом углеродного волокна или свяжитесь с нашей инженерной командой, чтобы обсудить выбор волокна, марки стандартного и промежуточного модуля, а также спецификации, которые должна нести ваша программа поясов.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.