
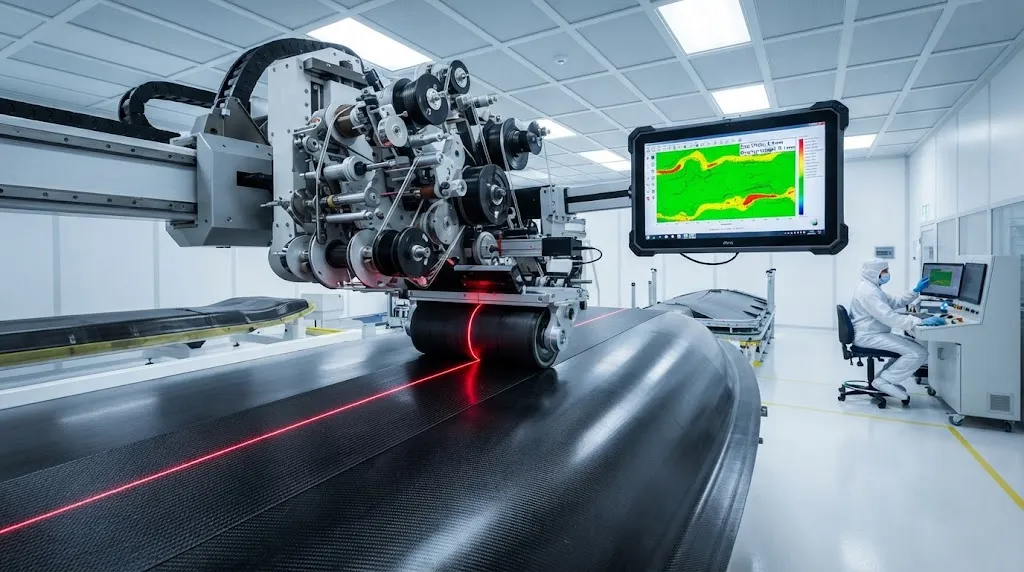
Автоматическая укладка нитей (AFP) стала основной технологией изготовления крупных композитных конструкций в аэрокосмической, ветроэнергетической и оборонной отраслях. Современные машины AFP одновременно укладывают 8-32 нити препрега углеволокна, формируя ламинаты со скоростью 5-15 кг в час
Введение
Автоматическая укладка нитей (AFP) стала основной технологией изготовления крупных композитных конструкций в аэрокосмической, ветроэнергетической и оборонной отраслях. Современные машины AFP одновременно укладывают 8-32 нити препрега углеволокна, формируя ламинаты со скоростью 5-15 кг в час на сложных криволинейных поверхностях. Скорость и автоматизация, делающие AFP экономически привлекательной, создают и проблемы качества: зазоры между нитями (цель 0-1 мм, порог дефекта >2 мм), нахлесты (цель 0 мм, порог дефекта >1 мм), плоская волнистость (допустимо <0,5 мм на 100 мм), волнистость вне плоскости (допустимо <0,3 мм на 50 мм) и посторонние частицы (FOD) между слоями.
Традиционный контроль качества полагался на послойную проверку — ультразвуковое сканирование готовых ламинатов для обнаружения внутренних дефектов. Этот подход выявляет дефекты только после добавления значительной стоимости, требуя дорогостоящей переделки или браковки деталей. Онлайн-лазерное профилирование переносит обнаружение дефектов в точку их возникновения, обеспечивая коррекцию в реальном времени и снижая процент брака с 8-15% до 2-5%. В статье рассматриваются технологические платформы лазерного профилирования, количественно оцениваются их возможности обнаружения и обосновывается экономическая целесообразность внедрения в производственных средах AFP.
Технологические платформы лазерного профилирования
Три основных типа датчиков применяются для онлайн-контроля качества AFP, каждая с уникальными возможностями и стоимостными характеристиками:
| Технология | Принцип измерения | Разрешение | Совместимость со скоростью укладки | Стоимость оборудования |
|---|---|---|---|---|
| Лазерная триангуляция | Одна лазерная линия + камера под углом | 0,05-0,15 мм | До 200 мм/с | $80 000-150 000 |
| Структурированный свет | Проекция паттерна + стереокамеры | 0,02-0,10 мм | До 120 мм/с | $120 000-250 000 |
| Лазерная доплеровская виброметрия | Измерение доплеровского сдвига | 0,01-0,05 мм | До 80 мм/с | $180 000-350 000 |
Лазерная триангуляция: основная технология
Лазерная триангуляция является наиболее широко внедрённой технологией онлайн-профилирования для AFP, обеспечивая оптимальный баланс разрешения, скорости и стоимости. Коллимированная лазерная линия (обычно 633 нм красная или 405 нм синяя) проецируется на поверхность укладки перпендикулярно направлению движения головки AFP. Камера, установленная под известным углом, фиксирует профиль лазерной линии, а алгоритмы триангуляции вычисляют высоту поверхности с разрешением 0,05-0,15 мм при частоте сканирования линии 10-50 кГц.
Для приложений AFP системы лазерной триангуляции устанавливаются непосредственно за прессовочным роликом, сканируя свежеуложенный ленточный материал в диапазоне 50-200 мм от точки осаждения. Эта близость критична: она обеспечивает обнаружение зазоров, нахлестов и уклонов нити до того, как прессовочный ролик зафиксирует положение нити, позволяя корректировать параметры укладки в реальном времени. Системы от поставщиков MirrorBAE и SCAMA обнаруживают зазоры 0,5 мм и нахлесты 0,3 мм при скорости AFP до 200 мм/с с уровнем ложных срабатываний ниже 2%.
Экономическое обоснование лазерной триангуляции убедительно: система стоимостью $100 000-150 000 обычно окупается в течение 6-12 месяцев за счет снижения процента брака с 8-12% до 2-4% на одной линии AFP, производящей композитные детали на сумму $2-5 млн в год.
Структурированный свет: более высокое разрешение для критических приложений
Системы структурированного света проецируют кодированный паттерн (полосы, точки или синусоидальные полосы) на поверхность укладки и фиксируют искаженный паттерн стереокамерами. Анализируя деформацию паттерна, система воссоздает 3D-карту поверхности с разрешением 0,02-0,10 мм — в 2-5 раз выше, чем у лазерной триангуляции.
Более высокое разрешение обеспечивает обнаружение тонких дефектов, которые лазерная триангуляция может пропустить: микроволнистость (амплитуда 0,1-0,3 мм на длине волны 20-50 мм), задиры кромок нитей и загрязнение поверхности. Структурированный свет особенно ценен для аэрокосмических укладок, где допуск на волнистость вне плоскости составляет 0,3 мм на 50 мм, требуя разрешения измерения 0,1 мм или лучше.
Ограничение — скорость: системы структурированного света обычно работают на 60-120 мм/с по сравнению с 200 мм/с для лазерной триангуляции. Для высокоскоростных линий AFP (>150 мм/с) системам структурированного света может потребоваться несколько проекторов.camera для обеспечения покрытия, увеличивая стоимость до $200 000-400 000. Модуль VERICUT Composite от CGTech интегрирует данные структурированного света с программированием AFP, обеспечивая автоматизированную проверку формы укладки.
Интеграция с управлением AFP замкнутого цикла
Наиболее продвинутые установки лазерного профилирования подключаются непосредственно к контроллеру машины AFP, создавая систему качества замкнутого цикла. Когда профилометр обнаруживает зазор, превышающий порог приемки, контроллер может: (1) отрегулировать натяжение нити для расширения укладываемой нити; (2) переместить головку AFP для закрытия зазора при следующем проходе; (3) пометить расположение дефекта для ручного устранения; (4) остановить машину при критических дефектах, превышающих возможности коррекции.
AFP замкнутого цикла с лазерным профилированием снижает уровеньescaping defects на 85-95% по сравнению с разомкнутым циклом. Система генерирует цифровую запись качества для каждого слоя, отображая расположение дефектов и действия по устранению — данные, подтверждающие программы аэрокосмической сертификации и обеспечивающие прослеживаемость документации по структурной целостности.
Внедрение требует интеграции системы профилирования с контроллером AFP (обычно Siemens, FANUC или проприетарным) с частотой обмена данными 100-500 Гц для коррекции в реальном времени. Стоимость интеграции добавляет $30 000-80 000 к базовой системе профилирования, но обычно обеспечивает в 3-5 раз более высокую отдачу за счет снижения брака и переделки.
Экономическое обоснование
Экономическое обоснование онлайн-лазерного профилирования основывается на трех измеримых выгодах:
Снижение брака: Типичная аэрокосмическая линия AFP производит композитные детали на сумму $3-8 млн в год. Без лазерного профилирования уровень брака 8-15% представляет собой ежегодные потери $240 000-1 200 000. Лазерное профилирование снижает брак до 2-5%, экономя $160 000-800 000 в год.
Снижение переделки: Ультразвуковая проверка после укладки обычно выявляет 15-25 дефектов на каждой крупной конструкции, требующих ручного устранения по $200-500 за дефект. Онлайн-профилирование снижает количество дефектов, доходящих до финальной проверки, на 60-80%, экономя $50 000-200 000 в год.
Повышение производительности: Устранение шагов ручной контроля в процессе (обычно 2-4 часа на крупную конструкцию) увеличивает утилизацию машины AFP на 5-12%, обеспечивая дополнительные производственные мощности без капитальных вложений.
Совокупная годовая выгода для одной линии AFP: $260 000-1 200 000, при стоимости системы профилирования $100 000-350 000. Срок окупаемости: 4-18 месяцев в зависимости от производительности линии и уровня дефектов.
Вопросы внедрения
Несколько практических факторов влияют на решения о внедрении лазерного профилирования. Условия окружающей среды важны: чистые помещения AFP обычно поддерживают 20-25°C и 40-60% влажности, что совместимо с лазерным профилированием. Однако вибрации цеха, помехи от окружающего освещения и отражающие поверхности инструмента могут ухудшить качество измерений. Экранирование, фильтрация по длине волны и протоколы калибровки решают эти проблемы, но добавляют 10-15% к стоимости системы.
Частота калибровки — еще один фактор: системы лазерной триангуляции требуют перекалибровки после замены головки AFP, смены инструмента или длительной работы (>8 часов). Автоматизированные routines калибровки снижают время простоя, но добавляют $15 000-30 000 к стоимости системы. Системы структурированного света обычно более устойчивы к дрейфу калибровки, но требуют периодического обслуживания генератора паттернов.
Для многоголовочных машин AFP (двойные или четырехкратные головки) каждая головка требует независимого профилирования, умножая стоимость системы. Однако общая программная инфраструктура и централизованная база данных качества снижают добавочную стоимость дополнительных головок на 30-40%.
Какие дефекты может обнаружить онлайн-лазерное профилирование в укладке AFP?
Системы онлайн-лазерного профилирования обнаруживают пять основных категорий дефектов: (1) зазоры между нитями — измеряются как ширина и глубина понижения поверхности, обнаруживаются при ширине >0,5 мм; (2) нахлесты — измеряются как повышение поверхности, обнаруживаются при высоте >0,3 мм; (3) плоская волнистость — измеряется как боковое смещение кромок нитей, обнаруживается при амплитуде >0,2 мм на длине волны 50 мм; (4) волнистость вне плоскости — измеряется как вариация высоты поверхности, обнаруживается при >0,15 мм на 25 мм; (5) посторонние частицы (FOD) — обнаруживаются как аномальные поверхностные объекты с контрастом相对于поверхности препрега. Чувствительность обнаружения зависит от длины волны лазера, разрешения камеры и алгоритмов обработки, при этом уровень ложных срабатываний в производственных условиях составляет 1-3%.
Как лазерное профилирование интегрируется с существующими системами качества AFP?
Данные лазерного профилирования интегрируются с системами качества AFP тремя путями: (1) интеграция с управлением в реальном времени — данные профилирования передаются непосредственно в контроллер AFP для коррекции дефектов замкнутого цикла, обычно через OPC-UA или проприетарные высокоскоростные интерфейсы; (2) интеграция с базой данных качества — данные профилирования объединяются с данными ультразвукового контроля, термографии и размерных измерений в централизованной системе управления качеством, обеспечивая мультимодальную корреляцию дефектов; (3) интеграция с цифровой цепочкой — данные профилирования вносят вклад в цифровую запись изготовления детали, поддерживая прослеживаемость аэрокосмической сертификации и требования документации качества заказчика.
Каков типичный срок окупаемости инвестиций в лазерное профилирование?
Типичный срок окупаемости составляет 4-18 месяцев в зависимости от производительности линии AFP, сложности деталей и текущего уровня брака. Для высокостойных аэрокосмических конструкций (годовое производство $5 млн+, уровень брака 10-15%) окупаемость обычно наступает в течение 4-8 месяцев. Для менее дорогих промышленных или ветроэнергетических приложений (годовое производство $1-3 млн, уровень брака 5-8%) окупаемость увеличивается до 12-18 месяцев. Наиболее быстрая отдача наблюдается на линиях, производящих детали сложной геометрии (криволинейные поверхности, переменная толщина), где обнаружение дефектов наиболее сложно и уровень брака наиболее высок.
Заключение
Онлайн-лазерное профилирование прошло путь от исследовательской диковинки до производственной необходимости для изготовления методом AFP. Системы лазерной триангуляции стоимостью $80 000-150 000 обеспечивают оптимальный баланс разрешения, скорости и стоимости для большинства приложений AFP, тогда как системы структурированного света предлагают более высокое разрешение для аэрокосмических требований. Интеграция с управлением AFP замкнутого цикла многократно увеличивает экономическую выгоду за счет обеспечения коррекции дефектов в реальном времени вместо послойной переделки.
Для производителей композитов, оценивающих инвестиции в контроль качества, онлайн-лазерное профилирование представляет собой одну из наиболее рентабельных капитальных инвестиций с типичным сроком окупаемости менее 12 месяцев. Ознакомьтесь с нашим ассортиментом углеволоконных тканей и армирующих материалов для совместимых с AFP препрегов и сухих волоконных систем или свяжитесь с нашей инженерной командой для обсуждения спецификаций материалов для ваших производственных требований AFP.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.
Пользовательское углеволокно Gimbal & камера монтаж
Легкие углеволокно гимбальные руки и компоненты крепления камеры для аэрофотосъемки, производства фильмов и вещания.Наша высокоточная ЧПУ-оборудование обеспечивает жесткие допуски для вибрационной чувствительного оборудования.Доступно в пользовательских формах, чтобы подходить к конкретным системам гимбалов.
Заказные компоненты спортивной защиты от углеродного волокна
Высокоэффективные компоненты из углеродного волокна для защитного спортивного снаряжения.Наши многослойные гибридные углеродные / кевлярные лайбои обеспечивают превосходную ударную стойкость при минимальном весе.Используется в шлемах для мотоциклов, рамах коленной опоры, защитниках грудной клетки и вставках для защиты ног.Интеграция пены EPS доступна для полного изготовления корпуса шлемов.