
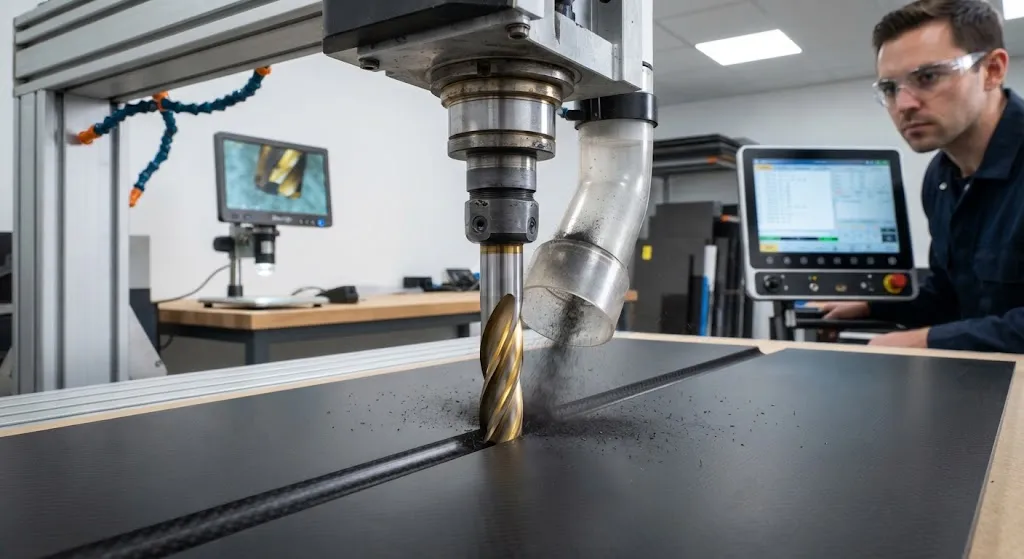
Обработка композитов на основе углеволокна (CFRP) принципиально отличается от резания металлов. Гетерогенная структура CFRP — твердые, абразивные углеродные волокна, встроенные в относительно мягкий полимерный матрикс — создает двухфазную среду резания, где механизмы износа инструмента, обр
Введение
Обработка композитов на основе углеволокна (CFRP) принципиально отличается от резания металлов. Гетерогенная структура CFRP — твердые, абразивные углеродные волокна, встроенные в относительно мягкий полимерный матрикс — создает двухфазную среду резания, где механизмы износа инструмента, образование стружки и формирование качества поверхности следуют другим правилам, чем при традиционной обработке. Понимание этих различий необходимо для оптимизации срока службы инструмента, поддержания качества поверхности и контроля производственных затрат при изготовлении изделий из CFRP.
Твердосплавные режущие инструменты доминируют в обработке CFRP благодаря своей твердости, износостойкости и экономической эффективности по сравнению с алмазными или керамическими альтернативами. Однако абразивная природа углеродных волокон вызывает быстрый износ задней поверхности и скругление кромки, что может ухудшить качество поверхности в течение минут резания. В статье анализируются механизмы износа, характерные для обработки CFRP, оцениваются технологии покрытий, увеличивающие срок службы инструмента, и устанавливаются рекомендации по режимам резания для оптимальной шероховатости поверхности и производительности.
Механизмы износа при обработке CFRP
Износ инструмента при обработке CFRP следует уникальным механизмам по сравнению с резанием металлов. Основные режимы износа, наблюдаемые на твердосплавных инструментах, включают:
- Износ задней поверхности: Доминирующий механизм износа, вызванный трением задней поверхности инструмента об обработанную поверхность. Углеродные волокна действуют как микрофрезы, абразивно изношая поверхность инструмента, создавая зону износа, которая постепенно растет с длиной резания. Износ задней поверхности является основным определяющим фактором ухудшения качества поверхности.
- Кратерный износ: Возникает на передней поверхности инструмента, где поток стружки создает трение и тепло. При обработке CFRP кратерный износ менее выражен, чем при резании металлов, из-за того, что полимерный матрикс обеспечивает некоторую смазку, но он способствует ослаблению кромки и конечному разрушению.
- Скругление кромки: Острая режущая кромка постепенно скругляется из-за абразивного износа, увеличивая силы резания и ухудшая качество поверхности. Скругление кромки особенно проблематично при обработке CFRP, так как волокна требуют острых кромок для чистого резания, а не прокладки.
- Расслоение: Когда износ инструмента становится чрезмерным, силы резания увеличиваются и вызывают подповерхностное расслоение, вырыв волокон и плохое качество отверстий. Это представляет собой режим разрушения, уникальный для обработки композитов.
| Тип износа | Механизм | Влияние на качество поверхности | Критический порог | Метод обнаружения |
|---|---|---|---|---|
| Износ задней поверхности (VB) | Абразивный износ волокнами | Увеличение шероховатости, вырыв волокон | VB > 0,3 мм (чистовая), > 0,5 мм (черновая) | Оптическое измерение, profilometry |
| Кратерный износ (KT) | Трение стружки о переднюю поверхность | Ослабление кромки, сколы | KT > 0,15 мм | Микроскоп инструментала |
| Скругление кромки | Абразивный износ режущей кромки | Увеличение сил, образование заусенцев | Радиус кромки > 25 мкм (чистовая) | Сканирующая электронная микроскопия |
| Сколы | Термические циклы, удар волокон | Серьезные дефекты поверхности | Любой видимый скол | Визуальный осмотр, тактильный |
Скорость абразивного износа углеродных волокон на твердосплавных инструментах примерно в 10-50 раз выше, чем при эквивалентном резании стали, в зависимости от типа волокна, системы смолы и режимов резания. Однонаправленный CFRP с высокомодульными волокнами на основе пекина вызывает наиболее тяжелый износ, тогда как тканые материалы со стандартным модулем более умеренные.
Технологии покрытий для увеличения срока службы
Покрытия инструмента значительно увеличивают срок службы твердосплавных инструментов при обработке CFRP, обеспечивая барьерную защиту от абразивного износа волокон и снижая трение на.interface резания. Несколько технологий покрытий широко используются:
- TiN (нитрид титана): Базовое покрытие для обработки CFRP, обеспечивающее улучшение срока службы в 2-3 раза по сравнению с не покрытым сплавом. Твердость TiN (2300 ГВ) сопротивляется абразивному износу волокон, а золотой цвет облегчает обнаружение износа. Экономически эффективен для серийного производства.
- TiAlN (нитрид титан-алюминия): Обеспечивает улучшение в 3-5 раз по сравнению с не покрытым сплавом с лучшей термической стабильностью, чем TiN. Содержание алюминия образует защитный оксид алюминия при температурах резания, снижая адгезию и трение. Рекомендуется для высокоскоростной обработки CFRP.
- DLC (алмазоподобный углерод): Обеспечивает лучшую износостойкость для обработки CFRP с улучшением срока службы в 5-10 раз. Экстремальная твердость DLC (1000-5000 ГВ в зависимости от типа) и низкий коэффициент трения (0,1-0,2) минимизируют абразивный износ волокон. Высокая стоимость ($50-150 за инструмент) оправдана в серийном производстве или когда критически важно качество поверхности.
- PCD (поликристаллический алмаз) пластины: Окончательное решение для обработки CFRP с улучшением срока службы в 20-50 раз. Алмазная твердость PCD (5000-8000 ГВ) обеспечивает практически неограниченную износостойкость против углеродных волокон. Высокая начальная стоимость ($200-500 за инструмент), но минимальная стоимость детали в серийном производстве.
Оптимальные режимы резания
Обработка CFRP требует стратегий параметров, отличных от резания металлов. Цель — обеспечить чистое резание волокон с минимальным расслоением и приемлемой шероховатостью поверхности. Ключевые рекомендации по параметрам включают:
- Скорость резания: 150-300 м/мин для не покрытого твердого сплава, 200-500 м/мин для покрытых инструментов, 500-2000 м/мин для PCD. Более высокие скорости обычно улучшают шероховатость поверхности за счет уменьшения вырыва волокон, но должны балансироваться со сроком службы инструмента.
- Подача: 0,05-0,15 мм/зуб для фрезерования, 0,05-0,20 мм/об для сверления. Более низкие подачи уменьшают расслоение, но увеличивают время резания и генерацию тепла. Оптимальная подача зависит от диаметра инструмента, ориентации волокон и толщины ламината.
- Глубина резания: При фрезеровании типичная осевая глубина 0,5-2,0 мм, радиальная ширина 1-5 мм. Концевое фрезерование обеспечивает лучшую шероховатость поверхности, чем поперечное, из-за уменьшения расслоения волокон в точке входа.
- Стратегия охлаждения: Сжатый воздух или минимальное количество смазки (MQL) предпочтительнее flood coolant при обработке CFRP. Flood coolant может вызвать термический шок и расслоение в некоторых системах смол, тогда как воздушная струя эффективно удаляет стружку и обеспечивает некоторое охлаждение.
Показатели качества поверхности и критерии приемки
Качество поверхности CFRP характеризуется несколькими показателями, коррелирующими с состоянием инструмента и режимами резания:
- Шероховатость поверхности (Ra): Типичный приемлемый диапазон составляет 0,8-3,2 мкм для обработанного CFRP в зависимости от применения. Структурные аэрокосмические детали обычно требуют Ra < 1,6 мкм, тогда как неструктурные компоненты могут допускать Ra до 3,2 мкм.
- Длина вырыва волокон: Должна быть менее 0,5 мм для структурных применений. Чрезмерный вырыв указывает на тупой инструмент или неправильные режимы резания.
- Коэффициент расслоения: Отношение диаметра зоны расслоения к диаметру отверстия при сверлении должно быть менее 1,5 для аэрокосмической приемки. Более высокие значения указывают на чрезмерные силы подачи от изношенного инструмента.
- Изменение цвета: Изменение цвета или побурение обработанной поверхности указывает на тепловое повреждение от трения инструмента. Это неприемлемо для декоративных поверхностей и может указывать на снижение структурной целостности.
Часто задаваемые вопросы
Как часто следует менять твердосплавные инструменты при обработке CFRP?
Интервалы замены инструмента сильно зависят от конкретного материала CFRP, покрытия инструмента и режимов резания. Для не покрытого твердого сплава, обрабатывающего стандартный тканый CFRP, ожидайте 20-50 метров длины резания до достижения износа задней поверхности 0,3 мм. Покрытый твердый сплав (TiAlN) увеличивает этот показатель до 60-150 метров, тогда как PCD-инструменты могут резать 500-2000 метров до замены. На практике контролируйте качество поверхности — когда шероховатость превышает спецификацию или становится видимым вырыв волокон, немедленно заменяйте инструменты. Установите базовые значения срока службы, выполняя пробные резания и измеряя износ микроскопом инструментала через регулярные интервалы.
Какова наиболее частая причина плохой шероховатости поверхности при обработке CFRP?
Наиболее частая причина — износ инструмента, а именно износ задней поверхности, превышающий критический порог (VB > 0,3 мм для чистовой обработки). По мере роста зоны износа задней поверхности эффективная геометрия резания инструмента изменяется, увеличивая трение и уменьшая чистое резание волокон. Вторая наиболее частая причина — неправильные режимы резания: слишком высокие подачи вызывают вырыв волокон и расслоение, тогда как слишком низкие подачи увеличивают генерацию тепла и плавление матрикса. Третья — неправильная стратегия траектории инструмента (поперечное вместо концевого фрезерования или неправильная геометрия сверла) может вызвать обрыв волокон в точках входа и выхода.
Можно ли использовать стандартные инструменты для резания металлов для CFRP или необходимы специализированные инструменты?
Стандартные не покрытые твердосплавные инструменты могут резать CFRP, но будут быстро изнашиваться — обычно в 10-50 раз быстрее, чем при резании стали. Для разовых прототипов или мелкосерийного производства стандартные инструменты приемлемы, если требования к качеству поверхности умеренные. Для серийного производства настоятельно рекомендуются специализированные инструменты для CFRP с соответствующими покрытиями (TiN, TiAlN или DLC). Стоимость покрытия ($5-50 за инструмент) быстро окупается за счет увеличенного срока службы и стабильного качества поверхности. Для высокосерийного аэрокосмического производства стандартом являются PCD-пластины, несмотря на более высокую начальную стоимость.
Заключение
Износ твердосплавного инструмента при обработке CFRP в основном определяется механизмами абразивного износа волокон, которые принципиально отличаются от износа при резании металлов. Понимание прогрессии износа задней поверхности, скругления кромки и механизмов разрушения, вызванных расслоением, позволяет рационально выбирать инструмент и оптимизировать параметры. Технологии покрытий — от базового TiN до высокопроизводительных DLC и PCD — обеспечивают увеличение срока службы в 2-50 раз, что напрямую снижает производственные затраты и повышает стабильность качества поверхности.
Для производителей, обрабатывающих изделия из CFRP, практический путь включает установку базовых значений срока службы для конкретных комбинаций материал-покрытие-параметры, внедрение системного мониторинга износа инструмента и оптимизацию режимов резания для баланса между сроком службы инструмента, качеством поверхности и производительностью. Ознакомьтесь с нашими углеволоконными композитами, включая материалы для обработки, оптимизированные для режущих характеристик, или свяжитесь с нашей инженерной командой, чтобы обсудить рекомендации по обработке для вашего конкретного применения CFRP.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.