
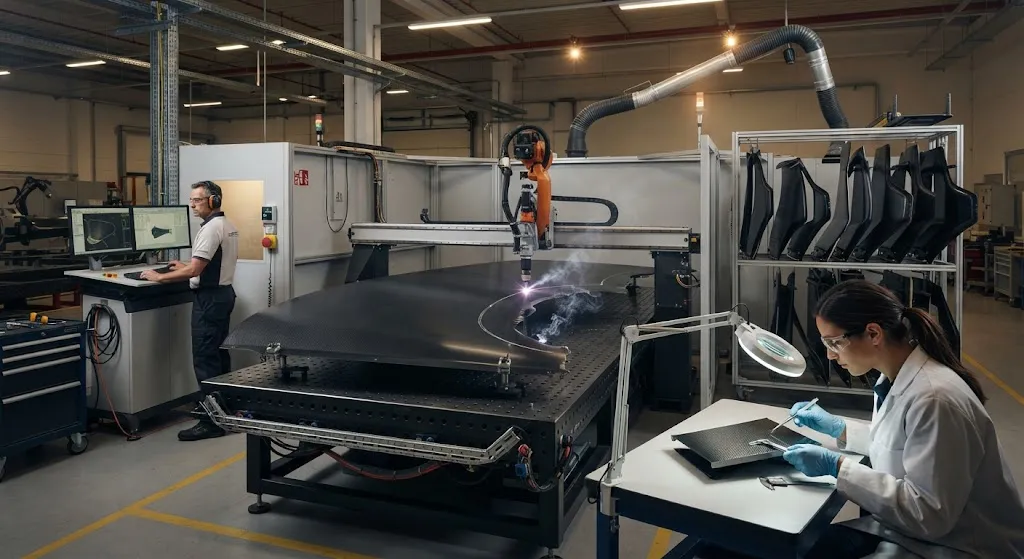
Лазерная обработка CFRP превратилась из лабораторной диковинки в производственную обрезку, потому что она дает то, чего не могут механические фрезы: бесконтактную резку без износа инструмента, высокие скорости перемещения и возможность следовать сложным цифровым траекториям без переналадки
Введение
Лазерная обработка CFRP превратилась из лабораторной диковинки в производственную обрезку, потому что она дает то, чего не могут механические фрезы: бесконтактную резку без износа инструмента, высокие скорости перемещения и возможность следовать сложным цифровым траекториям без переналадки оснастки. Аэрокосмические, автомобильные и судостроительные цеха используют лазеры для обрезки отвержденных панелей, раскроя неотвержденных стопок препрега, сверления отверстий под крепеж и нанесения надрезов перед разделением ламината. Технология привлекательна именно там, где традиционная обработка затруднена — тонкие обшивки, замкнутые геометрии и часто меняющиеся программы раскроя.
Препятствием является зона термического влияния (HAZ). Углеволокно проводит тепло вдоль нитей значительно лучше, чем эпоксидная матрица проводит его по толщине, а эпоксидная смола начинает разлагаться около 400 °C. Лазерный луч, быстро разрезающий волокна, одновременно нагревает смолу, и если тепло не отводится достаточно быстро, матрица выгорает от кромки реза, оставляя обугленные, ослабленные и нарушенные по электропроводности края. Поэтому каждый практический лазерный процесс для CFRP — это упражнение в управлении теплом: доставить достаточно энергии для испарения волокон и при этом отвести остаточное тепло до разложения матрицы.
Почему CFRP сопротивляется обычной лазерной резке
Трудность связана с несоответствием свойств волокна и матрицы. Углеволокно тугоплавко: оно сублимирует лишь примерно при 3600 °C. Окружающая эпоксидная смола, напротив, термически хрупка и начинает терять механическую целостность задолго до 400 °C. Луч, достаточно мощный для резки волокон, неизбежно заливает матрицу у кромки реза проведенным теплом, потому что волокно действует как тепловая труба, распространяющая тепловую энергию внутрь ламината.
Механизм отказа характерен. Смола в зоне вокруг реза пиролизуется, выделяя летучие вещества и оставляя пористый углеродистый слой; этот слой расслаивается от соседнего неповрежденного ламината; а обнаженные концы волокон выступают, мохрятся или впитывают влагу. Ширина HAZ в плохо оптимизированных процессах составляет от сотен микрометров до нескольких миллиметров, что неприемлемо для несущих кромок, которые должны соединяться склеиванием или болтами. HAZ и скорость реза находятся в противоречии: более короткое и мощное взаимодействие режет быстрее мягкого, но оно также отдает энергию прежде, чем матрица успевает сбросить тепло.
Лазерные источники и их характеристики резки
Выбор лазерного источника определяет достижимую HAZ больше, чем любой другой параметр. Четыре семейства коммерчески востребованы для CFRP, и таблица ниже обобщает их типичные характеристики на ламинатах толщиной 1-3 мм:
| Лазерный источник | Длина волны | Режим импульсов | Типичная HAZ | Относительная стоимость системы |
|---|---|---|---|---|
| CO2-лазер | 10,6 мкм | Непрерывный или импульсный | 1000-3000 мкм | Низкая |
| Волоконный лазер | 1,06-1,07 мкм | Непрерывный или импульсный | 300-800 мкм | Низкая или средняя |
| Наносекундный импульсный | 0,355-1,06 мкм | Импульсный | 100-300 мкм | Средняя |
| Сверхкороткий импульс (пс/фс) | 0,343-1,06 мкм | Импульсный | 5-30 мкм | Высокая |
Физическая причина различий — поглощение. Излучение CO2 на длине волны 10,6 мкм сильно поглощается органической смолой, но отражается углеродными волокнами, поэтому луч выжигает матрицу и полагается на проведенное тепло для разрыва волокон — рецепт широкой HAZ. Лазерные источники на 1 мкм лучше связываются с волокнами, поскольку углерод поглощает эту длину волны эффективнее. Наносекундные импульсы ограничивают глубину тепловой диффузии десятками микрометров на импульс. Пикосекундные и фемтосекундные импульсы удаляют материал многофотонной абляцией до того, как тепло выходит за пределы фокального объема, давая почти незауглероженные кромки ценой меньшей средней мощности и более высоких капитальных затрат.
Контроль зоны термического влияния
Практический контроль HAZ использует пять рычагов, которые технологи комбинируют в зависимости от геометрии детали. Первый — высокая скорость сканирования: быстрое перемещение луча концентрирует энергию в малой зоне взаимодействия и сокращает время, доступное для теплопроводности. Второй — стратегия многопроходной резки, при которой несколько неглубоких проходов удаляют материал слой за слоем вместо одного глубокого термализующего реза; проходы недороги по времени, но резко снижают глубину обугливания. Третий — резка с водяной струей, при которой тонкая высоконапорная струя направляет луч и одновременно охлаждает фланцы реза. Четвертый — формирование пучка: кольцевые или двухфокусные лучи испаряют волоконное ядро, ограничивая тепловую нагрузку узкой зоной. Пятый — продувка инертным газом, удаляющая расплавленные частицы и горячую плазму и предотвращающая окисление и повторное осаждение на кромке.
Для производственной обрезки наиболее часто встречающаяся в современных ячейках комбинация — импульсный волоконный лазер с быстрым гальваносканером, многопроходная траектория и продувка азотом. Эта комбинация удерживает HAZ ниже примерно 100 мкм на панелях толщиной 2-3 мм, сохраняя скорость реза 2-6 м/мин в зависимости от толщины и направления укладки. Остаточная HAZ все равно требует проверки микроскопией поперечного сечения на первых образцах, потому что укладка слоев изменяет локальное тепловое поведение сильнее, чем ожидают поставщики.
Качество реза и типичные дефекты
Дефекты кромки при лазерной обработке CFRP устойчивы и диагностируемы. Наиболее разрушительные для конструкционных деталей перечислены ниже:
- Обугливание и усадка смолы: Матрица выгорает от линии реза, оставляя темную пористую зону со сниженной прочностью на сдвиг. Причина — избыточный подвод тепла или недостаточная продувка газом.
- Расслоение на выходе: Ламинат раскалывается на стороне выхода луча, когда давление пиролиза и тепловое расширение превышают локальную межслойную прочность. Хуже на толстых панелях и при одиночных глубоких проходах.
- Выступ волокон и мохрение: Неподдерживаемые концы волокон выступают за кромку реза после усадки смолы. Они впитывают влагу, мохрятся при обращении и усложняют клеевые соединения.
- Конусность реза: Ширина реза различается на входе и выходе луча, потому что пучок расходится, а HAZ растет с глубиной. Типична конусность 0,1-0,5 мм на сторону, и ее необходимо закладывать в траекторию.
Критерии приемки для аэрокосмической и автомобильной обрезки обычно задают максимальную ширину обугливания и максимальную длину выступающих волокон, проверяемые на микрофотографиях поперечного сечения. Стоимость переделки высока, поэтому контроль HAZ на первом образце — обязательный этап любой программы квалификации лазерного процесса.
Компромиссы производительности и стоимости
Производительность — там, где лазерная обработка блистает и где она платит налог. Волоконный лазер мощностью 2-4 кВт обрезает CFRP толщиной 2 мм со скоростью 4-8 м/мин при HAZ 300-800 мкм; наносекундная импульсная система снижает скорость до 1-3 м/мин, но вдвое уменьшает HAZ; сверхкороткоимпульсная система дает минимальную HAZ, однако средняя мощность ограничивает скорость ниже 1 м/мин на толстых сечениях. На практике решение о производительности — это решение о качестве кромки: детали, идущие на склейку или видимые косметически, оправдывают более медленный процесс, а жертвенные линии обрезки и невидимые кромки терпят более широкую HAZ.
Структура затрат тяготеет к капиталу, а не к расходникам. В лазерных ячейках нет запаса режущего инструмента, нет затупления и утилизации СОЖ, но источник, сканирующая оптика и вытяжка дыма представляют значительные начальные инвестиции. Наносекундные и волоконные системы хорошо амортизируются при объемах производства выше нескольких тысяч деталей в год; сверхкороткоимпульсные системы экономичны прежде всего для высокоценных аэрокосмических деталей, где качество кромки определяет всю сборку. Таблица ниже сравнивает наиболее распространенные маршруты обрезки CFRP:
| Критерий | Волоконная лазерная резка | Фрезерование CNC | Гидроабразивная резка |
|---|---|---|---|
| Качество кромки (HAZ или повреждение) | Хорошее или отличное | Отличное | Отличное |
| Износ инструмента | Отсутствует | Высокий | Износ только сопла |
| Скорость реза (панель 2 мм) | 2-8 м/мин | 0,5-2 м/мин | 0,3-1 м/мин |
| Вторичные операции | Контроль HAZ | Зачистка заусенцев | Сушка, герметизация кромок |
| Капитальные затраты | Средние или высокие | Низкие | Средние |
| Наилучшее применение | Крупносерийные контуры, тонкие обшивки | Толстые конструкции, отверстия, кромки 3D | Толстые пакеты, нечувствительные материалы |
Для типичной аэрокосмической программы практическое разделение таково: гидроабразив для толстых и сложных пакетов; фрезерование для 3D-обрезки и толстых сечений; лазер для тонких обшивок, надрезов и крупносерийных 2D-контуров. Маршруты взаимодополняемы, и современные цеха используют все три технологии, а не навязывают одну.
Часто задаваемые вопросы
Безопасна ли лазерная резка CFRP в производственной среде?
Да, при правильно спроектированной ячейке. Резка CFRP выделяет пиролизные газы и тонкую углеродную пыль, поэтому рабочее место должно включать закрытую оптику, местную вытяжную вентиляцию и фильтрацию частиц, рассчитанную на ожидаемую нагрузку дыма. Сам путь луча заключен в корпус ячейки с блокируемыми дверями. Операторы соблюдают те же требования класса лазерной безопасности, что и для любой промышленной лазерной установки: блокировка корпуса, заданная плоскость луча и защита глаз при сервисных работах с открытым лучом.
Можно ли лазером сверлить сквозные отверстия в CFRP без расслоения?
Сверление сложнее сквозной резки, потому что стенка отверстия не имеет свободной кромки для сброса давления пиролиза. При стратегии вырезания по контуру — резе по контуру отверстия тонким лучом вместо глухого сверления — в сочетании с многопроходными параметрами производители стабильно получают качество отверстий, сопоставимое с механическим сверлением, при толщине 2-6 мм. Сверхкороткоимпульсные лазеры дают самые чистые стенки, но для производственного темпа практичен наносекундный рез по контуру с продувкой инертным газом. Расслоение на входе и выходе все равно следует проверять на первых образцах.
Какую толщину CFRP экономично резать лазером?
На практике лазерная резка экономична и надежна до примерно 5-6 мм. Тонкие обшивки в диапазоне 1-3 мм режутся быстрее всего с наилучшим контролем HAZ. Выше 10 мм HAZ растет, конусность становится серьезной, а производительность падает, поскольку лучу требуется много проходов; толстые сечения берет на себя гидроабразивная или фрезерная обработка. Для средней толщины существуют гибридные подходы, но большинство цехов проводят границу производственной лазерной обрезки около 6 мм.
Заключение
Лазерная обработка CFRP — зрелый производственный инструмент, когда зона термического влияния понята и контролируется. Выбор источника задает достижимую HAZ, стратегия сканирования и продувки удерживает ее в производстве, а целевая производительность определяет, где лазерная обрезка встает рядом с гидроабразивной резкой и фрезерованием. Покупателям лазерно-обрезных углеволоконных деталей следует запрашивать данные верификации HAZ, критерии приемки кромок и подтвержденную скорость реза — а не только чистый на вид образец. Для производителей, оценивающих маршрут, решающий вопрос — оправдывают ли геометрия детали и объем капитальные вложения, поскольку технология вознаграждает программы, использующие ее непрерывно.
YongXian поставляет углеволоконные ткани, однонаправленный препрег и армирующие материалы для лазерно-резаных и механически обрезанных компонентов в аэрокосмических, автомобильных и судостроительных программах. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить материальные системы и поддержку финишной обработки кромок для вашего применения.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.