
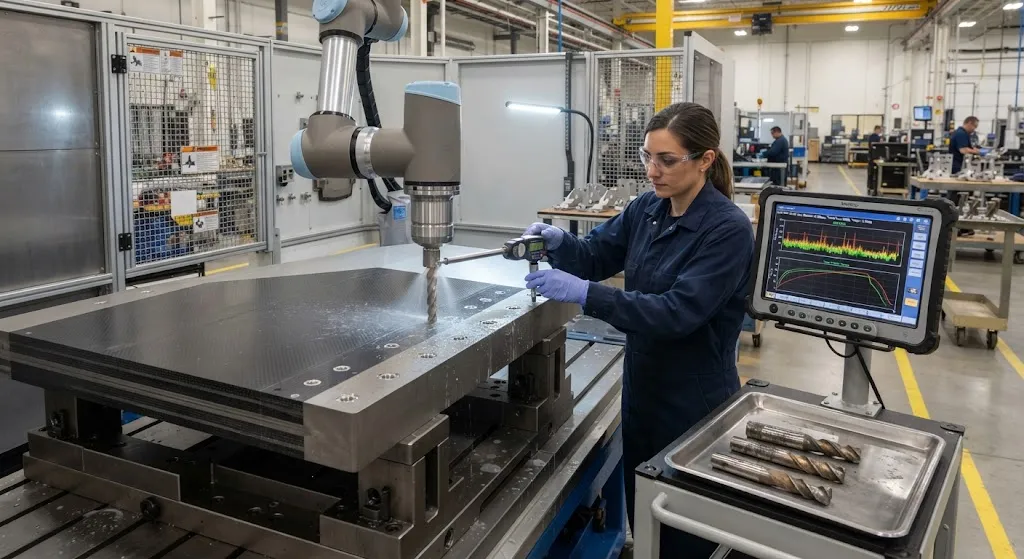
Сборка современного крыла или фюзеляжа самолета означает сверление сотен тысяч отверстий через уложенные слои CFRP и титана, обычно Ti-6Al-4V против углеволоконного ламината. Операция звучит просто, но ставит станочника перед противоречием: титан вязок и генерирует интенсивное тепло, которо
Введение
Сборка современного крыла или фюзеляжа самолета означает сверление сотен тысяч отверстий через уложенные слои CFRP и титана, обычно Ti-6Al-4V против углеволоконного ламината. Операция звучит просто, но ставит станочника перед противоречием: титан вязок и генерирует интенсивное тепло, которое быстро изнашивает режущую кромку, тогда как CFRP хрупок и расслаивается на выходе из отверстия, когда сверло пробивает материал. Улучшение одного результата обычно ухудшает другой.
Решение — сверло для пакета за один проход: инструмент и набор параметров, спроектированные так, чтобы один проход давал готовое под крепеж отверстие с приемлемым качеством поверхности, точностью диаметра и качеством выхода в обоих материалах. В этой статье рассматриваются механизмы износа, физика расслоения и переменные процесса, определяющие, выдерживает ли пакетное сверло свой заявленный ресурс и проходят ли отверстия контроль.
Почему пакеты трудны: два материала, противоположные режимы отказа
CFRP и титан находятся на противоположных концах спектра обрабатываемости. Титан — теплоотвод с плохой проводимостью, поэтому энергия резания остается у кромки инструмента; его стружка сваривается с карбидом, способствуя выкрашиванию кромки и быстрому износу по задней поверхности. CFRP абразивен — твердые углеродные волокна притупляют режущую кромку — но матрица мягкая, поэтому чрезмерное усилие подачи выталкивает неперерезанные волокна наружу на выходе, создавая расслоение и вырывание волокон. То же сверло, которое выдерживает титан, может разорвать выход CFRP, а скорости, защищающие CFRP, могут прижечь титан.
В таблице ниже обобщены конкурирующие ограничения, которые должен уравновесить технолог:
| Материал | Доминирующий износ | Поведение тепла | Ключевой дефект | Предпочтительное резание |
|---|---|---|---|---|
| Слой CFRP | Абразивное округление кромки | Низкая проводимость, размягчение эпоксида | Расслоение на выходе, вырывание волокон | Высокая скорость, низкая подача |
| Слой Ti-6Al-4V | Адгезия, выкрашивание, износ по задней поверхности | Интенсивное тепло у режущей кромки | Нарост, прижог стенки отверстия | Низкая скорость, высокая подача |
| Пакет (CFRP над Ti) | Комбинированный, быстрейший на интерфейсе | Тепло накапливается между отверстиями | Фреттинг на границе, заусенец на выходе | Компромиссный средний диапазон |
Практическое решение — ступенчатая или специальная геометрия сверла с умеренной скоростью и контролируемой подачей, работающая по стратегии циклов сверления или орбитального сверления, которые управляют обоими режимами в пределах одного прохода.
Геометрия инструмента для пакетов за один проход
Конструкция инструмента — решающий фактор в сверлении пакетов. Стандартное спиральное сверло редко подходит, поскольку его геометрия резания не может обслуживать оба материала. Специализированные пакетные сверла имеют несколько общих черт:
- Большой угол при вершине для CFRP: больший угол при вершине (140 градусов и более) снижает усилие подачи, надежно поддерживая неперерезанные волокна на выходе и сводя к минимуму расслоение при пробитии углеродного слоя.
- Сопротивление округлению кромки: микрообработка кромки и износостойкие покрытия, обычно алмазные или PVD, сохраняют геометрию резания от абразии углеродными волокнами и тепла титана.
- Переменная спираль и канавки: геометрия канавок спроектирована для удаления смешанной стружки CFRP-титан и предотвращения приваривания стружки, ускоряющего износ по задней поверхности на титановой части.
- Покрытие для тепла: покрытие должно выдерживать температуры, генерируемые титаном, не размазываясь по стенке отверстия, что ухудшило бы качество стенки CFRP.
Направление подачи также важно. Сверление со стороны CFRP в титан, где титан служит подкладочным слоем, естественным образом контролирует расслоение CFRP на выходе; сверление со стороны титана первым переносит проблему выхода на CFRP и требует жертвенной подкладной пластины для защиты отверстия.
Расслоение на выходе: дефект, который управляет процессом
Расслоение на выходе происходит, когда сверло продвигается в последние слои CFRP и неперерезанные волокна под острием инструмента больше не могут сопротивляться усилию подачи. Волокна выталкиваются наружу и вниз, локально отслаивая ламинат и оставляя рваное вырывание волокон вокруг кромки отверстия. Для конструкции самолета расслоение у крепежного отверстия — дефект, приводящий к браку, поскольку оно создает концентрацию напряжений, которая может распространяться при усталостном нагружении.
Два управляющих фактора доминируют в предотвращении. Первый — усилие подачи, функция скорости подачи и геометрии вершины: более низкая подача в момент пробития удерживает усилие ниже критического значения, при котором оставшиеся слои выпучиваются. Второй — поддержка: подкладная пластина на стороне выхода или пакет, где титановый слой служит опорой при сверлении CFRP, поглощая энергию пробоя. Сверление небольшого пилотного отверстия или использование ступенчатого сверла, постепенно открывающего отверстие, также уменьшает площадь неподдержанного волокна в любой момент.
Износ инструмента и срок службы при сверлении пакетов
Срок службы инструмента при сверлении пакетов определяется титановым слоем. Сочетание абразии от углеродных волокон и термически-адгезионного износа от титана вызывает быстрое ухудшение кромки, обычно проявляющееся как износ по задней поверхности, выкрашивание и потеря радиуса угла. По мере ухудшения кромки усилие подачи растет, что, в свою очередь, повышает вероятность расслоения CFRP и дает растущую высоту заусенца на титане. Связь самоподдерживающаяся: изношенный инструмент повреждает то самое отверстие, которое должен производить.
Поэтому контроль процесса отслеживает косвенные сигналы износа — крутящий момент шпинделя, усилие подачи, температуру отверстия — и устанавливает предел срока службы задолго до появления видимых дефектов. Типичные пакетные сверла за один проход в производстве дают от 200 до 600 отверстий на одну режущую кромку в зависимости от диаметра, толщины пакета и сочетания материалов, причем решение о замене определяется измеренным качеством отверстий, а не единым универсальным числом.
Режимы резания и стратегия процесса
Центральная задача технолога — выбрать частоту вращения шпинделя и подачу, проходящие между двумя материалами. В таблице ниже даны репрезентативные начальные диапазоны для типичного пакета, с пониманием того, что оптимум зависит от конкретного пакета:
| Параметр | Только CFRP | Только титан | Пакет CFRP-титан |
|---|---|---|---|
| Частота шпинделя (об/мин) | 6 000-12 000 | 800-2 500 | 2 000-4 000 |
| Подача (мм/об) | 0,05-0,15 | 0,08-0,20 | 0,05-0,12 |
| Стратегия охлаждения | Сухое или минимальный туман | Заливка или высокое давление | Минимальная смазка или воздух |
| Типичный допуск отверстия (класс IT) | IT9-IT10 | IT7-IT8 | IT8-IT9 |
Сверление с отводом распространено для ломки стружки и ограничения накопления тепла в титановом слое. Орбитальное сверление — когда инструмент одновременно вращается и движется по орбите вокруг оси отверстия — все чаще используется для отверстий наибольшего диаметра, поскольку оно снижает усилие подачи, непрерывно удаляет стружку и дает отличное качество выхода ценой более медленного цикла.
Контроль качества на отверстии
Проверка качества отверстия за один проход в производственной среде сочетает прямые и косвенные методы. Диаметр и качество поверхности измеряются выборочно с помощью пневматических калибров или щупов станка; расслоение на выходе оценивается стандартизированным кольцевым тестом или визуальным осмотром по калиброванной шкале; высота заусенца на титане измеряется профилометром на критичных отверстиях. В автоматизированных ячейках сверления сигналы усилия и крутящего момента регистрируются для каждого отверстия, поэтому любое отклонение от установленного отпечатка процесса помечает отверстие для проверки до того, как оно попадет в сборку.
Для наиболее критичных крепежных отверстий процесс один раз валидируется на испытательной панели с помощью сквозной визуализации — компьютерной томографии или срезов — и проверенные параметры затем работают в контролируемом диапазоне, с периодической повторной валидацией после смены инструмента или при поступлении новой партии материала.
Часто задаваемые вопросы
Почему расслоение происходит на выходе, а не на входе?
На входе сверло поддерживается окружающим ламинатом со всех сторон, поэтому неперерезанные волокна перед инструментом надежно удерживаются и режутся чисто. На выходе инструмент приближается к последним слоям, под которыми есть только подкладочная опора. Оставшийся тонкий слой волокон не может сопротивляться усилию подачи и изгибается или рвется вниз, отслаивая ламинат и создавая рваный, расщепленный выход — характерный признак расслоения. Чем тоньше оставшийся пакет слоев и чем выше подача, тем вероятнее, что силы пробоя превысят сопротивление волокон — поэтому контролируемая подача в момент пробития и опора на стороне выхода являются двумя основными мерами защиты.
Сколько отверстий может просверлить пакетное сверло до замены?
Число сильно варьируется с толщиной пакета, диаметром, покрытием и параметрами, но производственные пакетные сверла обычно дают 200-600 отверстий на одну режущую кромку. Реальный определяющий фактор — не счет, а измеренное качество отверстий: операторы отслеживают тенденции крутящего момента и усилия подачи и периодически проверяют отверстия на высоту заусенца, расслоение и чистоту стенки. Замена запускается, когда сигналы процесса пересекают проверенный порог, поскольку стоимость бракованного отверстия в конструкции самолета намного превышает стоимость ранней замены инструмента. Карбидные сверла с высокой подачей и специальными покрытиями дольше сохраняют геометрию, поэтому они доминируют в специализированных ячейках сверления пакетов.
Лучше сверлить со стороны титана, чем со стороны CFRP?
Ответ зависит от того, какой дефект выхода легче контролировать. Сверление со стороны CFRP в титан использует титановую пластину как естественную опору на стороне выхода, поэтому выход CFRP чистый, а расслоение сведено к минимуму; оставшийся заусенец на выходе титана контролируется циклами с отводом и, при необходимости, подкладными пластинами. Сверление со стороны титана первым переносит пробой на выход CFRP, где расслоение гораздо разрушительнее, и обычно требует жертвенной подкладной пластины для защиты углеволоконного ламината. Поэтому большинство производственных пакетов сверлятся со стороны CFRP там, где это возможно, и последовательности сборки проектируются с учетом этого ограничения.
Заключение
Сверление пакетов CFRP-титан за один проход является решенной проблемой только тогда, когда геометрия инструмента, параметры и контроль процесса спроектированы как единая система. Инструмент должен выдерживать тепло титана и абразию углерода, подача должна закреплять выход CFRP ниже порога расслоения, а мониторинг должен улавливать износ до того, как он создаст бракованное отверстие. Когда эти факторы согласованы, один проход дает готовые под крепеж отверстия в производственном темпе — а альтернатива, раздельное сверление каждого слоя, удваивает операции, удваивает накопление допусков и стоит гораздо дороже по времени сборки.
Для инженеров, настраивающих ячейки сверления пакетов, практическая последовательность такова: сертифицировать геометрию инструмента на испытательных панелях, зафиксировать диапазон параметров из рабочего окна двух материалов и проверить отпечаток процесса по сквозному контролю отверстий. Изучите наши углеволоконные ламинаты и материалы, совместимые с обработкой, или свяжитесь с нашей инженерной командой, чтобы обсудить разработку процесса сверления и квалификацию материалов для вашей программы.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.