
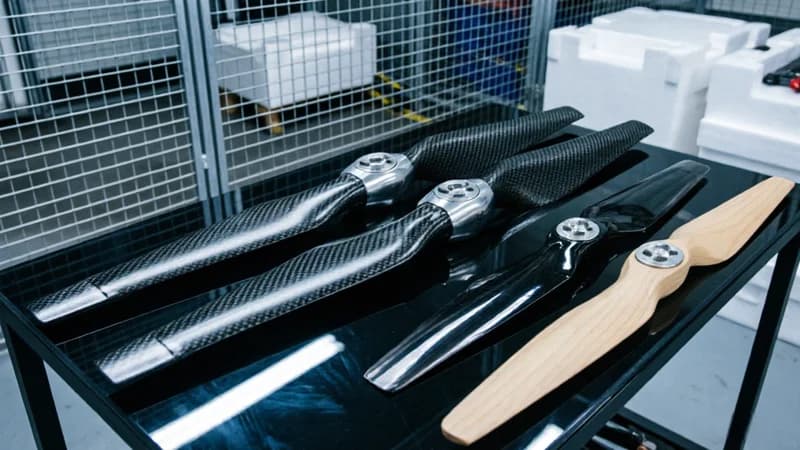
碳纤维无人机螺旋桨 — 高性能预浸料模压成型
预浸料模压成型的碳纤维螺旋桨,适用于工业和竞速无人机。优化的翼型设计和平衡的桨叶几何形状实现最大推力效率。比尼龙/塑料桨刚性好3-5倍,减少桨叶颤动,提升飞行稳定性。提供常用尺寸或定制直径/螺距。
核心特点
应用领域
常见问题
碳纤维产品的起订量是多少?
碳纤维材料有哪些颜色和表面处理选项?
产品交期一般需要多久?
相关文章
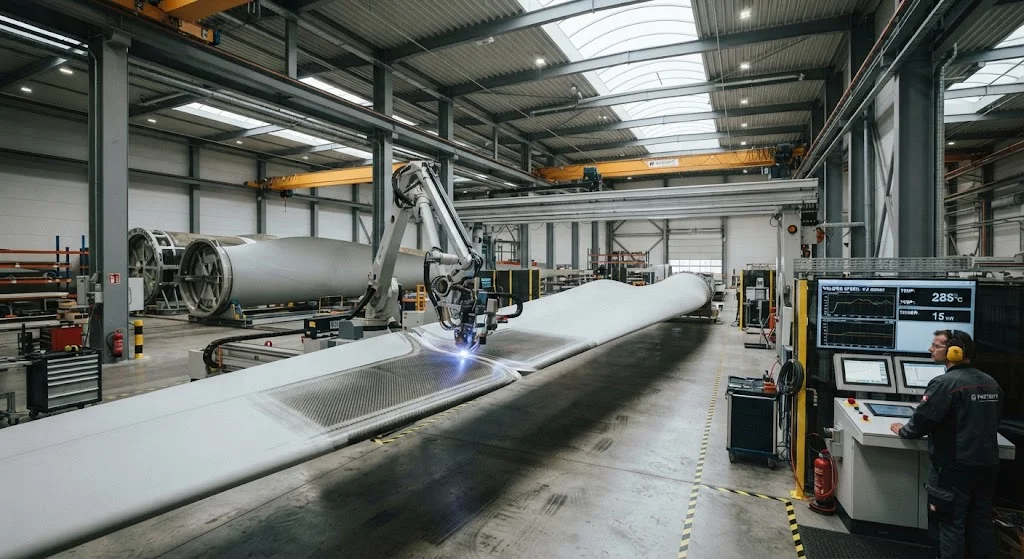
热塑性叶片焊接:大型风力涡轮机的自动化组装
风力涡轮机叶片组装历来依赖结构粘接剂将叶片外壳粘接到梁帽和剪切腹板——这一过程每片叶片需要8-24小时固化时间,要求精确的表面处理,并创建无法拆卸进行修复或回收的永久性接头。随着叶片长度超过100米且生产率提高以满足全球风能目标,粘接剂固化正成为叶片制造吞吐量的瓶颈和叶片生命周期管理的限制。 热塑性叶片焊接提供了一种根本不同的方法:使用热量和压力而非化学粘接剂连接叶片组件,产生可重新加热和重塑用于修复、拆卸或回收的接头。从热固性(环氧或聚酯)到热塑性(聚丙烯、聚酰胺或聚醚砜)叶片材料的转变,使基于焊接的组装成为可能,循环时间为10-30分钟,而粘接剂固化需要8-24小时。本文考察正在开发
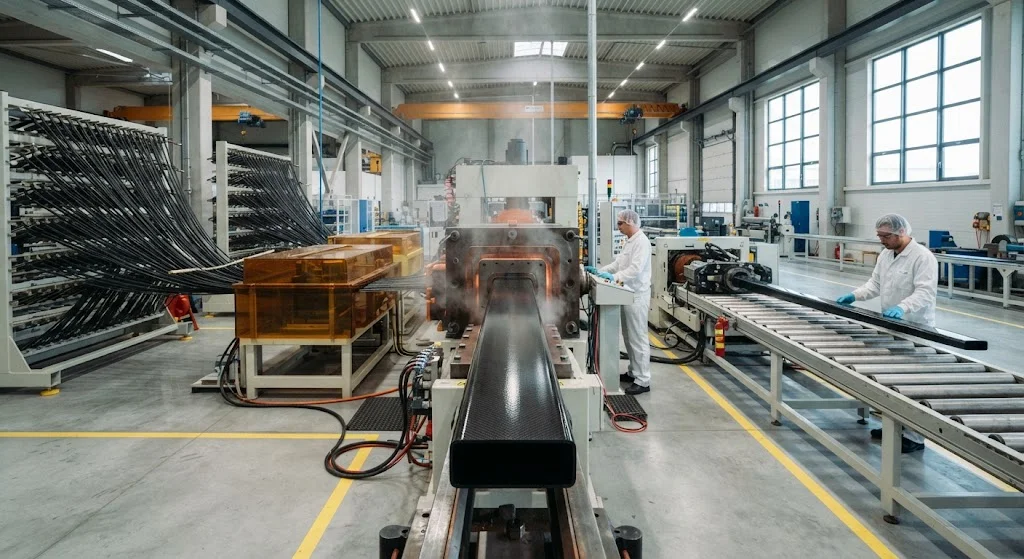
拉挤成型连续梁帽:风电叶片的大批量制造
风电行业对更大、更高效涡轮机的需求空前增长,目前海上装机容量已达到15兆瓦以上。随着叶片长度超过100米,沿叶片长度方向延伸的梁帽——主要承载结构——已成为制造瓶颈。传统手工铺层和真空灌注工艺难以满足现代叶片生产的产量、质量和成本要求。拉挤成型技术通过实现碳纤维梁帽的连续自动化生产,提供了一种变革性解决方案,具有稳定的力学性能和显著缩短的生产周期。 本文考察拉挤成型技术如何革新梁帽制造,比较工艺参数、力学性能和经济性与传统方法的差异。对于评估材料和工艺决策的叶片制造商和风电场开发商,本文提供的数据为评估拉挤成型在其生产策略中的适用性提供了基础。 拉挤成型工艺基础 拉挤成型是一种连续复合材
CBAM Pre-Declaration Compliance Guide for CFRP Wind Blade Exporters
Introduction 欧盟碳边境调节机制(CBAM)的扩展对碳纤维增强聚合物(CFRP)风电叶片制造商产生了深远影响。自2026年8月12日起,出口商必须提前申报详细的碳足迹数据,这一监管变化从根本上改变了风电组件制造商计算和报告嵌入式排放的方式。 对于CFRP风电叶片制造商而言,CBAM合规不仅是一项行政负担——它要求建立强大的碳核算系统,追踪从原材料提取到最终制造全过程的排放。碳纤维生产本身的能源密集性使情况更加复杂,生产过程每千克成品纤维消耗50-100千瓦时电力。本文解释了预申报要求、计算方法和实用合规策略,帮助出口商维持对欧盟风电市场的准入。 CBAM预申报要求概述 CBAM预申
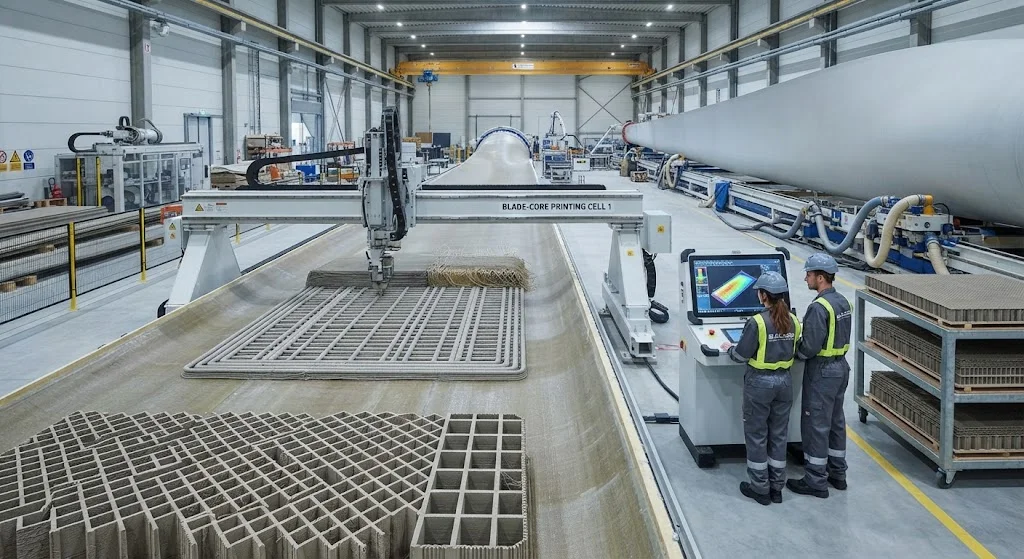
3D 打印叶片芯材:面向百米级叶片净成形夹芯芯材
从结构上讲,现代风机叶片是一种夹芯构造,包裹着两根承载的主梁帽:薄而刚硬的外蒙皮之间夹着低密度芯材,芯材使蒙皮抗屈曲失稳并传递剪切。蒙皮是碳纤维或玻璃纤维层压板;芯材几乎总是巴沙木或聚合物泡沫,从块料机加工后粘接到位。在超过 100 米的叶片里,芯材也是一个不容忽视的数量问题——大面积的面板、一条产线数百吨的芯材用量,以及一道从每块原料中切除相当份额废料的机加工工序。 换句话说,芯材是再发明的理想目标。由美国国家可再生能源实验室与能源部先进材料办公室牵头的技术路线图,已将 3D 打印芯材列为优先路径,声明的目标为重量与成本至少降低 10%、叶片生产节拍缩短 15%。本文考察增材芯材究竟是
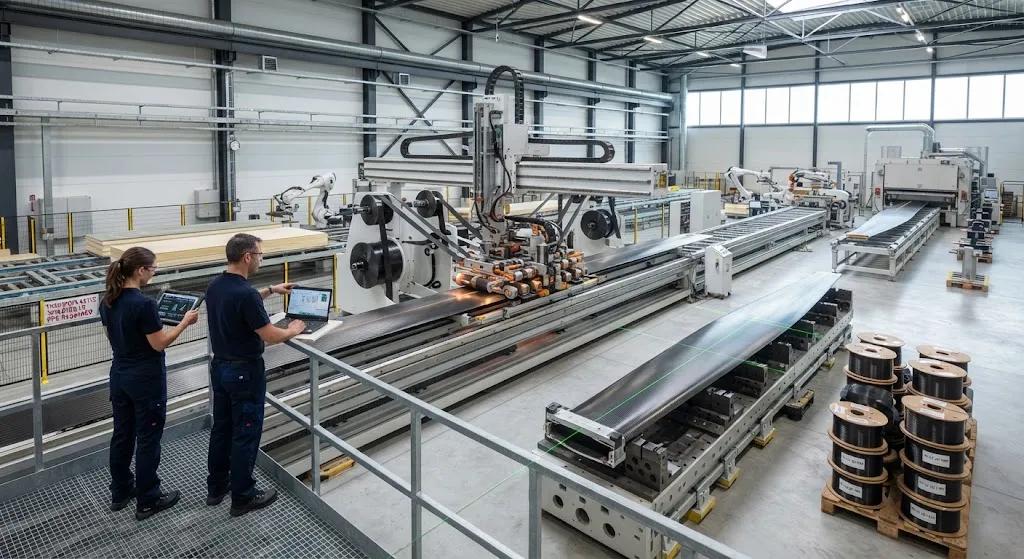
Thermo-Blade-Spine:高工资国家的高节拍热塑叶片自动化生产
叶片制造是风机生产中最后一批主要依赖手工的环节之一。一支 100 米热固性叶片需要数百小时的手工铺层、在超大模具中长达数小时的固化周期,以及随全球叶片需求同步扩张的劳动力队伍。对高工资国家的工厂而言,人工成本是决定性的成本劣势:同一支叶片在低工资地区是一笔成本,在中欧或美国就变成数倍,这一差距在过去十年把大部分叶片产能推向了低成本地区。 Thermo-Blade-Spine 项目——三个弗劳恩霍夫研究所联合开展、运行至 2027 年 3 月——在架构层面攻克这一经济性问题。叶片不再围绕离散主梁帽构建热固性层压壳体,而是围绕一根连续热塑主脊——一条焊接成形的承重骨干——组织,夹芯面板围绕它
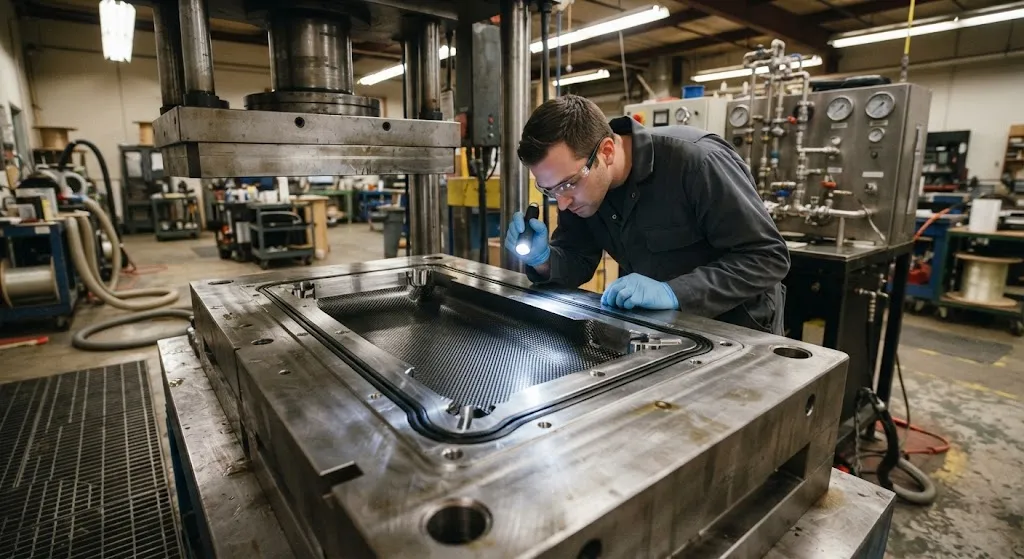
RTM 模具与密封设计:注胶口、排气口布置与模压公差
树脂传递模塑已成为中大批量碳纤维零件——汽车结构件、航空次结构、自行车车架与工业零件——的标准工艺,因为它兼具近净成形几何、两侧工程表面(甚至 A 级表面),以及以分钟而非小时计的节拍。工艺原理简单:把低粘度树脂注入已含干纤维预成型的闭合模腔,固化后脱模,只需极少修边。吸引力显而易见。难点在于模具本身就是产品:任何泄漏、错位的注胶口或位置不当的排气口,都会把可重复的工艺变成一场赌博。 本文聚焦决定 RTM 模具性能的三项工程决策:密封系统如何设计才能不泄漏、不溢胶;注胶口与排气口如何布置才能完整充模;以及如何实现模压公差,使零件厚度与纤维体积分数符合要求。这些决策区分了能稳定运行数千循环