风电行业对更大、更高效涡轮机的需求空前增长,目前海上装机容量已达到15兆瓦以上。随着叶片长度超过100米,沿叶片长度方向延伸的梁帽——主要承载结构——已成为制造瓶颈。传统手工铺层和真空灌注工艺难以满足现代叶片生产的产量、质量和成本要求。拉挤成型技术通过实现碳纤维梁帽的连续自动化生产,提供了一种变革性解决方案,具有稳定的力学性能和显著缩短的生产周期。 本文考察拉挤成型技术如何革新梁帽制造,比较工艺参数、力学性能和经济性与传统方法的差异。对于评估材料和工艺决策的叶片制造商和风电场开发商,本文提供的数据为评估拉挤成型在其生产策略中的适用性提供了基础。 拉挤成型工艺基础 拉挤成型是一种连续复合材
引言
风电行业对更大、更高效涡轮机的需求空前增长,目前海上装机容量已达到15兆瓦以上。随着叶片长度超过100米,沿叶片长度方向延伸的梁帽——主要承载结构——已成为制造瓶颈。传统手工铺层和真空灌注工艺难以满足现代叶片生产的产量、质量和成本要求。拉挤成型技术通过实现碳纤维梁帽的连续自动化生产,提供了一种变革性解决方案,具有稳定的力学性能和显著缩短的生产周期。
本文考察拉挤成型技术如何革新梁帽制造,比较工艺参数、力学性能和经济性与传统方法的差异。对于评估材料和工艺决策的叶片制造商和风电场开发商,本文提供的数据为评估拉挤成型在其生产策略中的适用性提供了基础。
拉挤成型工艺基础
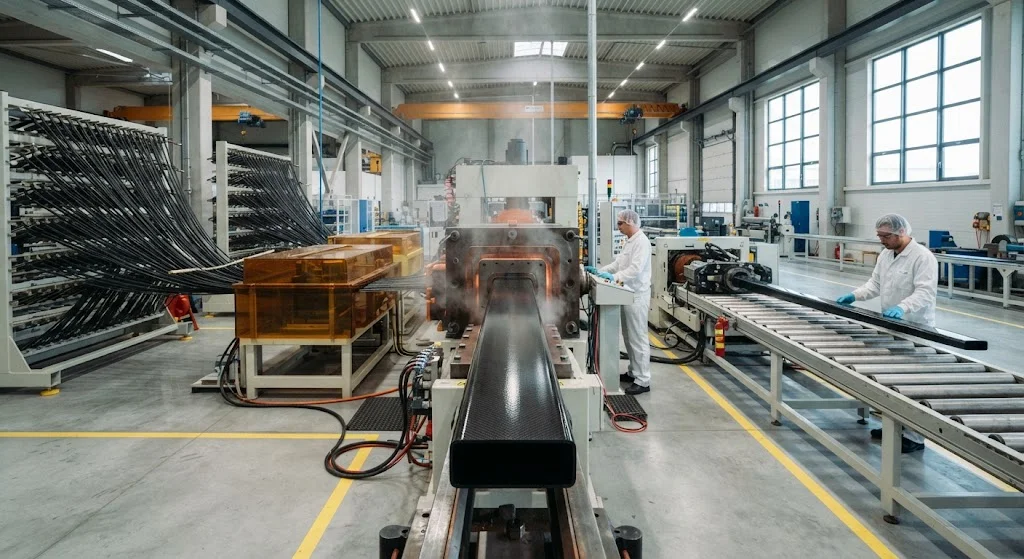
拉挤成型是一种连续复合材料制造工艺,其中增强纤维被拉过树脂浴,通过加热模具成型并在单次通过中固化。对于梁帽,该工艺使用单向碳纤维丝束或带材,保持直线纤维排列——这是梁帽在涡轮机运行期间承受的主要轴向载荷的最优取向。
- 纤维准备:碳纤维丝束(通常为24K或48K)以受控张力排列成扁平带材。某些系统使用预浸渍丝束预浸料来减少树脂浴变异性。
- 树脂浸渍:纤维带通过温度和粘度受控的环氧树脂浴。现代系统使用真空辅助浸渍,确保完全润湿且空隙率最小(通常<1%)。
- 模具成型和固化:浸渍后的带材进入120-180°C的加热钢模具。模具几何形状定义梁帽横截面(通常为矩形或梯形),而温度分布控制凝胶和固化。通过模具的周期时间为5-15分钟,取决于横截面厚度。
- 连续牵引和切割:液压牵引机以0.5-2.0米/分钟的速度牵引固化后的型材。飞锯将连续型材切割至指定长度(现代海上叶片通常为30-60米)。
整个过程作为连续生产线运行,根据横截面尺寸和树脂系统,以每小时10-30米的速度生产梁帽段。
力学性能对比
拉挤成型碳纤维梁帽的力学优势源于连续纤维结构和受控固化环境。下表比较了拉挤梁帽与真空灌注替代品的典型性能:
| 性能 | 拉挤碳纤维 | 真空灌注碳纤维 | 手工铺层玻璃纤维 | 优势 |
|---|---|---|---|---|
| 拉伸强度(0°,MPa) | 1,800-2,200 | 1,400-1,700 | 800-1,000 | 比灌注高25-30% |
| 拉伸模量(GPa) | 135-145 | 120-135 | 40-45 | 比灌注高10-15% |
| 纤维体积分数(%) | 60-65 | 50-55 | 35-40 | 一致且更高密度 |
| 空隙率(%) | 0.5-1.5 | 1.5-3.0 | 2.0-5.0 | 更低空隙=更好疲劳性能 |
| 疲劳寿命(10⁷次循环,R=0.1) | 65-70%极限强度保持率 | 55-65%极限强度保持率 | 40-50%极限强度保持率 | 优异的疲劳性能 |
| 尺寸公差(mm) | ±0.5 | ±2.0-3.0 | ±5.0 | 更严格的控制 |
| 生产速率(米/小时) | 10-30 | 2-4(每模具) | 1-2(每模具) | 快5-10倍 |
拉挤成型可实现更高的纤维体积分数(60-65% vs 50-55%),直接转化为优越的力学性能。受控的模具环境消除了真空灌注固有的变异性,在真空灌注中,树脂流动模式、温度梯度和袋密封质量引入的工艺变异会影响最终零件性能。
生产经济性和可扩展性
拉挤梁帽的经济性随着产量增加而增强。虽然拉挤生产线的初始资本投资(200-500万美元)超过灌注模具投资(50-150万美元),但在规模化生产中每米成本优势变得具有决定性:
- 材料成本节约:连续纤维利用率将浪费减少至3-5%,而切割铺放灌注工艺的浪费为10-20%。按航空级碳纤维15-25美元/公斤计算,这相当于每米梁帽节省50-150美元。
- 人工减少:自动化拉挤每班次需要2-3名操作员,而手工铺层灌注需要8-12名。每条生产线年节约人工成本40-80万美元。
- 周期时间优势:拉挤连续生产成品梁帽;灌注需要每批次8-24小时固化时间。单条拉挤生产线可供应3-5个灌注成型工位。
- 质量一致性:自动化过程控制将废品率从5-10%(灌注)降低至1-2%(拉挤),直接提高成品率和减少废料成本。
对于年产500台以上叶片的制造商,与灌注相比,拉挤成型在梁帽生产中通常实现25-40%的总成本降低,优势随叶片尺寸和生产率增长而扩大。
与叶片制造的集成
拉挤梁帽通过以下几种方式集成到现有叶片制造工作流程中:
- 直接粘接:拉挤型材在灌注过程中被粘接进叶片壳体,成为整体结构元件。这是80米以下叶片最常用的方法。
- 共固化:对于更大叶片,梁帽被放置在模具中并与叶片结构其余部分一起灌注,在梁帽和蒙皮之间形成无缝粘接。这消除了二次粘接操作,但需要仔细的热管理。
- 机械紧固:某些设计在梁帽和叶片壳体之间使用螺栓连接,实现模块化装配和更便捷的检查。这种方法因其在需要现场维修能力的海上叶片中的应用而日益受到关注。
主要的集成挑战是在叶片装配过程中保持对准。拉挤梁帽的尺寸一致性(±0.5毫米公差)实际上简化了这一过程,与手工成型的灌注替代品相比,将装配时间缩短15-25%。
常见问题解答
拉挤成型如何影响20年以上风电叶片应用中的梁帽疲劳性能?
与灌注替代品相比,拉挤碳纤维梁帽展现出优越的疲劳性能,这主要归因于更高的纤维体积分数(60-65% vs 50-55%)和更低的空隙率(0.5-1.5% vs 1.5-3.0%)。在风电叶片典型载荷的1000万次循环(R=0.1)下,拉挤碳纤维保持65-70%的极限拉伸强度,而灌注碳纤维为55-65%。这10-15%的疲劳优势转化为延长的叶片使用寿命或减少的梁帽横截面要求,两者都改善了风电叶片运行的整体经济性。
对于超大型海上叶片梁帽,拉挤成型有哪些局限性?
对于超过100米的叶片,出现三个主要限制。首先,矩形梁帽的实际最大宽度受模具设计和树脂流动限制,通常上限为300-400毫米。其次,拉挤成型生产恒定横截面型材;某些叶片设计所需的锥形梁帽需要二次加工或多阶段拉挤系统。第三,将60多米长的拉挤段运输到沿海组装港口附近的叶片工厂会增加显著成本。这些限制正通过分段拉挤方法和将拉挤生产线定位于叶片组装设施附近的工厂选址策略来解决。
拉挤梁帽生产有哪些特定的质量控制措施?
拉挤梁帽质量控制关注四个关键参数:(1)模具温度分布——通过沿模具长度的多个热电偶监控,确保完全固化而不产生热降解;(2)牵引速度——直接控制固化时间,必须与树脂凝胶特性同步;(3)纤维张力——在丝束间平衡以防止错位或富树脂区;(4)尺寸验证——连续激光测量宽度、高度和直线度。过程监控通常包括固化型材的超声波检测和定期破坏性测试,以测定纤维体积分数和空隙率。航空级拉挤设施实施统计过程控制,具有实时反馈回路,可自动调整牵引速度或温度以保持规格限值。
结论
拉挤成型技术解决了现代风电叶片梁帽制造的根本挑战——与传统灌注工艺相比,提供更高的力学性能、更严格的质量控制和显著改善的生产经济性。拉伸强度提高25-30%、人工含量减少60-80%以及规模化生产中25-40%的总成本节约,使拉挤成型成为大批量叶片生产的明确选择。随着风电叶片尺寸持续增长和生产率加速以满足可再生能源目标,拉挤碳纤维梁帽将成为下一代叶片的标准结构解决方案。
对于评估梁帽材料和工艺选项的叶片制造商和风电开发商,了解拉挤成型的能力和局限性对于做出明智的生产决策至关重要。探索我们的碳纤维拉挤材料和技术支持服务,包括针对风电应用优化的定制树脂系统和纤维结构,或联系我们的工程团队,讨论您的叶片项目的梁帽设计和制造解决方案。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价