
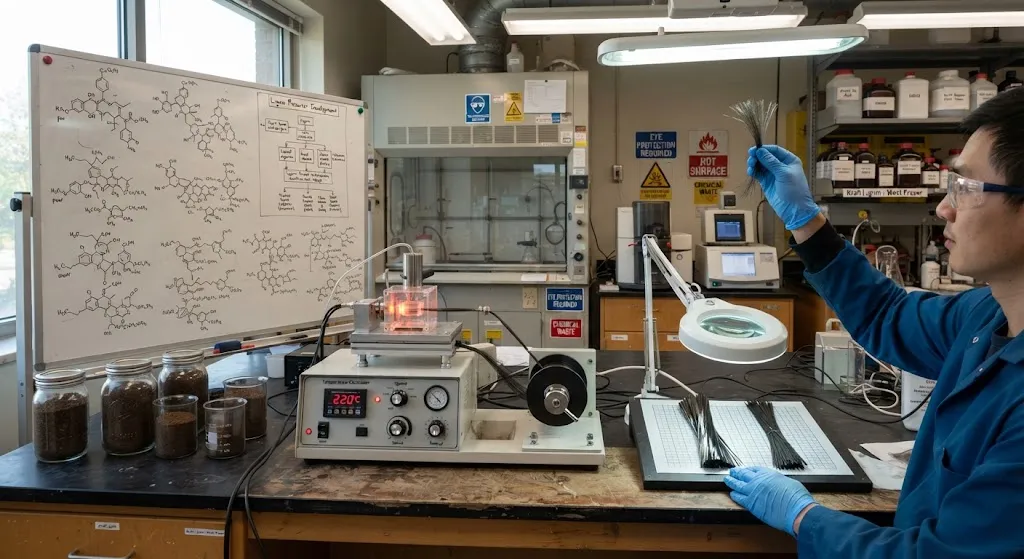
碳纤维行业面临一个根本性悖论:该材料提供无与伦比的比强度和比刚度,但其在汽车、建筑和工业应用中的采用仍受制于通常在每公斤15-25美元的标准模量纤维生产成本。约60%的成本源自原丝材料——主要是聚丙烯腈(PAN)——需要耗能的聚合、纺丝和稳定化工艺。源自可再生原料(如木质素和聚乙烯)的生物基碳纤维原丝,通过利用丰富、低成本的原材料和简化的工艺路线,提供了颠覆这一成本结构的途径。 这一动力超越了成本降低。PAN原丝生产依赖丙烯腈,这是一种受价格波动和环境审查影响的石化单体。相比之下,木质素是地球上第二丰富的天然聚合物——造纸和生物乙醇工业每年约产生5,000万吨——但目前只有不到2%被用于高价值
引言
碳纤维行业面临一个根本性悖论:该材料提供无与伦比的比强度和比刚度,但其在汽车、建筑和工业应用中的采用仍受制于通常在每公斤15-25美元的标准模量纤维生产成本。约60%的成本源自原丝材料——主要是聚丙烯腈(PAN)——需要耗能的聚合、纺丝和稳定化工艺。源自可再生原料(如木质素和聚乙烯)的生物基碳纤维原丝,通过利用丰富、低成本的原材料和简化的工艺路线,提供了颠覆这一成本结构的途径。
这一动力超越了成本降低。PAN原丝生产依赖丙烯腈,这是一种受价格波动和环境审查影响的石化单体。相比之下,木质素是地球上第二丰富的天然聚合物——造纸和生物乙醇工业每年约产生5,000万吨——但目前只有不到2%被用于高价值应用。本文评估生物基原丝技术的现状,比较其与PAN基碳纤维的力学性能,并评估每条途径在高产量碳纤维生产中的商业可行性。
木质素基原丝技术
木质素是一种源自植物细胞壁的复杂芳香族聚合物,由通过醚键和碳碳键连接的苯丙烷单元组成。其高芳香碳含量(按重量计约60-65%)使其天然适合用作碳纤维原丝,因为芳香结构是碳化过程中形成的石墨碳微观结构的优秀构建模块。关键挑战在于将木质素从一种异质、脆性材料转化为具有一致性能的可纺纤维。
| 木质素来源 | 芳香含量 | 纺丝方法 | 碳纤维强度 | 典型产率 |
|---|---|---|---|---|
| 硫酸盐木质素(造纸工业) | 60-65% | 熔融纺丝(200-250°C) | 400-800 MPa | 40-50% |
| 木质素磺酸盐(亚硫酸盐法) | 55-60% | 湿法纺丝(水溶液) | 300-600 MPa | 35-45% |
| 有机溶剂木质素(生物精炼厂) | 65-70% | 熔融纺丝(180-230°C) | 500-1000 MPa | 45-55% |
| 木质素/聚乙烯共混物 | 40-50% | 熔融纺丝(190-240°C) | 600-1200 MPa | 45-55% |
木质素基原丝已形成三种主要加工方法。热软化木质素的直接熔融纺丝生产直径10-15微米的纤维,但需要精确控制温度和剪切速率以防止热降解。通过水溶液凝固浴的湿法纺丝可加工水溶性木质素磺酸盐,生产横截面更均匀的纤维,但由于残余硫污染,力学性能较低。最有前景的方法是将木质素(按重量计40-60%)与热塑性聚合物(如聚氧化乙烯或聚乙烯醇)共混,这提高了可纺性同时保持最终纤维的高碳含量。
聚乙烯基碳纤维原丝
聚乙烯(PE)代表了替代的生物衍生原丝途径,特别是当来源于生物乙醇或回收聚乙烯废料流时。聚乙烯的吸引力在于其极低的成本——商品级约每公斤1-2美元——以及其简单的分子结构,在优化条件下加工时可实现高碳化产率(60-70%)。挑战在于聚乙烯缺乏PAN的环化化学,需要专门的稳定化方法以防止在氧化和碳化阶段熔化。
- 热稳定化:PE纤维在空气中100-120摄氏度进行受控氧化,形成交联网络,防止后续1,000-1,500摄氏度碳化过程中的熔化。稳定化时间通常为2-4小时,比PAN稳定化(200-300摄氏度1-2小时)短,但需要精确的氧气浓度控制。
- 催化碳化:过渡金属催化剂(铁、钴、镍化合物)1-5%的负载量将碳化温度降低200-400摄氏度并促进石墨化有序排列,将电导率从10-100 S/cm(未催化)提高到1,000-10,000 S/cm(催化)。然而,催化剂残留物限制了力学性能的发展。
- 取向辅助碳化:在碳化前将PE纤维拉伸5-10倍拉伸比,创建分子取向以模板化石墨结构发展,生产拉伸模量200-400 GPa、强度1,000-2,500 MPa的碳纤维——接近低至中模量PAN基碳纤维性能。
与PAN基碳纤维的性能比较
生物基原丝的关键问题在于它们能否达到结构应用所需的力学性能。以下比较说明了当前的性能差距和改进轨迹:
| 性能 | PAN基(标准模量) | 木质素基(最佳结果) | PE基(最佳结果) | 汽车应用目标 |
|---|---|---|---|---|
| 拉伸强度 | 3,500-5,000 MPa | 800-1,500 MPa | 1,000-2,500 MPa | 1,500-2,500 MPa |
| 拉伸模量 | 230-240 GPa | 80-150 GPa | 150-350 GPa | 100-200 GPa |
| 断裂伸长率 | 1.5-2.0% | 0.8-1.5% | 0.5-1.2% | 1.0-1.5% |
| 碳化产率 | 50-55% | 40-55% | 60-70% | >50% |
| 原丝成本 | $10-15/kg | $2-5/kg | $1-3/kg | <$5/kg |
虽然生物基原丝目前无法匹配航空航天应用所需的超过3,000 MPa拉伸强度的PAN基碳纤维性能,但它们在汽车、建筑和工业应用中越来越具有竞争力,这些应用需要中等强度(1,500-2,500 MPa)结合显著的减重效果。成本优势——潜在的50-70%更低的原丝成本——使碳纤维在以前仅限于玻璃纤维或铝的应用中具有经济可行性。
商业化途径与规模化挑战
将生物基碳纤维原丝从实验室扩展到商业化生产提出了几个必须同时解决的相互关联的挑战:
- 原料一致性:木质素组成因来源和提取工艺而异。建立具有标准化规格的供应协议需要在木质素供应商和纤维制造商处投资表征基础设施和质量控制系统。
- 纺丝生产线设计:现有PAN纺丝生产线不能直接转用于木质素或PE加工。新生产线必须适应不同的温度范围、溶剂体系和凝固化学。估计1,000吨/年木质素纺丝线的资本投资为500-1,000万美元。
- 下游处理集成:习惯于PAN基材料的碳纤维转化商必须为生物基纤维的氧化、碳化和表面处理开发新的加工窗口。不同的热行为和表面化学需要修改工艺参数。
- 市场开发:为低成本、中等性能碳纤维创造需求需要教育最终用户了解特定应用的设计方法,这些方法利用生物基纤维的独特性能,而不是简单替代PAN基材料。
当前商业化时间表表明,木质素基碳纤维将在2028-2030年达到汽车级批量生产(5,000-10,000吨/年),而聚乙烯基碳纤维可能在2030-2032年达到类似规模。两条途径都需要原丝供应商、纤维制造商和汽车OEM之间建立战略合作伙伴关系,以分担开发风险并加速市场采用。
常见问题解答
木质素基碳纤维能否在汽车结构部件中替代PAN基纤维?
对于需要超过2,000 MPa拉伸强度和200 GPa以上模量的应用——如碰撞结构和主要承重部件——仍需要PAN基碳纤维。然而,对于半结构应用,包括内饰板、底部护罩、备胎槽和非承重饰件,具有800-1,500 MPa强度和80-150 GPa模量的木质素基碳纤维以低30-50%的材料成本提供足够的性能。关键是特定应用的设计,针对实际应力状态进行优化,而不是为最坏情况过度设计。
使用木质素作为碳纤维原丝有什么环境效益?
木质素在碳纤维生产中的利用同时实现三个环境目标。首先,它将每年产生的约4,800万吨木质素废物从低价值燃烧或填埋处置中转移出来。其次,它减少了对石化丙烯腈的依赖,消除了每公斤原丝生产约3-5公斤的二氧化碳排放。第三,木质素基碳纤维可以通过水热加工回收为木质素,创造了潜在的循环经济途径。与PAN基碳纤维相比的净碳足迹减少估计为40-60%,当来源于可持续管理的林业运营时。
生物基碳纤维成本与等效结构性能的玻璃纤维相比如何?
对于等效弯曲刚度(非强度),木质素基碳纤维部件可以比玻璃纤维部件轻20-30%同时提供相似的结构性能。在当前定价下,每公斤8-12美元的木质素基碳纤维在考虑减重的总系统成本计算中,其刚度成本比接近每公斤2-3美元的玻璃纤维。对于每减重1公斤在车辆使用寿命内节省约1-2美元燃料成本的汽车应用,当碳纤维含量超过部件重量的15-20%时,总拥有成本变得具有竞争力。
结论
源自木质素和聚乙烯的生物基碳纤维原丝正在从实验室新奇事物转变为可行的商业化技术,由成本降低和可持续性双重需求驱动。虽然当前性能水平针对工业和汽车应用而非航空航天,但改进轨迹——加上丰富可再生原料固有的成本优势——将生物基原丝定位为碳纤维行业的变革力量。通往商业化规模的道路需要在原料标准化、纺丝线技术和市场开发方面协调投资,预计汽车级产量将在本十年末实现。
对于评估成本敏感应用碳纤维材料的工程师,浏览我们完整的碳纤维产品系列,或联系我们的技术团队,讨论新兴原丝技术如何可能使您的特定应用需求受益。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。