
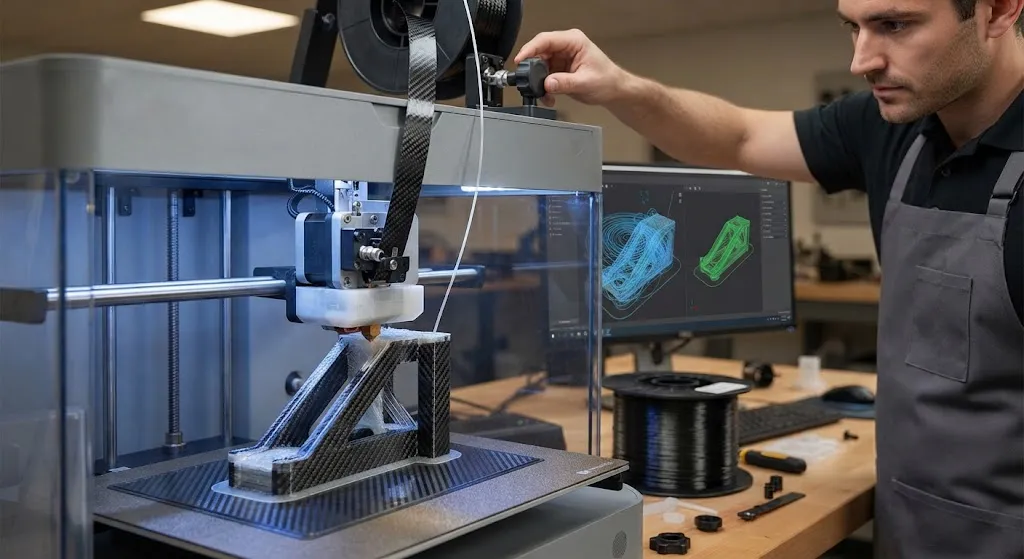
连续碳纤维3D打印已从实验室好奇物演变为低至中批量结构件的可行制造方法。与仅向热塑性基体增加刚度的短切纤维填充长丝不同,连续碳纤维3D打印在打印过程中铺设不间断的碳纤维丝束,生产出纤维体积分数为30-45%、拉伸强度接近700 MPa的零件。对于评估连续碳纤维3D打印是否适合其生产需求的工程师而言,理解FDM/FFF工艺参数、材料体系选择和当前可实现的力学性能至关重要。 本文从工艺层面考察连续碳纤维3D打印的工作原理,量化所得复合材料的力学性能,并与预浸料-热压罐和树脂传递模塑等传统制造方法进行实用对比。数据和建议来源于2026年的商业系统和已发表研究。 连续碳纤维3D打印的工作原理 在
引言
连续碳纤维3D打印已从实验室好奇物演变为低至中批量结构件的可行制造方法。与仅向热塑性基体增加刚度的短切纤维填充长丝不同,连续碳纤维3D打印在打印过程中铺设不间断的碳纤维丝束,生产出纤维体积分数为30-45%、拉伸强度接近700 MPa的零件。对于评估连续碳纤维3D打印是否适合其生产需求的工程师而言,理解FDM/FFF工艺参数、材料体系选择和当前可实现的力学性能至关重要。
本文从工艺层面考察连续碳纤维3D打印的工作原理,量化所得复合材料的力学性能,并与预浸料-热压罐和树脂传递模塑等传统制造方法进行实用对比。数据和建议来源于2026年的商业系统和已发表研究。
连续碳纤维3D打印的工作原理
在FDM/FFF连续碳纤维3D打印中,双挤出系统同时向加热喷嘴输送两种材料:热塑性基体长丝(通常为尼龙或PEEK)和预浸渍连续碳纤维丝束。喷嘴逐层铺设,碳纤维丝束完全嵌入热塑性基体中,形成真正的纤维增强复合材料而非填充聚合物。决定零件质量的关键工艺变量包括:
- 打印温度:基体温度必须足够高以实现良好的层间粘合,但不能过高以至于降解纤维-基体界面。尼龙基体系的典型范围为250-280°C,PEEK基体系为380-420°C。
- 热床温度:80-120°C的热床可减少翘曲并改善首层粘合,这对于大底面积零件尤为重要。
- 打印速度:连续纤维打印比无填充长丝慢,通常为20-40 mm/s,以确保基体完全浸渍纤维丝束。过快的速度会导致干斑和纤维-基体粘合不良。
- 层高:0.1-0.2 mm的层高可产生良好的固结效果。较厚的层可提高产量,但可能在层间留下空隙。
- 纤维体积分数:由纤维丝束宽度与层间距的比值控制。商业系统可实现30-45%的纤维体积分数,而预浸料-热压罐工艺为55-65%。
- 填充图案和纤维取向:用户为每层定义纤维路径,实现传统各向同性长丝无法达到的载荷对齐增强。
目前已有多种商业系统提供连续碳纤维打印,包括Markforged、Anisoprint和Desktop Health的机器。每种方法在纤维浸渍和沉积方面采用不同方式,但都能生产出比短切纤维或无填充热塑性打印件显著更高强度和刚度的零件。
材料体系及其性能
热塑性基体的选择显著影响连续碳纤维3D打印零件的力学性能、耐热性和后处理选项。目前最常见的体系包括:
| 基体材料 | 打印温度 (°C) | 拉伸强度 (MPa) | 模量 (GPa) | 最高使用温度 (°C) | 典型应用 |
|---|---|---|---|---|---|
| 尼龙6 (PA6) | 250-270 | 600-700 | 55-70 | 120-150 | 夹具、治具、功能原型 |
| 尼龙12 (PA12) | 240-260 | 550-650 | 50-65 | 100-130 | 轻量化支架、无人机框架 |
| PEEK | 380-420 | 750-900 | 70-90 | 250+ | 航空航天、高温工装 |
| PEKK | 360-400 | 700-850 | 65-85 | 230+ | 航空航天支架、热区工装 |
| PPS | 300-340 | 500-650 | 50-65 | 200+ | 耐化学腐蚀、电气绝缘 |
纤维本身通常为标准模量碳纤维丝束(3K、6K或12K),拉伸强度为3,500-4,900 MPa,模量为230-240 GPa。复合材料性能是纤维体积分数、纤维-基体粘合质量和空隙含量的函数——这些都由打印工艺参数控制。
力学性能与传统制造的对比
连续碳纤维3D打印零件的力学性能介于注塑短纤维复合材料和预浸料-热压罐层压板之间。下表提供了在相似纤维体积分数下的代表性对比:
| 性能 | 连续纤维3D打印 (PA6基体, 40% Vf) | 注塑CF (30% Vf) | 预浸料热压罐 (60% Vf) |
|---|---|---|---|
| 拉伸强度 (MPa) | 600-700 | 180-220 | 1,500-2,000 |
| 拉伸模量 (GPa) | 55-70 | 20-25 | 120-140 |
| 弯曲强度 (MPa) | 700-850 | 250-300 | 1,800-2,200 |
| 层间剪切强度 (MPa) | 35-50 | N/A(各向同性) | 80-100 |
| 冲击强度 (kJ/m²) | 40-60 | 8-12 | 25-40 (CAI) |
| 密度 (g/cm³) | 1.35-1.45 | 1.30-1.40 | 1.55-1.60 |
连续碳纤维3D打印的拉伸强度和刚度是注塑短纤维零件的3-4倍,使其适用于需要真正承载能力的结构应用。然而,它无法达到预浸料-热压罐的性能,主要是因为FDM沉积工艺限制了纤维体积分数,且空隙含量通常为2-5%,而热压罐固化零件低于1%。
设计规则与局限性
连续碳纤维3D打印施加了与传统机加工和常规复合材料铺层不同的设计约束:
- 最小壁厚:零件壁厚至少需要1.0-1.5 mm,以容纳连续碳纤维丝束而不致在拐角处产生过度纤维断裂。
- 拐角半径:内拐角半径应至少为3 mm,以防止纤维拥挤和富树脂区。
- 纤维终止:连续纤维不能在层中简单停止;它们必须延伸到边缘或回环,这影响设计几何形状。
- 各向异性:沿纤维方向强度最高,垂直于纤维方向显著降低。设计必须考虑这种方向性行为。
- 后处理:表面精加工(打磨、涂覆)可能用于A级表面。由于磨蚀性碳纤维的存在,印刷零件的CNC加工需要金刚石涂层刀具。
成本与产量对比
连续碳纤维3D打印的经济性有利于小批量生产,在这些场景中,避免模具投资和设计迭代速度的优势超过单件材料成本:
- 模具成本:3D打印为零,而匹配模RTM模具为5,000-50,000美元,热压罐模具为10,000-100,000美元以上。
- 单件成本:连续纤维3D打印零件每件50-500美元(取决于尺寸和材料),而注塑短纤维零件在大批量时为10-100美元,预浸料-热压罐在低批量时为200-2,000美元。
- 交货周期:3D打印:从设计到零件2-8小时。注塑:模具4-12周,然后每件数分钟。RTM:模具2-6周,然后每件1-4小时。
- 盈亏平衡量:连续纤维3D打印在500-1,000件以下的产量通常与注塑具有成本竞争力,在50-200件以下与RTM具有成本竞争力。
常见问题解答
连续碳纤维3D打印足够坚固用于结构应用吗?
是的,对于"结构"的正确定义而言。采用尼龙或PEEK基体的连续碳纤维3D打印零件可实现600-900 MPa的拉伸强度,足以满足航空航天、汽车和工业应用中承载支架、外壳、夹具和功能原型的需求。它不适用于主承力结构(机翼蒙皮、机身段),这些应用需要预浸料-热压罐性能和认证材料数据库。对于次承力结构、地面支持设备和工装,连续纤维3D打印提供了出色的强度成本比。
与传统复合材料制造相比,空隙含量如何?
连续碳纤维3D打印零件的空隙含量通常为2-5%,而热压罐固化预浸料层压板低于1%,树脂传递模塑零件为1-3%。较高的空隙含量是开放式沉积工艺的结果,在该工艺中实现完全纤维浸渍比在加压热压罐中更难。通过优化打印温度、速度和层间粘合参数,或应用打印后热等静压(HIP)来固结结构,可以降低空隙含量。对于许多应用,2-5%的空隙含量是可以接受的。
连续碳纤维3D打印零件可以修复吗?
修复比传统复合材料更困难,因为热塑性基体不像环氧基体那样容易接受表面粘贴修复。但是,使用热风枪或红外源局部加热可以重新熔化基体,实现脱层区域的层间再粘合。对于更严重的损坏,零件可以完全重新打印——这是增材制造的实际优势。某些系统还支持再打印,即直接在现有零件上沉积新材料以添加特征或修复局部损坏。
结论
使用FDM/FFF技术的连续碳纤维3D打印已发展成为500-1,000件产量范围内结构复合零件的实用制造方法。凭借600-900 MPa的拉伸强度、零模具成本和以小时而非周计的设计到零件时间,它填补了注塑短纤维零件和预浸料-热压罐层压板之间的生产空白。该技术特别适用于航空航天工装、无人机结构、机器人末端执行器和必须承受实际载荷的功能原型。随着打印机技术的改进和空隙含量的降低,与传统复合材料的性能差距将继续缩小。
对于探索连续碳纤维3D打印应用的工程师,浏览我们的碳纤维材料和长丝系列,包括连续纤维兼容丝束和热塑性基体,或联系我们的工程团队,讨论您项目的材料选择和工艺优化。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。