
热塑性碳纤维焊接已成为汽车制造商实现减重目标的关键使能技术,能够替代机械紧固件或胶接,实现复合材料结构的高速、可重复连接。与需要胶接或机械连接的热固性复合材料不同,热塑性基体复合材料可通过直接焊接工艺在接头界面熔化并重新固化基体。这一能力将碳纤维汽车生产的循环时间从数小时缩短至数秒,从根本上改变了生产经济性。 对于评估热塑性碳纤维焊接方案的B2B买家,理解超声波与感应焊接的工艺窗口、接头强度特性和量产权衡至关重要。两项技术在实验室和中试环境中均已验证,但其适用于高产量汽车生产的能力存在显著差异。本文提供数据驱动的对比,帮助制造工程师和采购团队做出明智的连接技术决策。 热塑性碳纤维焊接对汽
引言
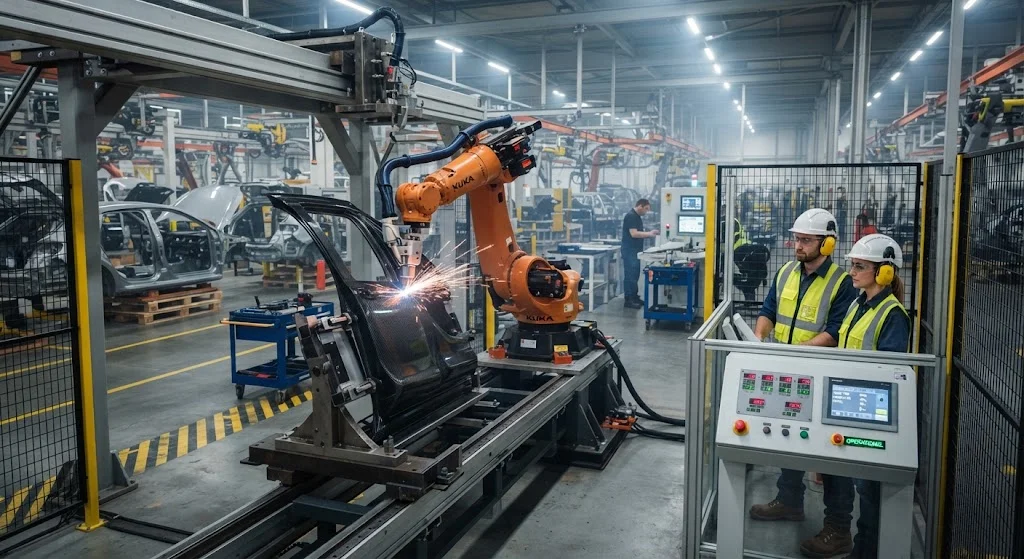
热塑性碳纤维焊接已成为汽车制造商实现减重目标的关键使能技术,能够替代机械紧固件或胶接,实现复合材料结构的高速、可重复连接。与需要胶接或机械连接的热固性复合材料不同,热塑性基体复合材料可通过直接焊接工艺在接头界面熔化并重新固化基体。这一能力将碳纤维汽车生产的循环时间从数小时缩短至数秒,从根本上改变了生产经济性。
对于评估热塑性碳纤维焊接方案的B2B买家,理解超声波与感应焊接的工艺窗口、接头强度特性和量产权衡至关重要。两项技术在实验室和中试环境中均已验证,但其适用于高产量汽车生产的能力存在显著差异。本文提供数据驱动的对比,帮助制造工程师和采购团队做出明智的连接技术决策。
热塑性碳纤维焊接对汽车制造的意义
汽车行业向碳纤维增强热塑性复合材料(CFRTP)转型受三大需求驱动:与高产量生产兼容的快速循环时间、报废法规要求的可回收性,以及通过冲压成型或注塑成型制造复杂几何形状的能力。热塑性碳纤维焊接直接解决了历史上限制CFRTP在白车身应用中的连接挑战。
- 循环时间优势:超声波焊接在0.5-3秒内完成热塑性碳纤维部件连接,而热固性胶接固化需要30-60分钟。感应焊接实现5-15秒循环时间,适用于更大的连接区域。
- 无需表面处理:两种焊接方法均消除了胶接所需的清洁、底涂和表面活化步骤,降低了工艺复杂性和可变成本。
- 可逆接头:热塑性碳纤维焊接产生的接头可通过再加热拆解,支持日益重要的循环经济合规回收和维修流程。
- 结构完整性:热塑性复合材料焊接接头可达母材层间剪切强度的70-95%,具体取决于工艺参数和接头设计。
这些优势使热塑性碳纤维焊接特别适用于高产量汽车应用,包括B柱加强件、座椅结构、电池托盘壳体和前端模块载体,其中连接速度和单接头成本是决定性因素。
超声波焊接热塑性碳纤维的工艺窗口
超声波焊接利用高频机械振动(通常20-40 kHz)在两个热塑性碳纤维部件的界面产生摩擦热。该工艺适用于点焊应用和中小型连接区域。关键工艺参数及其汽车级CFRTP最优范围如下表所示:
| 参数 | 最优范围 | 对接头质量的影响 | 汽车公差 |
|---|---|---|---|
| 频率 | 20 kHz(标准)/ 35 kHz(精密) | 频率越高=能量控制越精细,焊区越小 | ±0.5 kHz |
| 振幅 | 30-80 μm | 振幅越大=熔化越快,超过90 μm有纤维损伤风险 | ±5 μm |
| 焊接压力 | 0.3-1.2 MPa | 压力不足=孔隙;过大=树脂挤出 | ±0.05 MPa |
| 焊接时间 | 0.5-3.0秒 | 时间过短=熔合不完全;过长=热降解 | ±0.1 s |
| 保压时间 | 0.5-2.0秒 | 确保加压下凝固,获得一致接头强度 | ±0.2 s |
| 接头面积限制 | ≤ 40 cm²/点 | 更大区域需要多点或轨迹焊接 | 取决于设计 |
超声波热塑性碳纤维焊接的关键约束是接头面积限制。汽车结构如B柱和地板需要连续缝焊或大面积粘接,超出单点超声波的能力。轨迹焊接(沿路径连续超声波)扩展了该技术,但引入了工具复杂性,降低了与单循环感应焊接相比的生产吞吐量。
感应焊接热塑性碳纤维的工艺窗口
感应焊接利用电磁能加热嵌入或放置在热塑性碳纤维接头中的导电元件。汽车CFRTP最常用的方法包括嵌入式吸收体接头(界面处的金属网或涂覆纤维)和碳纤维导电性的直接感应。感应焊接比超声波方法提供更大的连接区域和更均匀的热量分布。
| 参数 | 最优范围 | 对接头质量的影响 | 生产考量 |
|---|---|---|---|
| 频率 | 100-400 kHz | 频率越高=穿透深度越浅,更适合薄层压板 | 设备成本随频率增加 |
| 功率密度 | 5-25 W/cm² | 功率越大=加热越快,厚截面有热失控风险 | 电源选型影响资本成本 |
| 加热时间 | 3-15秒 | 必须匹配熔体前沿通过接头厚度的进程 | 循环时间受节拍时间约束 |
| 冷却时间 | 5-15秒 | 加压下受控冷却防止结晶缺陷 | 冷却主导总循环时间 |
| 吸收体设计 | 钢网、镀镍织物或短切纤维垫 | 吸收体放置控制热量均匀性和接头强度 | 每接头材料成本附加 |
| 接头面积 | 达500 cm²/周期 | 大面积均匀加热,无需顺序工具 | 线圈设计的工具投资 |
感应焊接对热塑性碳纤维汽车生产的主要优势是能够在单次循环中连接大面积结构区域。B柱加强件或电池托盘壳体可在一次操作中完成焊接,相比超声波需要8-15个焊点和相关重新定位时间。权衡是更高的资本设备成本和接头界面处的吸收体材料需求。
接头强度对比:超声波 vs 感应
热塑性碳纤维焊接接头的结构性能取决于工艺参数、接头设计和母材特性。汽车级碳纤维/聚丙烯和碳纤维/PA6层压板的实验室测试揭示以下对比数据:
| 指标 | 超声波焊接 | 感应焊接 | 胶接(参考) |
|---|---|---|---|
| 层间剪切强度 | 28-35 MPa(母材70-85%) | 32-40 MPa(母材80-95%) | 35-45 MPa(母材85-100%) |
| 搭接剪切强度 | 18-24 MPa | 22-30 MPa | 25-35 MPa |
| 剥离强度 | 8-15 N/mm | 12-22 N/mm | 15-25 N/mm |
| 碰撞能量吸收 | 中等(局部失效) | 良好(分布失效) | 良好(胶层屈服) |
| 环境耐久性 | 良好(无胶层老化) | 良好(基体再熔) | 中等(湿气敏感) |
感应焊接通常产生更高的接头强度,因为连接区域加热更均匀,而超声波焊接的局部能量输入会在焊点附近产生应力集中。然而,超声波焊接更快的循环时间和更低的设备成本使其在接头非主承力路径的应用中具有竞争力。
量产就绪度与汽车OEM采用
两项热塑性碳纤维焊接技术正从开发向量产状态过渡,但在不同汽车OEM中的采用速率不同:
- 超声波焊接已量产:已在欧洲OEM的仪表板载体、车门模块框架和车底护板中部署非结构和半结构连接。低于2秒的循环时间已在超过20万件/年的产量中得到验证。
- 感应焊接中试量产:宝马和奥迪已在中试项目中展示感应焊接用于B柱加强件和中控台结构。随着线圈工具成本下降和吸收体供应链成熟,预计从2027年开始量产爬坡。
- 混合方法:多家OEM正在评估超声波点焊定位与感应缝焊结构完整性的组合,优化循环时间和接头性能。
汽车生产中超声波与感应热塑性碳纤维焊接的最终选择取决于接头尺寸、结构要求和产量。对于高产量、小接头应用,超声波焊接提供最佳的单接头成本经济性。对于需要大面积粘接的结构应用,感应焊接尽管初始投资更高,但提供更优的接头质量和生产效率。
常见问题解答
汽车碳纤维焊接兼容哪些热塑性树脂?
汽车可焊接碳纤维部件最常用的热塑性基体是聚丙烯(PP)、聚酰胺6(PA6)、聚酰胺66(PA66)和聚苯硫醚(PPS)。PP提供最低成本和最佳耐化学性,但由于较低的熔体粘度需要更高的焊接压力。PA6和PA66提供更高的力学性能,优选用于结构应用。PPS用于高温发动机舱应用,但由于其狭窄的加工窗口需要专门的焊接参数。树脂系统的选择直接影响超声波和感应焊接的工艺窗口,必须针对每个具体接头设计进行验证。
热塑性碳纤维焊接接头能否满足汽车碰撞要求?
可以,经过适当设计的热塑性碳纤维焊接接头能够满足汽车碰撞要求。关键是接头设计确保通过受控失效模式吸收能量,而非脆性断裂。感应焊接接头在碰撞场景中通常表现更好,因为更大、更均匀的焊区更有效地分布载荷。欧洲OEM已验证感应焊接的CFRTP B柱满足ECE R21头部撞击和FMVSS 214侧面碰撞要求。焊区必须设计使热影响区不会成为结构链中的最薄弱环节,这需要在焊接过程中仔细的热管理。
热塑性碳纤维焊接与胶接的单接头成本如何比较?
热塑性碳纤维焊接通常比胶接实现40-60%的单接头成本节约。胶接需要表面处理($0.05-0.15/接头)、胶粘剂材料($0.10-0.30/接头)、涂胶设备($50K-200K)和固化时间(30-60分钟需要夹具投资)。超声波焊接消除了表面处理和胶粘剂成本,设备摊销在数百万个循环上。感应焊接设备成本更高($100K-500K),但消除了胶粘剂和夹具成本。对于年产量超过5万件的生产,焊接在单接头成本上持续优于胶接。
结论
热塑性碳纤维焊接代表了汽车制造商复合材料连接方式的根本性转变,超声波和感应方法为不同生产场景提供独特优势。超声波焊接在高产量、小接头应用中表现出色,循环时间低于3秒且量产就绪度已验证。感应焊接为结构应用提供更优的接头强度和大面积连接能力,预计2027-2028年量产爬坡。两项技术均已成熟到可部署生产,选择取决于汽车OEM对接头尺寸、结构性能和资本投资意愿的具体要求。
对于评估汽车生产热塑性碳纤维焊接的制造商,理解工艺窗口权衡对于做出经济高效的连接技术决策至关重要。探索我们的碳纤维热塑性复合材料产品组合,或联系我们的技术团队,讨论适合您汽车项目的焊接兼容材料解决方案。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。