
碳纤维制造数字孪生技术代表了过去十年复合材料生产质量管理领域最重要的进步之一。传统碳纤维制造依赖定期检测和固化后测试来识别缺陷——这种被动方法允许不合格零件在多个工序中流转,直到检测阶段才被发现。数字孪生通过创建物理制造过程的持续更新虚拟模型解决了这个问题,将实时传感器数据与基于物理的仿真相结合,在缺陷发生之前预测质量结果。 对于碳纤维制造商而言,其吸引力十分显著。首先,实时过程监控消除了高压釜固化与破坏性测试之间24-48小时的延迟,当过程参数发生偏移时可立即采取纠正措施。其次,基于历史数据训练的预测性质量模型可以在零件到达检测阶段之前,以85-95%的准确率标记潜在缺陷——孔隙、富树
引言
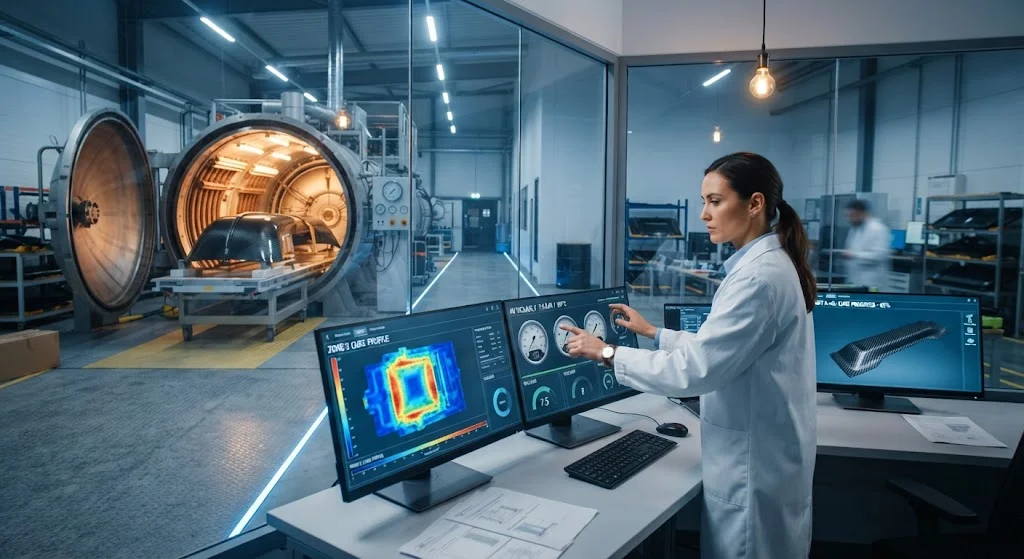
碳纤维制造数字孪生技术代表了过去十年复合材料生产质量管理领域最重要的进步之一。传统碳纤维制造依赖定期检测和固化后测试来识别缺陷——这种被动方法允许不合格零件在多个工序中流转,直到检测阶段才被发现。数字孪生通过创建物理制造过程的持续更新虚拟模型解决了这个问题,将实时传感器数据与基于物理的仿真相结合,在缺陷发生之前预测质量结果。
对于碳纤维制造商而言,其吸引力十分显著。首先,实时过程监控消除了高压釜固化与破坏性测试之间24-48小时的延迟,当过程参数发生偏移时可立即采取纠正措施。其次,基于历史数据训练的预测性质量模型可以在零件到达检测阶段之前,以85-95%的准确率标记潜在缺陷——孔隙、富树脂区域、纤维错位。第三,虚拟模型支持新材料和工艺窗口的假设分析,无需昂贵的物理试验。本文阐释数字孪生如何在碳纤维制造中实施,量化其质量和成本效益,并综述使其切实可行的传感器技术和数据架构。
碳纤维数字孪生架构
碳纤维制造数字孪生通常由三个相互连接的层组成,共同创建完整的工艺智能系统:
- 物理层:嵌入高压釜、RTM模具、缠绕机和AFP/ATL机头的传感器实时收集温度、压力、真空度、树脂流速、纤维张力和固化度数据。现代生产线部署50-200个传感器,每个班次产生1-5 GB数据。
- 虚拟层:基于物理的模型——包括热分布有限元分析、树脂流动计算流体动力学和交联固化动力学模型——处理传感器数据,实时预测零件质量。这些模型使用机器学习算法根据实际零件性能进行校准。
- 智能层:基于历史生产数据训练的机器学习模型将过程参数与最终零件性能相关联,实现预测性质量评分和偏差发生时的根本原因分析。系统持续从新生产运行中学习,随时间提高预测准确性。
三层通过统一数据平台——通常采用MQTT或OPC UA协议的工业物联网架构——通信,确保数据完整性并支持边缘计算进行时间关键决策。生产工程师通过仪表板访问数字孪生,实时可视化过程状态、质量预测和建议操作。
实时过程监控能力
实时监控是数字孪生在碳纤维制造中价值的基础。下表比较了关键监控参数及其对质量结果的影响:
| 参数 | 传感器技术 | 数据速率 | 质量影响 |
|---|---|---|---|
| 温度分布 | 热电偶阵列、红外相机 | 1-10 Hz | ±2°C均匀性要求确保一致固化 |
| 高压釜压力 | 压电传感器 | 100 Hz | ±0.1 bar确保孔隙含量<1% |
| 真空袋完整性 | 泄漏率传感器 | 1 Hz | 泄漏率<0.01 mbar/s适用于航空 |
| 树脂流动前沿(RTM) | 介电传感器、光纤 | 10 Hz | 完全浸润无干斑 |
| 纤维张力(AFP/ATL) | 纱架上的称重传感器 | 1 kHz | 张力一致±0.5 N用于纤维铺放 |
| 固化度 | 介电、近红外光谱 | 1 Hz | 玻璃化转变温度±3°C |
当传感器数据偏离工艺窗口时,数字孪生触发三个级别的警报:建议(趋势警告)、注意(接近极限)和关键(过程超规格)。在典型的航空高压釜操作中,系统每个生产周期检测到15-25个过程偏差——其中12-20个是建议级,3-4个是注意级,1-2个需要立即干预。没有数字孪生,只有关键偏差会在固化后检测中被发现,导致3-8%的废品率。
预测性质量控制与缺陷预防
数字孪生的真正力量在于其预测能力——在高压釜固化完成或RTM灌注结束之前预测零件质量。基于500-2,000次生产运行训练的机器学习模型可以准确预测最终零件性能:
- 孔隙预测:将真空度、温度升温速率和树脂粘度相关联的模型,可预测±0.5%范围内的实际测量孔隙含量,使操作员在孔隙不可逆转之前调整压力或温度。
- 纤维体积分数估算:RTM中的实时树脂流动监测结合模具变形模型,可预测±2%范围内的纤维体积分数,在固化前发现富树脂或贫树脂区域。
- 尺寸精度预测:热畸变模型预测固化后的回弹和翘曲,为后续操作预先进行模具补偿。
- 力学性能预测:固化周期数据结合材料性能数据库,可预测±5%范围内的拉伸强度、模量和层间剪切强度。
领先的碳纤维制造商报告称,通过数字孪生实施预测性质量控制后,废品率降低了40-60%。财务影响相当可观:对于每年进行500次高压釜周期、平均零件价值5,000美元的设施,将废品率从5%降至2%每年可节省75万美元。
与制造执行系统的集成
数字孪生与管理生产调度、工作指令和可追溯性的制造执行系统集成时,能发挥最大价值。这种集成创建了闭环质量系统:
- 预测性维护:数字孪生监控高压釜加热器退化、真空泵磨损和传感器漂移,在故障导致质量问题之前安排维护。
- 过程优化:数千次生产运行的历史数据使数字孪生能够为新材料推荐优化的固化周期,将认证时间缩短30-50%。
- 可追溯性:每个传感器读数、模型预测和质量决策都与特定零件序列号关联,为航空认证创建完整的数字线程文档。
- 根本原因分析:当零件检测不合格时,数字孪生的历史数据可在几分钟内而非几天内快速识别导致缺陷的过程参数。
这种集成将质量管理从被动的、基于检测的职能转变为主动的、基于预防的、持续提高过程能力的学科。
实施挑战与解决方案
为碳纤维制造实施数字孪生需要解决若干技术和组织挑战:
- 数据质量:传感器校准漂移和缺失数据点会降低模型准确性。解决方案包括冗余传感器、自动校准程序和标记可疑读数的数据验证算法。
- 模型精度:基于物理的模型必须针对特定材料和过程进行校准。初始校准需要50-100次生产运行,但迁移学习技术可将此减少到20-30次运行,前提是存在类似过程。
- 计算需求:实时有限元分析需要大量计算能力。边缘计算架构在本地运行简化模型,在云端服务器运行详细模型,平衡延迟和准确性。
- 变革管理:生产操作员必须信任数字孪生的建议。从仅监控模式开始,然后是建议警报,最后是自动校正的分阶段实施,在6-12个月内建立信心。
尽管存在这些挑战,对于中高产量碳纤维生产商而言,投资回报通常在18-24个月内证明实施成本的合理性。
常见问题解答
为现有碳纤维生产线实施数字孪生需要多长时间?
对于单条生产线,实施通常需要6-12个月,具体取决于现有传感器基础设施和过程复杂性。前2-3个月专注于传感器安装和数据收集,第3-5个月专注于模型开发和校准,第6-9个月专注于与MES集成和操作员培训。分阶段方法——从监控开始,然后添加预测能力——降低了风险,使团队能够逐步建立专业知识。对于拥有10年以上生产数据的设施,迁移学习技术可以显著加速模型训练。
碳纤维制造数字孪生的典型投资回报是多少?
ROI取决于产量和当前废品率,但典型收益包括废品率降低40-60%(中型生产商年节省50万-200万美元)、质量检测人工减少20-30%、优化固化周期的能源消耗降低15-25%,以及新材料认证速度提高30-50%。大多数制造商报告投资回收期为18-24个月。无形收益——提高的客户信心、更快的质量查询响应以及增强的可追溯性文档——进一步强化了商业论证。
数字孪生能否应用于RTM和灌注等非热压罐碳纤维工艺?
可以,数字孪生对非热压罐工艺特别有价值,因为其过程控制比高压釜操作更具挑战性。对于RTM,数字孪生模拟树脂流动前沿进展,在干斑和富树脂区域成为缺陷之前预测它们。对于真空灌注,数字孪生监控真空袋完整性和树脂在复杂几何形状中的流动。高压釜压力均匀性的缺失使得实时监控和预测对于在OOA工艺中实现一致质量更加关键。
结论
碳纤维制造数字孪生技术将质量管理从被动的、基于检测的过程转变为主动的、基于预防的学科。实时监控过程参数、在固化完成之前预测零件质量、在几分钟内而非几天内识别缺陷根本原因的能力,带来了废品率、周期时间和客户满意度的可衡量改进。随着传感器技术变得更经济、机器学习模型变得更易获取,数字孪生正从大型航空生产商走向汽车、风能和工业应用的中型碳纤维制造商。
对于评估数字孪生技术的工程师和生产经理,实际起点是评估当前传感器基础设施、量化现有质量故障的成本,以及识别过程中最有影响力的监控点。浏览我们的碳纤维材料和增强材料,或联系我们的技术团队,讨论数字孪生集成如何改善您复合材料制造运营的质量结果。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。