叶片制造是风机生产中最后一批主要依赖手工的环节之一。一支 100 米热固性叶片需要数百小时的手工铺层、在超大模具中长达数小时的固化周期,以及随全球叶片需求同步扩张的劳动力队伍。对高工资国家的工厂而言,人工成本是决定性的成本劣势:同一支叶片在低工资地区是一笔成本,在中欧或美国就变成数倍,这一差距在过去十年把大部分叶片产能推向了低成本地区。 Thermo-Blade-Spine 项目——三个弗劳恩霍夫研究所联合开展、运行至 2027 年 3 月——在架构层面攻克这一经济性问题。叶片不再围绕离散主梁帽构建热固性层压壳体,而是围绕一根连续热塑主脊——一条焊接成形的承重骨干——组织,夹芯面板围绕它
引言
叶片制造是风机生产中最后一批主要依赖手工的环节之一。一支 100 米热固性叶片需要数百小时的手工铺层、在超大模具中长达数小时的固化周期,以及随全球叶片需求同步扩张的劳动力队伍。对高工资国家的工厂而言,人工成本是决定性的成本劣势:同一支叶片在低工资地区是一笔成本,在中欧或美国就变成数倍,这一差距在过去十年把大部分叶片产能推向了低成本地区。
Thermo-Blade-Spine 项目——三个弗劳恩霍夫研究所联合开展、运行至 2027 年 3 月——在架构层面攻克这一经济性问题。叶片不再围绕离散主梁帽构建热固性层压壳体,而是围绕一根连续热塑主脊——一条焊接成形的承重骨干——组织,夹芯面板围绕它进行装配。CONTIjoin 带材焊接工艺、宽幅热塑 UD 带材与自动化夹芯装配的组合,消除了固化周期、消除了修边废料,也消除了主导热固性成本的手工铺层。一支 18 米演示壳体现正在 IWES BladeMaker DemoCenter 接受验证,为这一概念提供首个工业规模证据。本文解释该架构如何运转、自动化产线长什么样,以及这一本钱在高工资环境下能否成立。
主脊架构
名称本身就描述了结构逻辑。在传统热固性叶片中,主承载路径是铺设在气动壳体内部的主梁帽,整个结构是单次胶接固化的一体件。Thermo-Blade-Spine 概念把两种功能清晰分开。一根连续热塑主脊——通过把 UD 带材逐层焊接到中央层合体上构建——沿叶片长度承担弯曲与压缩载荷。环绕它的是夹芯壳体,即热塑面板包覆轻质芯材,焊接形成气动外形。主脊负责强度,壳体负责形状。
这种分离创造了制造优势。主脊是直线型、轴对称的堆叠任务,完全适合自动化在线焊接工艺:送带、加热、固结、推进。夹芯壳体是平面或缓曲面板,可在自动化面板产线上生产,而非在巨型闭合模具中成型。而且由于每一个部件都是热塑性的,最终全部可以焊接在一起——无需胶接固化等待、无需真空袋压、无需热压罐。
自动化产线如何运转
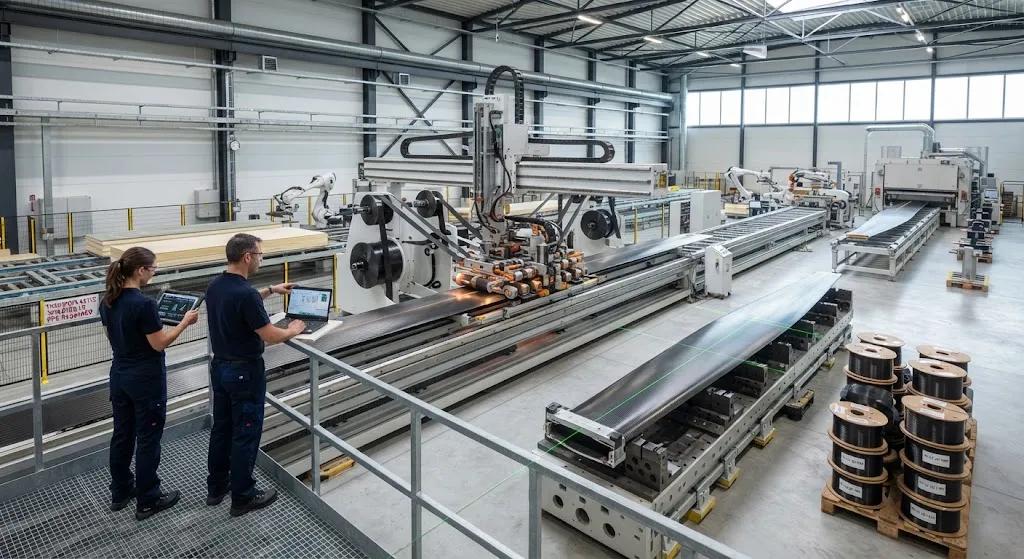
产线是一系列自动化工位,而非一排手工工作台:
- 主脊焊接线:由弗劳恩霍夫 IWS 开发的 CONTIjoin 工艺,把预固结的热塑 UD 带材送入焊接头,在一次连续行程中逐层加热、加压并固结到不断增长的主脊上,取代手工主梁帽铺层及其固化周期。
- 宽幅带材供应:弗劳恩霍夫 IMWS 供应比标准 25-50 毫米条带宽达十倍的 UD 带材,把跨主脊宽度的行程次数缩小一个数量级,并降低承载路径中的焊缝密度。
- 夹芯面板产线:面板与芯材在自动化面板设备上装配固结,与主脊堆叠并行生产壳体单元,而非在同一模具中串行。
- 最终焊接与总装:壳体在最终固结步骤中焊接到主脊并相互焊接,无需胶接固化时间,也无需在成品部件上合模整长模具。
这条产线刻意采用模块化设计:每个工位连续运转,工位之间的缓冲库存隔离其节拍差异,某一工位故障只停该工位而非整支叶片。这正是工业自动化在其他行业连接与装配中应用的同一逻辑,也正是手工叶片制造从未实现的东西。
高工资国家高节拍生产的经济性
经济论证的核心是用资本与能源取代人工工时与周期时间。下表对一支代表性 75-90 米陆上叶片的热固性手工产线与 Thermo-Blade-Spine 自动化方案进行对比:
| 参数 | 热固性手工产线 | Thermo-Blade-Spine 自动化产线 |
|---|---|---|
| 单支叶片直接人工 | 1,800-2,600 小时 | 250-400 小时 |
| 单件固化周期 | 4-8 小时(灌注 + 固化) | 无(在线固结) |
| 废料与修边损耗 | 材料的 15-25% | 接近零(余料重新固结) |
| 模具占用厂房面积 | 每种尺寸一支整长模具 | 面板产线 + 主脊产线,尺寸共享 |
| 产量对工资的敏感度 | 高(人工主导) | 低(资本主导) |
| 单支叶片能耗 | 高(加热模具、空调) | 中等(仅焊接头) |
数字就是重点:当人工含量下降约 85% 时,地区间的工资差异不再是决定因素。自动化资本投入很高,但会在整个生产计划中摊销,产线节拍由机器速度而非操作员人数决定。对德国、丹麦或美国的工厂而言,该模式把结构性人工成本劣势转化为资本投入决策——这正是其他制造业几十年前完成的转型。
零废料与生命周期终点
热塑加工在每个阶段都改变了废料方程。热固性制造中,修边固化层合板产生无法再利用的废料,模具飞边与袋压耗材进入填埋场,报废部件带着其纤维的全部成本。而在焊接式工艺中,余料与固结不良的区段只需重新送回焊接头——材料是热塑性的,可以重新熔融、重新固结,直到成为部件的一部分。工艺废料趋近于零,当碳纤维是昂贵投入品时这一点加倍重要。
生命周期终点遵循同一逻辑。焊接式热塑叶片不是纤维被锁死在交联基体中、无法拆分的固化整体;它的基体可以重新熔融,部件可以在焊缝处分离。退役时,叶片可拆解为主脊与面板,夹芯芯材与面板分离、纤维回收再利用。对将在日益收紧的欧洲废弃物法规下回收的叶片而言,这不是环保加分项——它正在成为设计要求,而焊接式架构是少数原生满足这一要求的结构之一。
IWES BladeMaker DemoCenter 的 18 米演示器
验证正在 IWES BladeMaker DemoCenter 的一支 18 米演示壳体上进行。演示器按完整工艺链规模设计,而非单工位试验,当前验证范围覆盖以下内容:
| 验证项 | 正在证明的内容 |
|---|---|
| 主脊焊接完整性 | 18 米连续构建的焊缝质量与承载路径连续性 |
| 夹芯壳体生产 | 面板节拍、芯材与面板的结合、尺寸精度 |
| 壳体到主脊的最终焊接 | 主脊-壳体焊缝的接头强度 |
| 零废料回路 | 以生产代表性节拍重新固结余料 |
| 周期时间模型 | 实测产线节拍与经济模型假设的对比 |
18 米规模小到可以快速迭代,大到足以暴露只有当工艺作为连续产线运行时才会出现的问题——长行程送带稳定性、厚度累积公差、以及焊接头穿越不断增长的层合体时的热管理。这正是那些在整长叶片上才会以高昂代价暴露的失效模式。
通往 2027 的路径
项目运行至 2027 年 3 月,演示器工作正为产业化路线图提供输入。三个未决问题决定这一概念能否进入商业产线。其一,节拍:实测线速度必须在全尺寸下超越手工基线,包括夹芯面板产线的贡献,资本方案才能成立。其二,疲劳:焊接的主脊-壳体接头需要叶片相关载荷下的循环数据,因为接头疲劳历来是焊接热塑结构的挑战点。其三,成本:宽幅带材供应与焊接能源的综合成本必须低于被省下的人工与废料成本。18 米演示器正在产出回答这三个问题所需的全部数据,答案将决定首批商业 Thermo-Blade-Spine 产线能否在本十年结束前破土动工。
常见问题解答
Thermo-Blade-Spine 架构与传统热固性叶片有何不同?
传统叶片是围绕离散主梁帽构建的层压热固性壳体:手工铺层、真空袋压、灌注,再在整长模具中固化数小时。Thermo-Blade-Spine 叶片把承载路径与气动壳体分开:一根由 UD 带材逐层焊接而成的连续热塑主脊承担载荷,夹芯壳体焊接在它周围构成气动外形。区别在于制造:没有固化周期、没有袋压耗材、废料趋近于零、装配基本自动化,这改变了高工资国家叶片生产的成本结构。
热塑工艺如何实现零废料?
热塑基体可以重新熔融并重新固结。修边余料、固结不良区段与报废堆叠会被重新送回焊接线而非丢弃,因此工艺废料趋近于零。由于叶片是焊接而非固化成型,部件在生命周期终点还能在焊缝处分离,夹芯芯材可从面板上拆下,纤维回收再利用——这是基体交联、不可逆固化的热固性叶片不具备的优势。
自动化热塑叶片生产在高工资国家具有成本竞争力吗?
经济性通过移除最大的成本项——人工——实现。与手工热固性制造相比,自动化热塑产线把单支叶片的直接人工降低约 85%,并消除固化周期时间与修边废料。资本投入取代人工含量,地区间的工资差异不再有决定意义。未决问题是产线节拍、接头疲劳性能与带材成本,IWES BladeMaker DemoCenter 的 18 米演示器正在测量数据;三者若能成立,自动化模式在高工资环境下就是更便宜的路。
结论
Thermo-Blade-Spine 项目直接回应了十年来塑造叶片制造的问题:高工资国家能否竞争性生产叶片,还是行业注定永久依赖低成本地区?通过围绕焊接热塑主脊组织叶片,这一概念移除了手工热固性生产无法逃避的三个成本驱动项——人工工时、固化周期与废料。IWES BladeMaker DemoCenter 的 18 米演示器正对照经济模型验证产线,2027 年 3 月的项目收官将揭示首批商业自动化产线是否可行。对叶片项目与材料供应商而言,方向已经明确:竞争问题正从工资转向自动化。
对评估热塑叶片与主梁帽材料系统的工程师,查看我们的碳纤维带材与增强材料产品系列,或联系我们的工程团队,讨论自动化叶片项目的纤维形态、带材供应与认证支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价