
从结构上讲,现代风机叶片是一种夹芯构造,包裹着两根承载的主梁帽:薄而刚硬的外蒙皮之间夹着低密度芯材,芯材使蒙皮抗屈曲失稳并传递剪切。蒙皮是碳纤维或玻璃纤维层压板;芯材几乎总是巴沙木或聚合物泡沫,从块料机加工后粘接到位。在超过 100 米的叶片里,芯材也是一个不容忽视的数量问题——大面积的面板、一条产线数百吨的芯材用量,以及一道从每块原料中切除相当份额废料的机加工工序。 换句话说,芯材是再发明的理想目标。由美国国家可再生能源实验室与能源部先进材料办公室牵头的技术路线图,已将 3D 打印芯材列为优先路径,声明的目标为重量与成本至少降低 10%、叶片生产节拍缩短 15%。本文考察增材芯材究竟是
引言
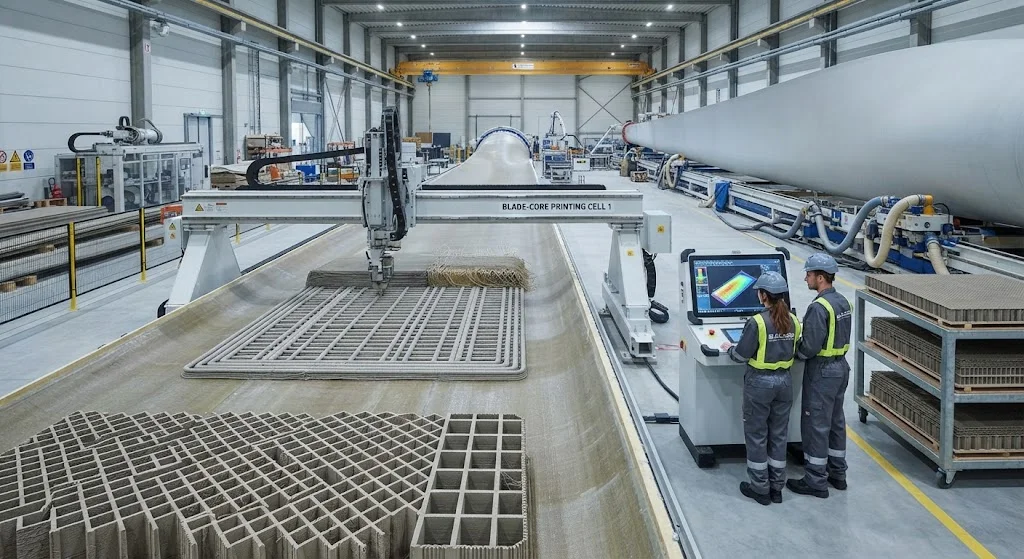
从结构上讲,现代风机叶片是一种夹芯构造,包裹着两根承载的主梁帽:薄而刚硬的外蒙皮之间夹着低密度芯材,芯材使蒙皮抗屈曲失稳并传递剪切。蒙皮是碳纤维或玻璃纤维层压板;芯材几乎总是巴沙木或聚合物泡沫,从块料机加工后粘接到位。在超过 100 米的叶片里,芯材也是一个不容忽视的数量问题——大面积的面板、一条产线数百吨的芯材用量,以及一道从每块原料中切除相当份额废料的机加工工序。
换句话说,芯材是再发明的理想目标。由美国国家可再生能源实验室与能源部先进材料办公室牵头的技术路线图,已将 3D 打印芯材列为优先路径,声明的目标为重量与成本至少降低 10%、叶片生产节拍缩短 15%。本文考察增材芯材究竟是什么、它如何在叶片芯材必须完成的特定任务上胜过泡沫,以及从演示实验室到量产叶片之间横亘着什么。
打印芯材改变了什么
3D 打印芯材用逐层挤出的聚合物点阵结构取代机加工泡沫块,直接按它将要占据的叶片面板形状打印。这一改变不是渐进式的;它同时改变了三个结构与制造的基本面。第一,几何变得自由:增材芯材可以净成形或近净成形打印,彻底消除机加工工序及其废料。第二,密度成为设计变量而非目录选项:设计者可以沿面板连续分级胞元尺寸与壁厚,在载荷高处多放材料、在载荷低处少放。第三,泡沫材料需要二次工序才能制造的特征——排水与排气通道、嵌件口袋、局部加强——直接打印成形。
这三项特性在叶片尺度上相互叠加。由于长叶片面板的载荷沿展向连续变化,在 110 米叶片上按局部应力匹配芯材密度的价值远高于 40 米叶片,而机加工废料节省随面板平方米数增长。这正是增材方案在最大型叶片上最具说服力的原因——在那里,芯材的重量与成本线比以往任何时候都更沉重。
芯材方案对比
下表从叶片设计师最关心的性能维度,把打印芯材与传统材料放在一起比较:
| 性能 | 巴沙木 | PVC 泡沫 | PET 泡沫 | 3D 打印聚合物芯材 |
|---|---|---|---|---|
| 典型密度范围(kg/m3) | 120-250 | 60-200 | 100-220 | 150-400,按设计分级 |
| 净成形能力 | 无——需机加工 | 无——需机加工 | 无——需机加工 | 有——按形状打印 |
| 密度定制 | 离散档位 | 离散档位 | 离散档位 | 连续,逐胞元 |
| 吸湿行为 | 吸水;需封边 | 闭孔,低吸收 | 闭孔,低吸收 | 低吸收;排水通道一体打印 |
| 机加工废料 | 显著 | 显著 | 显著 | 接近零 |
| 集成特征 | 需单独工序 | 需单独工序 | 需单独工序 | 原位打印 |
这一对比并非每一行都是完胜——闭孔泡沫在吸湿与每公斤成本上依然出色——但在规模化最重要的行次,即净成形能力与废料,天平决定性地偏向打印,而密度定制这一行则是任何机加工材料都无法企及的。
为增材芯材而设计
设计增材芯材是与挑选泡沫等级截然不同的学科。设计者工作在胞元几何层面:胞元尺寸、支柱厚度与点阵图案成为决定剪切模量、压溃强度与密度的自由参数。开孔或类蜂窝网格胞元在面板平面内提供良好的剪切性能;闭孔图案适合局部压溃或紧固区;点阵可以沿面板长度在载荷变化处平滑过渡于开孔与闭孔拓扑之间。
两个设计要点尤其值得注意。第一是胶接界面:打印点阵必须呈现一个能让蒙皮层压板与胶粘剂都可靠咬合的表面,这决定了表面纹理以及朝向蒙皮的胞元开口形状的要求。第二是面板完整性:由于打印芯材引入了全新的内部空隙模式,设计者必须验证穿过芯材的剪切传递连续,且局部支柱切割不会形成薄弱路径。这些正是鉴定程序——而非演示样件——用数据回答的问题。
工艺经济性:10% 与 15% 从何而来
路线图目标并非随意设定。10% 的重量节省来自按实际载荷分级密度,去除机加工泡沫必须均匀携带的材料;成本部分则从多方面追随芯材账单:总材料消耗更少、无加工废料、无需为通道与嵌件安排二次工序。15% 的节拍目标来自叶片生产线本身:铺蒙皮、放打印芯材、胶接、合模,芯材到位即装,而非从机加工块料经铣削、清洁与分拣成套。
经济性随产量放大。大尺寸聚合物挤出系统每天可打印相当可观的面板芯材,而叶片工厂的生产节奏——每个叶片工位一套芯材,与铺层和固化同步——决定了打印是取代机加工单元还是仅仅补充它。对叶片制造商而言,采纳决策更多取决于生产排序而非打印机技术:一套在蒙皮就绪时同步就绪、无需返工的打印芯材,对工厂的价值超过一套稍便宜但不同步的芯材。
鉴定:从演示样件到型号认证叶片
任何叶片芯材——无论前景多好——不通过叶片行业的材料与设计鉴定体系就不会登上商用风机,该体系围绕 IEC 61400-5 与 DNV-ST-0376 等叶片复材结构标准构建。增材芯材供应商应当准备好通过与任何新型芯材相同的关卡:
- 性能许用值:在设计所用密度下,建立剪切、压溃、疲劳与环境性能的统计基础数据库。
- 胶接体系验证:在打印表面上验证蒙皮-芯材胶粘剂性能,包括老化与疲劳试验。
- 子组件试验:代表叶片节段的夹芯板,加载验证屈曲与剪切行为是否与仿真一致。
- 生产过程控制:打印参数监控、批号可追溯性与检验准则,对标机加工芯材质量体系的严格程度。
关卡结构清晰,但数据生成才是真正的成本:数百个试样、数月的疲劳试验,以及愿意承担开发风险的叶片制造商。正因如此,增材芯材的近期采纳者很可能是某一特定平台上协作的叶片制造商与芯材供应商,而非作为即插即用的商品技术到来。
常见问题解答
3D 打印叶片芯材实际的重量节省是多少?
路线图目标相对传统芯材至少 10%,实现方式是按局部载荷分级密度,而非整块面板使用单一泡沫等级。节省在大型叶片最厚的截面处最大,那里芯材体积最高、机加工泡沫均匀密度的浪费也最严重。确切数字取决于叶片平台,但节省方向是一致的:在载荷不需要的地方去掉材料。
打印芯材与巴沙木或 PET 泡沫相比成本如何?
打印聚合物的每公斤材料成本与大宗泡沫相当或更高,但重要的是安装成本。打印芯材消除了机加工废料、二次排水与嵌件工序以及分拣成套——这些合计占交付芯材成本的一大块。在量产规模下,路线图模型显示总芯材成本降低至少 10%;在小批量下经济性偏向泡沫,这正是增材采纳成为量产规模决策的原因。
3D 打印芯材能与现有叶片生产线兼容吗?
原则上可以,而且这是路线图工作的刻意设计要求。打印芯材占据与机加工泡沫芯材相同的面板位置,与相同的层压板和胶粘剂粘接。工厂的变化在上游:打印单元取代机加工与分拣单元,物流调整为按需交付芯材。叶片生产线的铺层、灌注与固化阶段保持不变。
为什么打印芯材的采纳从最大型叶片开始?
因为增材的每一项优势都随规模放大。净成形节省随面板面积倍增,密度分级在载荷沿弦向变化最大的地方最有价值,而芯材的绝对重量与成本在百米级平台上最高。与此同时,鉴定负担在任何尺寸下都相同,因此这笔投入的回报在最大型叶片上自然最大。
结论
3D 打印叶片芯材是对净成形问题的净成形回答:量产叶片需要到货即装、只携带载荷要求的密度、机加工零浪费的芯材。路线图数字——重量与成本至少降低 10%、叶片节拍加快 15%——可信,因为它们叠加了泡沫在百米级尺度上无法企及的废料消除、密度分级与原位特征。通往商用叶片的道路贯穿标准鉴定关卡,先行者将是共同开发打印平台的叶片制造商与芯材供应商。对材料供应侧的任何人,信息都很实际:最大型叶片已使芯材设计成为值得再发明的重量与成本线,而增材芯材正是严肃的再发明候选者。
如果您在定义叶片或面板芯材体系,并希望了解先进材料如何适配未来的夹芯结构,欢迎浏览我们的碳纤维与玻璃纤维织物产品系列,或联系我们的团队,讨论新一代叶片结构的蒙皮与胶接材料。
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。
碳纤维方向盘 — 真皮包裹碳纤维镶嵌定制
定制碳纤维方向盘,真皮包裹搭配碳纤维镶嵌面板。T700 3K预浸料模压成型,比原厂方向盘减重30%。D形(平底)和圆形两种造型可选,直接螺栓安装适配热门性能车型。缝线颜色和皮革等级可定制。
碳纤维无人机螺旋桨 — 高性能预浸料模压成型
预浸料模压成型的碳纤维螺旋桨,适用于工业和竞速无人机。优化的翼型设计和平衡的桨叶几何形状实现最大推力效率。比尼龙/塑料桨刚性好3-5倍,减少桨叶颤动,提升飞行稳定性。提供常用尺寸或定制直径/螺距。