
核心特点
应用领域
常见问题
碳纤维产品的起订量是多少?
碳纤维材料有哪些颜色和表面处理选项?
产品交期一般需要多久?
相关文章
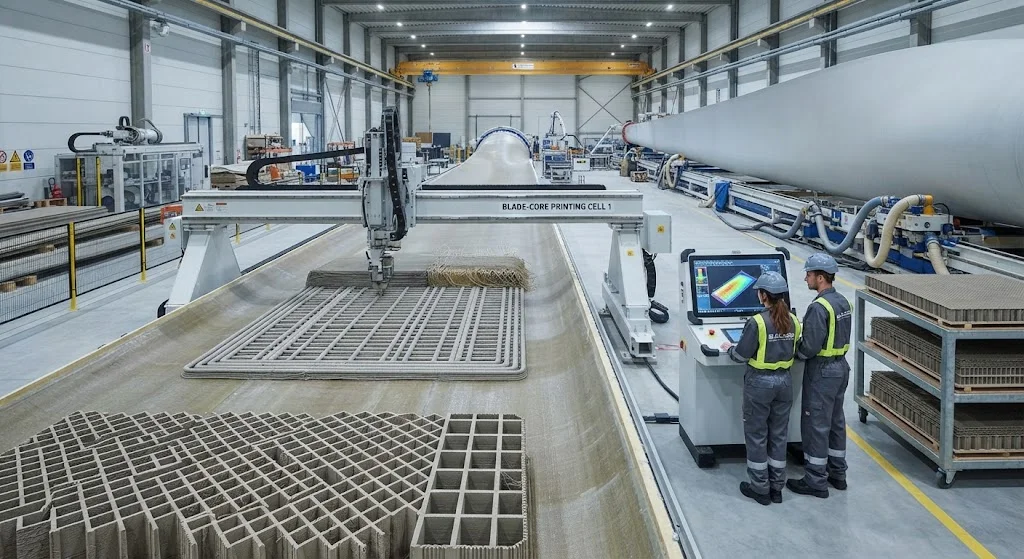
3D 打印叶片芯材:面向百米级叶片净成形夹芯芯材
引言 从结构上讲,现代风机叶片是一种夹芯构造,包裹着两根承载的主梁帽:薄而刚硬的外蒙皮之间夹着低密度芯材,芯材使蒙皮抗屈曲失稳并传递剪切。蒙皮是碳纤维或玻璃纤维层压板;芯材几乎总是巴沙木或聚合物泡沫,从块料机加工后粘接到位。在超过 100 米的叶片里,芯材也是一个不容忽视的数量问题——大面积的面板、一条产线数百吨的芯材用量,以及一道从每块原料中切除相当份额废料的机加工工序。 换句话说,芯材是再发明的理想目标。由美国国家可再生能源实验室与能源部先进材料办公室牵头的技术路线图,已将 3D 打印芯材列为优先路径,声明的目标为重量与成本至少降低 10%、叶片生产节拍缩短 15%。本文考察增材芯材究竟是
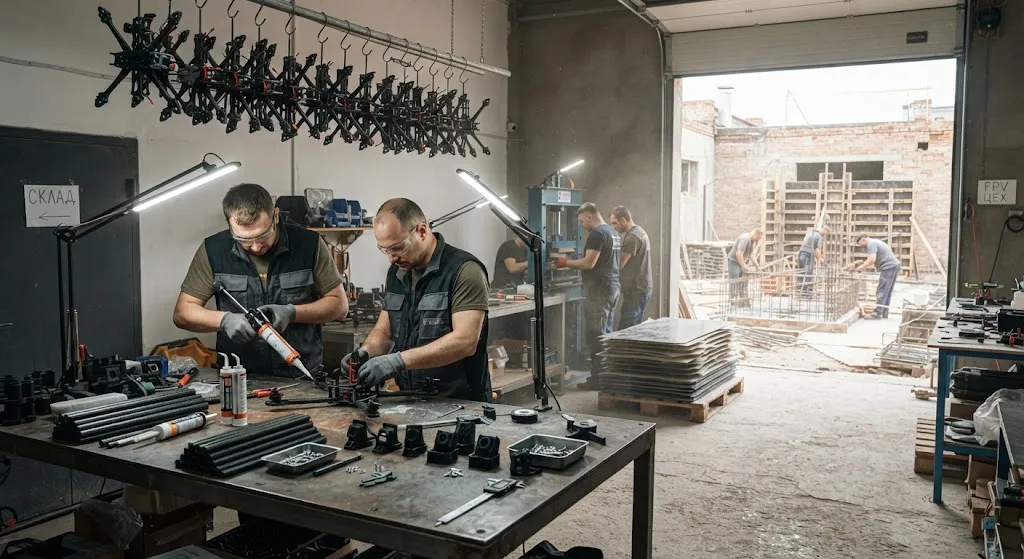
乌克兰复材需求:无人机量产、装甲本地化与重建需求
引言 乌克兰通常不出现在经典的欧洲复材需求地图上,但如今它支撑着欧洲大陆节奏最快的复材采购环境之一。该国把通常分属不同行业的三个需求流叠加在一起:战时无人机产业以近乎消费电子的节奏消耗轻量化碳结构,国防本地化计划推动装甲与防护制造上岸,重建管线则在对桥梁、住宅与工业建筑指定 FRP 增强材料。三者相加,使乌克兰成为一个体量可观、节奏极快、偏好经过实战验证的实用材料而非新奇材料的市场。 对复材供应商而言,这个市场最好被理解为三条并行的采购链,各有不同的采购方、材料牌号与预期。本文逐一梳理每条需求流,概括其背后的材料需求,并在结尾说明出口商接触乌克兰客户前应做的准备。 无人机批量生产 第一条也是最
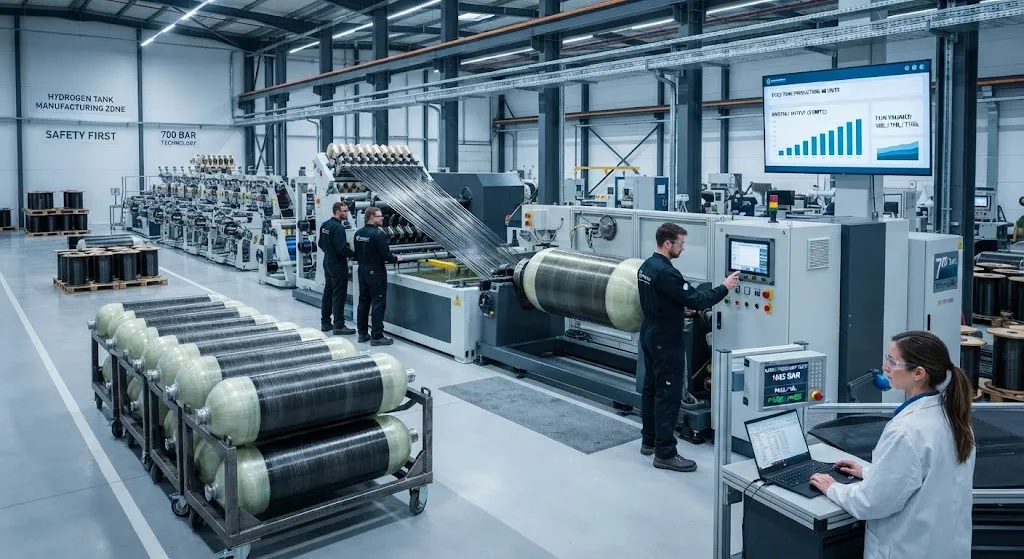
复材 IV/V 型储氢瓶市场:11 亿至 77 亿美元增长、Type IV 占 97% 与竞争格局
引言 储氢是氢经济的隐形瓶颈。电解槽、燃料电池和压缩机因属于成本曲线陡降的新子系统而备受关注,但每一辆氢能汽车、每一座加氢站和每一套移动电源装置仍需要一台承压容器,而这类容器绝大多数是复合材料容器。复材 IV 型和 V 型储氢瓶市场正反映了这一现实:分析机构将这一细分市场定为 2025 年约 11 亿美元,并以 20.9% 的复合年增长率在 2035 年扩张到 77 亿美元。 两组结构性事实主导着这些数字。第一,Type IV 储氢瓶——聚合物内胆加碳纤维增强缠绕层——约占复材储氢瓶市场的 97%,其中非金属内胆搭配碳纤维增强的设计约占该份额的 88%。第二,竞争格局正围绕少数具备工业化纤维缠
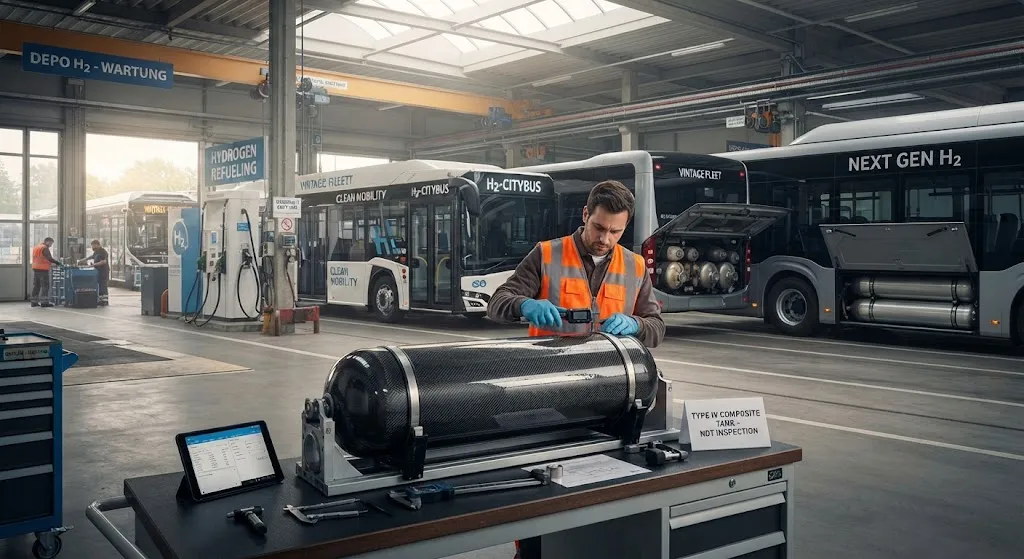
Type III 与 Type IV 储氢瓶对比:欧洲车队的全生命周期成本
引言 欧洲的氢燃料电池车队正在快速增长:马德里、科隆和伦敦的公交车,德国高速公路走廊上的卡车,以及荷兰城市里的垃圾收集车,都以压缩气体的形式在车载储氢。对其中每一辆车,采购团队都做出了同一个决定:指定哪种储氢瓶。两个候选方案是 Type III 储氢瓶——金属内胆配碳纤维外缠绕层——以及 Type IV 储氢瓶——以内胆聚合物气囊取代金属。这一选择不仅决定车辆初始价格,还决定未来多年的维护计划、检测间隔与重量分布。 购置价格往往主导采购讨论,而在这一指标上,Type III 储氢瓶因其金属内胆成型成本更低而常显得有吸引力。然而,完整核算成本的车队运营商得出一致的相反结论。对 50 余套欧洲氢能
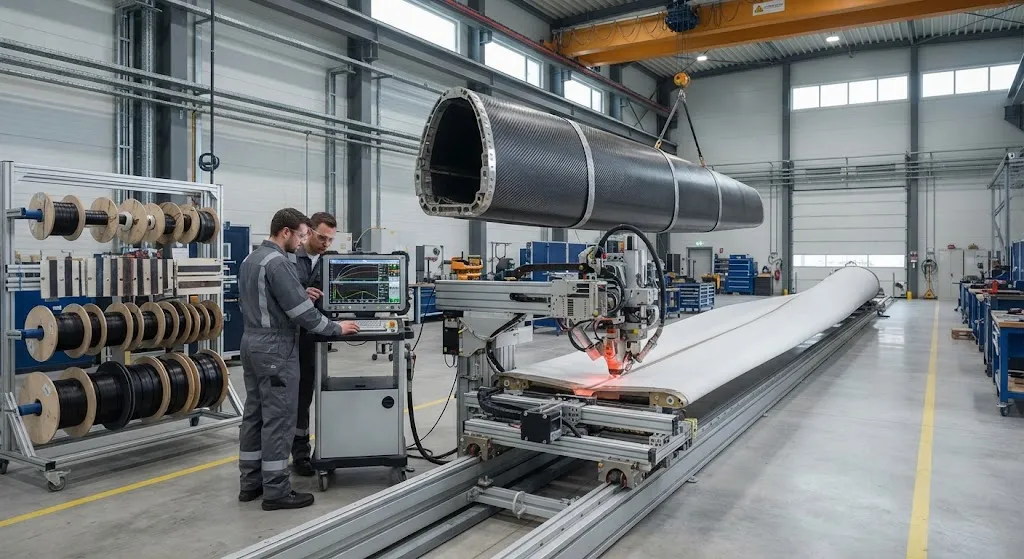
热塑叶片热焊接装配:以焊接一体化连接替代胶接
引言 胶粘剂连接几十年来一直是风电叶片默认的连接方式,理由充分:它对制造公差宽容、可连接异种材料。但它也很重。大型叶片的胶层可以厚到占据粘结面重量的相当份额,而壳体与主梁界面每增加一公斤,叶片就得在 25 年寿命期内一直背着它。热塑性叶片改变了规则,因为它们是可焊接的。制造商不再涂布膏状胶粘剂等待固化,而是加热待连接表面并在压力下融合,得到更轻、更快、并且——关键的一点——在寿命终点仍可分离的接头。本文比较热焊接与其他热基连接路径,解释 NREL 与 IACMI 为何资助焊接一体化产线,并梳理焊接在真实热塑叶片中取代胶接的位置。 为什么焊接而不是胶接 支持焊接的论据始于胶粘剂粘结面本身。叶片的
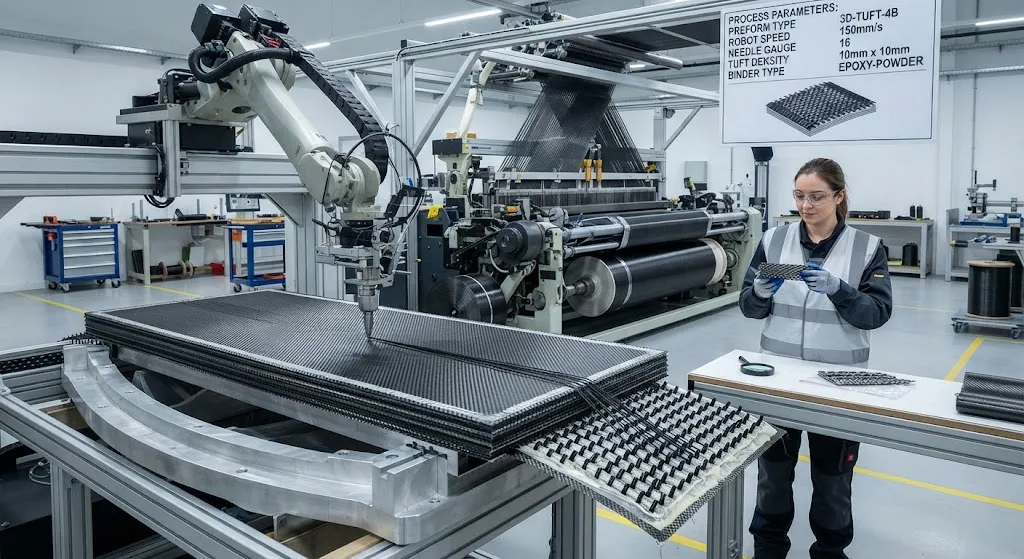
3D 编织复合材料:厚度方向增强、穿刺缝合与冲击容限
引言 层压复合材料在其平面内强韧,在厚度方向上薄弱。当冲击载荷作用于碳纤维层压板——掉落的工具、跑道碎片、爆炸破片——能量以铺层间的分层裂纹形式传播,此时仅有树脂基体在抵抗。这一单一弱点压低设计许用值、迫使层压板加厚,并决定了航空运营方密切关注的无损检测与维修间隔。厚度方向增强通过放置 Z 向纤维改变这一局面,将各层物理性地缝合或编织在一起,使裂纹无法在层间自由扩展。 四种工业化方法实现这种增强:3D 编织将 Z 向捆绑纱集成进织物本身,穿刺缝合与缝纫将线束插入干态预制体叠层,Z-pin 将刚性销钉压入层压板。四种方法都能提高层间韧性并改善冲击损伤容限,也都带来小幅面内性能损失。本文对比这些方