
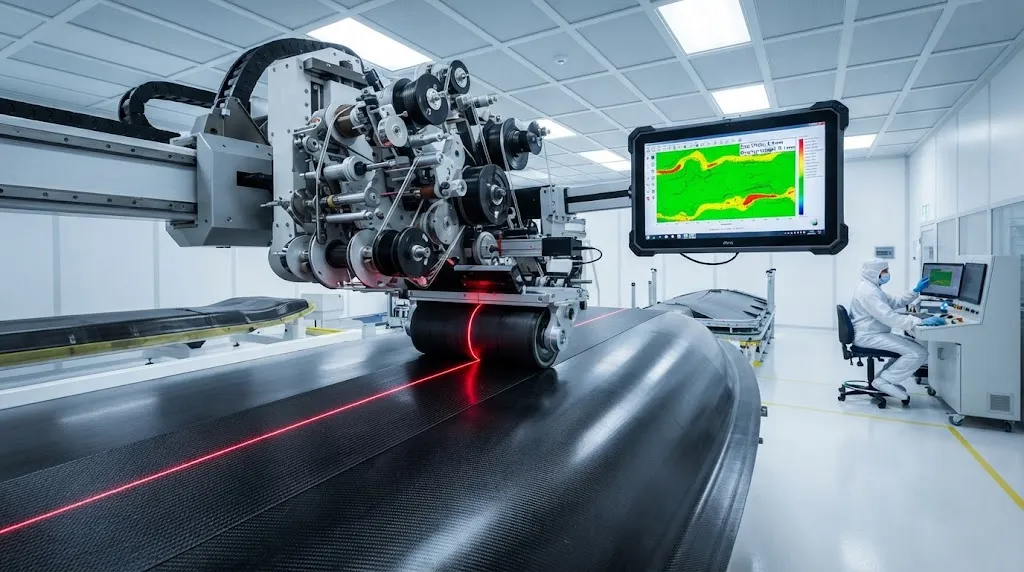
自动铺丝(AFP)已成为航空航天、风能和国防应用大型复合材料结构的主导制造工艺。现代AFP机同时铺设8-32束碳纤维预浸料丝束,在复杂曲面几何上以5-15公斤/小时的速率构建层压板。使AFP具有经济吸引力的速度和自动化也带来质量挑战:丝束间间隙(目标0-1毫米,缺陷阈值>2毫米)、重叠(目标0毫米,缺陷阈值>1毫米)、面内波纹(允许 传统质量控制依赖铺后检测——超声扫描完成的层压板以检测亚表面缺陷。这种方法仅在大量增值后才识别缺陷,导致昂贵的返工或零件报废。在线激光轮廓测量将缺陷检测转移到产生缺陷的节点,实现实时纠正并将废品率从8-15%降至2-5%。本文考察激光轮廓测量技术平台,量化其
引言
自动铺丝(AFP)已成为航空航天、风能和国防应用大型复合材料结构的主导制造工艺。现代AFP机同时铺设8-32束碳纤维预浸料丝束,在复杂曲面几何上以5-15公斤/小时的速率构建层压板。使AFP具有经济吸引力的速度和自动化也带来质量挑战:丝束间间隙(目标0-1毫米,缺陷阈值>2毫米)、重叠(目标0毫米,缺陷阈值>1毫米)、面内波纹(允许<0.5毫米/100毫米)、面外波纹(允许<0.3毫米/50毫米)和层间异物碎片(FOD)。
传统质量控制依赖铺后检测——超声扫描完成的层压板以检测亚表面缺陷。这种方法仅在大量增值后才识别缺陷,导致昂贵的返工或零件报废。在线激光轮廓测量将缺陷检测转移到产生缺陷的节点,实现实时纠正并将废品率从8-15%降至2-5%。本文考察激光轮廓测量技术平台,量化其检测能力,并构建部署于AFP生产环境的经济论证。
激光轮廓测量技术平台
三种主要传感技术部署用于在线AFP质量控制,各有不同能力和成本特征:
| 技术 | 测量原理 | 分辨率 | 铺丝速度兼容性 | 资本成本 |
|---|---|---|---|---|
| 激光三角测量 | 单激光线+相机角度 | 0.05-0.15毫米 | 最高200毫米/秒 | $80,000-150,000 |
| 结构光 | 投影图案+立体相机 | 0.02-0.10毫米 | 最高120毫米/秒 | $120,000-250,000 |
| 激光多普勒振动测量 | 多普勒频移测量 | 0.01-0.05毫米 | 最高80毫米/秒 | $180,000-350,000 |
激光三角测量:主力技术
激光三角测量是AFP应用中部署最广泛的在线轮廓测量技术,提供分辨率、速度和成本的最佳平衡。准直激光线(通常633纳米红色或405纳米蓝色)垂直于AFP机头行进方向投射到铺层表面。已知角度安装的相机捕获激光线轮廓,三角测量算法以0.05-0.15毫米分辨率计算表面高度,线扫描速率为10-50千赫兹。
AFP应用中,激光三角测量系统安装在压实辊正后方,在沉积点50-200毫米范围内扫描新铺设的丝束带。这种近距离至关重要:它能在压实辊固定丝束位置之前检测间隙、重叠和丝束偏移,允许实时调整铺设参数。MirrorBAE和SCAMA等供应商的系统在最高200毫米/秒的AFP速度下检测0.5毫米间隙和0.3毫米重叠,误报率低于2%。
激光三角测量的经济论证引人注目:$100,000-150,000的系统通常在6-12个月内收回投资,通过将单条年产$2-5M复合材料零件的AFP线废品率从8-12%降至2-4%。
结构光:关键应用的更高分辨率
结构光系统向铺层表面投射编码图案(条纹、点阵或正弦条纹),用立体相机捕获变形图案。通过分析图案变形,系统重建0.02-0.10毫米分辨率的3D表面图——比激光三角测量精细2-5倍。
更高分辨率使检测激光三角测量可能遗漏的细微缺陷:微波纹(0.1-0.3毫米振幅,20-50毫米波长)、丝束边缘磨损和表面污染。结构光对航空级铺层特别有价值,面外波纹公差规定为50毫米内0.3毫米,要求测量分辨率0.1毫米或更优。
局限在于速度:结构光系统通常以60-120毫米/秒运行,而激光三角测量为200毫米/秒。对于高速AFP线(>150毫米/秒),结构光系统可能需要多个相机投影仪维持覆盖,成本增至$200,000-400,000。CGTech的VERICUT Composite模块将结构光数据与AFP编程集成,实现自动化铺层形状验证。
与闭环AFP控制集成
最先进的激光轮廓测量安装直接连接AFP机控制器,创建闭环质量系统。当轮廓测量仪检测到超过验收阈值的间隙时,控制器可以:(1)调整丝束张力以展宽铺设丝束;(2)重新定位AFP机头在下次通过时关闭间隙;(3)标记缺陷位置以便人工修复;(4)对超过返工能力的严重缺陷停机。
配备激光轮廓测量的闭环AFP将缺陷逃逸率较开环运行降低85-95%。系统为每层生成数字质量记录,映射缺陷位置和修复行动——支持航空认证项目并提供结构完整性文档的可追溯性。
实施需要轮廓测量系统与AFP控制器(通常为西门子、发那科或专有系统)之间的集成,数据交换速率为100-500赫兹以实现实时纠正。集成成本为基础轮廓测量系统增加$30,000-80,000,但通常通过减少废品和返工带来3-5倍更高的投资回报。
经济论证
在线激光轮廓测量的经济论证基于三个可衡量的效益:
废品减少:典型航空AFP线年产$3-8M零件价值。无激光轮廓测量时,8-15%的废品率代表$240,000-1,200,000年损失。激光轮廓测量将废品降至2-5%,年节省$160,000-800,000。
返工减少:铺后超声检测通常发现每个大型结构15-25处需人工修复,每处$200-500。在线轮廓测量减少到达最终检测的缺陷数量60-80%,年节省$50,000-200,000。
吞吐量提升:消除人工过程检测步骤(通常每个大型结构2-4小时)将AFP机利用率提高5-12%,无需资本投资即可获得额外产能。
单条AFP线年度总效益:$260,000-1,200,000,而轮廓测量系统成本$100,000-350,000。回收期:4-18个月,取决于线吞吐量和缺陷率。
部署考量
多个实际因素影响激光轮廓测量部署决策。环境条件重要:AFP洁净室通常维持20-25°C和40-60%相对湿度,与激光轮廓测量兼容。但车间振动、环境光干扰和反射性工具表面可降低测量质量。屏蔽、波长滤波和校准规程解决这些挑战但增加10-15%系统成本。
校准频率是另一考量:激光三角测量系统在AFP机头更换、工具更改或长时间运行(>8小时)后需重新校准。自动校准程序减少停机时间但增加$15,000-30,000系统成本。结构光系统通常对校准漂移更宽容但需要定期图案发生器维护。
对于多机头AFP机(双头或四头),每个机头需要独立轮廓测量,倍增系统成本。但共享软件基础设施和集中质量数据库将额外机头的增量成本降低30-40%。
在线激光轮廓测量可以检测AFP铺层中的哪些缺陷?
在线激光轮廓测量系统检测五类主要缺陷:(1)丝束间间隙——测量为表面凹陷宽度和深度,>0.5毫米宽度检测;(2)重叠——测量为表面凸起,>0.3毫米高度检测;(3)面内波纹——测量为丝束边缘横向位移,>0.2毫米振幅/50毫米波长检测;(4)面外波纹——测量为表面高度变化,>0.15毫米/25毫米检测;(5)异物碎片(FOD)——检测为与预浸料表面对比的异常表面特征。检测灵敏度取决于激光波长、相机分辨率和处理算法,生产部署典型误报率为1-3%。
激光轮廓测量如何与现有AFP质量系统集成?
激光轮廓测量数据通过三条路径与AFP质量系统集成:(1)实时控制集成——轮廓测量数据直接馈送AFP控制器用于闭环缺陷纠正,通常通过OPC-UA或专有高速接口;(2)质量数据库集成——轮廓测量数据与超声检测、热成像和尺寸测量数据合并到集中质量管理平台,实现多模态缺陷关联;(3)数字线程集成——轮廓测量数据贡献零件的数字制造记录,支持航空认证可追溯性和客户质量文档要求。
激光轮廓测量投资的典型投资回报时间线?
典型投资回报时间线为4-18个月,取决于AFP线吞吐量、零件复杂度和当前废品率。对于高价值航空结构(年产$5M+,10-15%废品率),回收期通常在4-8个月内。对于较低价值的工业或风能应用(年产$1-3M,5-8%废品率),回收期延长至12-18个月。最快回报案例涉及生产复杂几何零件(曲面、变厚度)的产线,缺陷检测最具挑战且废品率最高。
结论
在线激光轮廓测量已从研究新奇发展为AFP制造的生产必备技术。$80,000-150,000的激光三角测量系统为多数AFP应用提供分辨率、速度和成本的最佳平衡,而结构光系统为航空级要求提供更高分辨率。与闭环AFP控制集成通过实现实时缺陷纠正而非铺后修复来倍增经济效益。
对评估质量控制投资的复合材料制造商而言,在线激光轮廓测量代表最高投资回报的资本支出之一,典型回收期在12个月以内。探索我们的碳纤维面料和增强材料产品组合,获取AFP兼容的预浸料和干纤维系统,或联系我们的工程团队讨论AFP生产要求的材料规格。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。
碳纤维云台/摄像机支架定制
轻量化碳纤维云台臂和摄像机支架组件,用于航拍、电影制作和广播应用。精密CNC加工确保振动敏感设备的严格公差。可根据特定云台系统定制形状。
碳纤维运动防护装备配件定制
高性能碳纤维运动防护装备配件。多层碳纤/凯夫拉混合铺层提供优异的抗冲击性能,同时保持超轻重量。用于摩托车头盔外壳、护膝支架、护胸板和护腿板嵌件。支持EPS泡沫一体化,可完成完整的头盔外壳制造。