风力涡轮机叶片组装历来依赖结构粘接剂将叶片外壳粘接到梁帽和剪切腹板——这一过程每片叶片需要8-24小时固化时间,要求精确的表面处理,并创建无法拆卸进行修复或回收的永久性接头。随着叶片长度超过100米且生产率提高以满足全球风能目标,粘接剂固化正成为叶片制造吞吐量的瓶颈和叶片生命周期管理的限制。 热塑性叶片焊接提供了一种根本不同的方法:使用热量和压力而非化学粘接剂连接叶片组件,产生可重新加热和重塑用于修复、拆卸或回收的接头。从热固性(环氧或聚酯)到热塑性(聚丙烯、聚酰胺或聚醚砜)叶片材料的转变,使基于焊接的组装成为可能,循环时间为10-30分钟,而粘接剂固化需要8-24小时。本文考察正在开发
引言
风力涡轮机叶片组装历来依赖结构粘接剂将叶片外壳粘接到梁帽和剪切腹板——这一过程每片叶片需要8-24小时固化时间,要求精确的表面处理,并创建无法拆卸进行修复或回收的永久性接头。随着叶片长度超过100米且生产率提高以满足全球风能目标,粘接剂固化正成为叶片制造吞吐量的瓶颈和叶片生命周期管理的限制。
热塑性叶片焊接提供了一种根本不同的方法:使用热量和压力而非化学粘接剂连接叶片组件,产生可重新加热和重塑用于修复、拆卸或回收的接头。从热固性(环氧或聚酯)到热塑性(聚丙烯、聚酰胺或聚醚砜)叶片材料的转变,使基于焊接的组装成为可能,循环时间为10-30分钟,而粘接剂固化需要8-24小时。本文考察正在开发的用于大型热塑性叶片组装的焊接技术——感应、红外和电阻焊接——量化制造和生命周期优势,并综述生产规模实施所需的质量保证方法。
为什么选择热塑性材料制造叶片
从热固性到热塑性叶片材料的转变由三个制造和生命周期优势驱动:
- 可焊接性:热塑性基体在加热到熔点以上(通常150-260°C,取决于聚合物)时软化,通过施加热量和压力实现熔融粘接。这与热固性树脂不可逆固化形成对比——一旦粘接,热固性接头无法重新加热进行修复或拆卸,否则会损坏母材。
- 可回收性:热塑性复合材料可在使用寿命结束时重新熔融和再加工,实现热固性复合材料无法提供的材料回收途径。随着叶片长度增加和第一批大型叶片接近使用寿命结束(2030-2035年),可回收性正成为监管和经济要求而非可有可无的特性。
- 更快的加工:热塑性焊接消除了多小时的粘接剂固化步骤,实现连续生产流程而非批量处理。循环时间从12-24小时(粘接剂固化)缩短至10-30分钟(焊接),在不需要额外工厂占地面积的情况下将叶片工厂吞吐量提高2-4倍。
当前热塑性叶片材料包括用于剪切腹板和梁帽的玻璃纤维增强聚丙烯(GF-PP)、用于叶片外壳的玻璃纤维增强聚酰胺(GF-PA)和用于高负载结构元件的碳纤维增强聚醚砜(CF-PESU)。这些材料提供与热固性复合材料相当的力学性能(拉伸强度400-800 MPa,弹性模量20-40 GPa),同时实现基于焊接的制造方法。
大型叶片组装的焊接技术
三种焊接技术正在开发和测试中,用于连接大型热塑性叶片组件,每种技术对不同叶片部分和生产场景具有独特优势:
| 技术 | 加热机制 | 典型接头宽度 | 循环时间 | 最佳应用 |
|---|---|---|---|---|
| 感应焊接 | 导电吸波材料的电磁感应 | 50-200mm | 10-20分钟 | 梁帽到腹板接头 |
| 红外焊接 | 红外发射器的辐射热 | 100-500mm | 15-30分钟 | 壳体到壳体粘接 |
| 电阻焊接 | 电阻元件的焦耳热 | 20-100mm | 8-15分钟 | 结构加固接头 |
| 热风焊接 | 热空气的对流热 | 10-50mm | 20-45分钟 | 修复和小接头 |
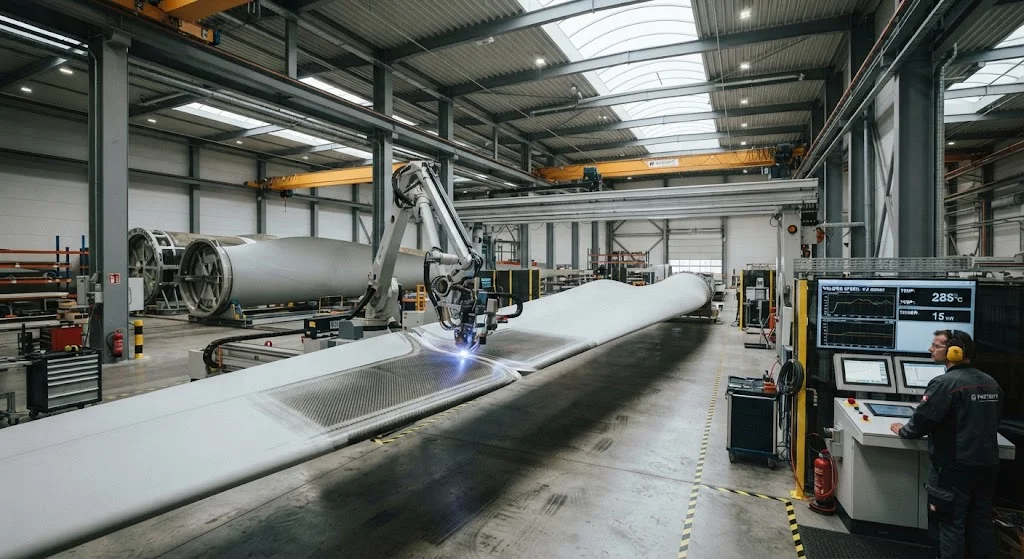
感应焊接是叶片组装最先进的技术,使用交变磁场加热嵌入热塑性基体中的导电吸波材料(碳纤维层、金属网或碳纳米管涂层)。吸波材料吸收电磁能并将其转化为热量,熔化周围的热塑性基体形成熔融粘接。感应焊接的优势包括快速、局部加热(焊接区温度均匀性±5°C)、非接触能量传递和可扩展到大型叶片尺寸。Vestas和Carbon Rotors等公司的生产系统使用感应焊接连接超过80米叶片的梁帽到腹板接头。
红外焊接使用红外发射器组(钨、石英或陶瓷元件)辐射加热热塑性表面,然后在受控压力下将它们压合在一起。红外焊接适用于大面积粘接,如壳体到壳体接头,其中宽加热区在宽粘接区域提供均匀温度分布。该过程需要仔细的热管理以防止表面降解——暴露于过量红外辐射的热塑性表面可能发生表面氧化或分子量降低,损害焊接强度。
电阻焊接在粘接界面嵌入电阻加热元件(碳纤维织物、金属网或印刷导电轨道),通过元件传递电流产生局部焦耳热。这种方法提供出色的温度控制(均匀性±3°C),特别适用于高应力结构接头,其中精确的热分布对焊接质量至关重要。电阻焊接8-15分钟的循环时间是三种技术中最快的,但嵌入加热元件的要求增加了材料成本和复杂性。
工艺参数和质量控制
热塑性焊接质量取决于三个相互依存的工艺参数,必须为每个叶片部分精确控制:
- 温度:热塑性基体必须达到其熔融温度(不是降解温度)以实现粘接界面的分子相互扩散。典型加工窗口为聚丙烯190-230°C、聚酰胺250-290°C、聚醚砜340-380°C。焊接区的温度均匀性必须保持在±5-10°C以内,以防止局部过热(降解)或欠热(不完全熔融)。
- 压力:焊接压力(典型0.5-2.0 MPa)确保配合表面之间的紧密接触并促进分子相互扩散。压力不足产生空隙形成和降低粘接强度;压力过大将熔融基体从焊接区挤出,产生树脂贫瘠区域,机械性能差。
- 时间:焊接停留时间(在焊接温度和压力下的持续时间)决定粘接界面分子相互扩散的程度。停留时间不足产生低界面强度的弱粘接;停留时间过长浪费能量并可能导致焊接区相邻基体的热降解。
生产焊接的过程监控系统使用嵌入式热电偶、红外温度传感器和超声波厚度测量来验证每个焊接周期的温度、压力和时间参数。焊接后质量保证包括粘接完整性的超声波检测、见证试样(与叶片同时焊接的小样品件)的破坏性测试,以及基于统计抽样的机械测试(搭接剪切、剥离和弯曲测试)。
制造吞吐量和成本分析
从粘接剂粘接到热塑性焊接的转变从三个维度改变叶片工厂经济学:
- 吞吐量增加:消除每片叶片8-24小时的粘接剂固化时间,将工厂产量从每条生产线每天1-2片叶片提高到3-5片叶片,取决于叶片尺寸和焊接复杂性。对于年产500片叶片的工厂,基于焊接的组装可以将产能提高到每年1,000-1,500片叶片,而不需要额外的工厂占地面积。
- 夹具简化:粘接剂粘接需要复杂的叶片模具和夹紧夹具以在固化期间保持粘接压力。焊接夹具更简单——通常是在焊接周期期间仅施加压力的加热压板或感应线圈——将夹具资本成本降低30-50%,将叶片变型之间的换型时间缩短60-80%。
- 劳动力减少:粘接剂粘接需要熟练的表面处理(等离子处理、底漆应用)和粘接剂分配。自动化焊接系统将直接劳动力减少40-60%,同时提高过程一致性——这是叶片生产扩大规模以满足每年100+ GW全球安装量的关键因素。
- 材料成本影响:热塑性树脂成本($2-4/kg)与热固性树脂($1.5-3/kg)相当或略高,但消除粘接剂(结构叶片粘接剂$15-30/kg)、底漆和表面处理化学品,每片叶片净材料成本降低10-20%。
修复和可回收性优势
热塑性焊接提供热固性粘接剂粘接无法提供的独特生命周期优势:
- 现场修复:损坏的叶片部分可以通过局部重新加热和重新焊接进行修复,而不是热固性叶片所需的复杂补丁和粘接剂修复程序。修复时间从12-48小时(热固性)缩短至2-8小时(热塑性),当遵循适当的焊接程序时,修复质量接近原始制造强度。
- 拆卸回收:在使用寿命结束时,热塑性叶片组件可以通过选择性重新加热分离,实现叶片外壳、梁帽和剪切腹板各自的材料回收。热固性叶片无法经济拆卸——当前生命周期结束选项仅限于用于水泥窑协同处理的粉碎或填埋处置。
- 再制造潜力:运输或安装过程中损坏的叶片组件可以再加工而非报废,减少材料浪费和保修成本。这一能力对于100米以上叶片特别有价值,因为运输损坏风险显著增加。
常见问题解答
在叶片应用中,焊接强度与粘接剂粘接强度相比如何?
适当执行的热塑性焊接达到母材强度的80-95%,而结构粘接剂粘接达到60-85%。更高的焊接强度源于粘接界面的分子相互扩散——热塑性基体流过并缠绕在接头处,创建连续的材料结构而非粘接接头特征的离散粘接剂层。焊接聚丙烯接头的搭接剪切强度通常达到15-25 MPa,而等效几何形状的结构粘接剂粘接为12-20 MPa。实际含义是焊接接头可以设计更小的粘接面积或更少的焊接道次,部分抵消额外的焊接设备成本。
将热塑性焊接扩展到100米以上叶片的主要挑战是什么?
三个挑战占主导。首先,保持超过5米长度的焊接区温度均匀性需要复杂的多区加热系统和实时热监测——非均匀温度沿接头产生可变的焊接质量。其次,100米以上叶片的焊接夹具必须处理超过30吨的叶片重量,同时保持精确对齐——这些夹具的资本成本和复杂性占工厂投资的很大一部分。第三,叶片结构接头的焊接过程认证和合格标准仍在开发中——叶片认证机构(DNV、GL)正在制定指南,但生产规模的认证计划正在进行中。这些挑战解释了为什么热塑性焊接目前首先用于叶片子组件组装(梁帽到腹板)而非完整的叶片壳体粘接。
现有的热固性叶片工厂可以转换为热塑性焊接吗?
部分转换是可行的,但完整改造需要大量投资。现有叶片模具不能用于热塑性叶片(不同的热膨胀、不同的材料处理)。然而,工厂基础设施——起重机、气候控制、质量检测系统——可以重新利用。主要投资要求是焊接设备(感应发生器、红外发射器组或电阻焊电源)和专为热塑性焊接压力和温度要求设计的叶片处理夹具。现实的转换时间表对于生产60-80米级别叶片的工厂为18-24个月,总转换成本估计为新建热塑性叶片工厂的40-60%。
结论
热塑性叶片焊接正从实验开发过渡到生产规模实施,由更快的叶片组装、可回收叶片材料和修复友好型叶片设计的需求驱动。感应、红外和电阻焊接技术各自为不同叶片接头类型提供独特优势,循环时间为10-30分钟,取代8-24小时的粘接剂固化过程。2-4倍的制造吞吐量收益,加上生命周期结束的可回收性和现场修复能力,使热塑性焊接成为下一代100米以上风力涡轮机叶片的战略技术。随着焊接过程标准的成熟和叶片认证机构建立认证指南,热塑性焊接将成为高生产率叶片工厂的首选组装方法。
对于评估热塑性焊接技术的风力涡轮机叶片制造商,实际考虑因素是特定叶片接头的焊接过程选择、大型叶片处理的夹具设计和认证的认证测试计划。浏览我们的热塑性碳纤维材料,包括用于感应焊接应用的焊接级预浸料和吸波材料,或联系我们的工程团队讨论您制造计划的热塑性叶片焊接需求。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价