
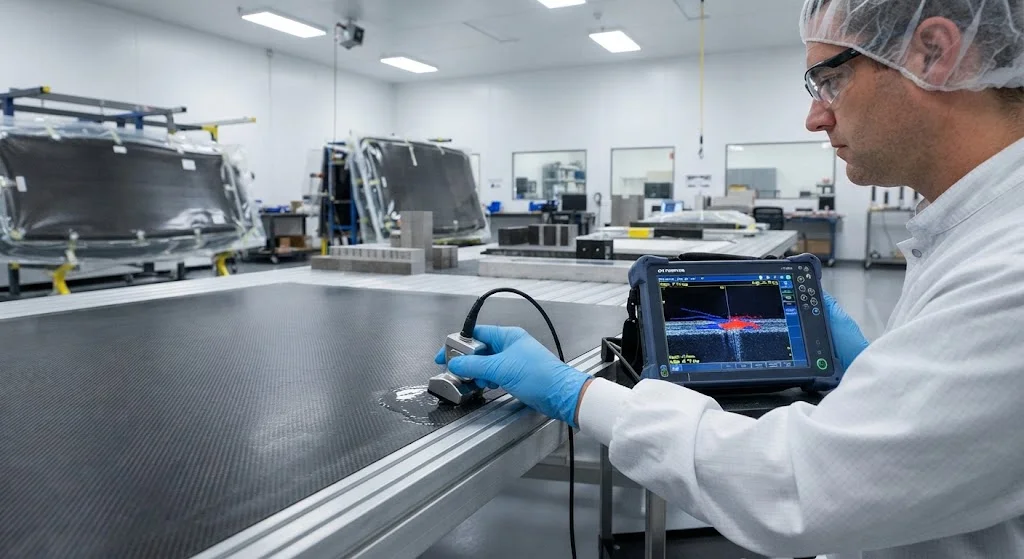
随着碳纤维复合材料结构尺寸和复杂性的增长——从100+米风电叶片到大型航空机身段——对无损检测(NDT)方法的要求日益提高。传统单晶元超声检测虽然对较小部件可靠,但对大型结构因扫描速度慢、每次扫描覆盖范围有限以及难以表征复杂缺陷几何形状而变得不切实际。超声相控阵检测(PAUT)通过使用多晶元换能器阵列解决这些限制,该阵列可以电子方式控制超声束的偏转和聚焦,实现更快的检测、更好的缺陷表征和更可靠的质量保证。 本文考察相控阵超声技术如何应用于碳纤维复合材料检测,比较检测能力、检测效率和质量结果与传统方法的差异。对于NDT工程师、质量保证经理和复合材料结构设计师,本文提供的数据为评估PAUT在
引言
随着碳纤维复合材料结构尺寸和复杂性的增长——从100+米风电叶片到大型航空机身段——对无损检测(NDT)方法的要求日益提高。传统单晶元超声检测虽然对较小部件可靠,但对大型结构因扫描速度慢、每次扫描覆盖范围有限以及难以表征复杂缺陷几何形状而变得不切实际。超声相控阵检测(PAUT)通过使用多晶元换能器阵列解决这些限制,该阵列可以电子方式控制超声束的偏转和聚焦,实现更快的检测、更好的缺陷表征和更可靠的质量保证。
本文考察相控阵超声技术如何应用于碳纤维复合材料检测,比较检测能力、检测效率和质量结果与传统方法的差异。对于NDT工程师、质量保证经理和复合材料结构设计师,本文提供的数据为评估PAUT在下一代检测协议中的作用提供了基础。
相控阵技术基础
超声相控阵检测使用包含多个压电晶元(通常16-128个晶元)的换能器,这些晶元可以独立激发并具有精确控制的时间延迟。通过改变这些延迟,超声束可以在不同角度偏转、聚焦到特定深度,并在不物理移动探头的情况下扫描测试件。这种电子束控制为复合材料检测提供了几个优势:
- 多角度检测:单个探头可以在一次通过中从30°到75°扫查角度,检测仅从某些方向可见的分层、孔隙率和纤维错位。
- 动态聚焦:束可以在复合材料内不同深度聚焦,在单次扫描中优化近表面、中壁和后壁缺陷的灵敏度。
- 电子扫描:束以电子速度(米/秒)而不是机械扫描速度(毫米/秒)扫过换能器表面,将检测吞吐量提高10-50倍。
- 扇形扫描(S扫描):创建显示反射体位置和方向的横截面图像,提供比单独A扫描信号更直观的缺陷表征。
现代PAUT系统在1-10 MHz频率下运行,复合材料检测通常使用2-5 MHz以平衡分辨率和穿透性。0.5-1.0毫米的晶元间距(换能器晶元之间的间距)提供了复合材料缺陷检测所需的角度分辨率。
缺陷检测能力
相控阵技术在多种缺陷类型上为碳纤维复合材料提供了可测量的缺陷检测改进:
| 缺陷类型 | PAUT检测 | 传统UT | 改进 |
|---|---|---|---|
| 分层(面积>10 mm²) | 98-99%检出概率 | 90-95%检出概率 | 高5-10% |
| 孔隙率(>2%体积) | 定量映射 | 仅定性指示 | 从通过/不通过到定量 |
| 纤维错位(>5°偏差) | 通过角度扫查可检测 | 常被遗漏 | 新能力 |
| 冲击损伤(BVID) | 完整表征 | 仅基本检测 | 从检测到表征 |
| 粘接缺陷 | 95-98%检出概率 | 80-90%检出概率 | 高10-15% |
| 厚度方向裂纹长度 | ±2毫米精度 | ±5-10毫米精度 | 好2-5倍 |
PAUT对复合材料检测最显著的优势不仅是检测概率,还有表征能力。虽然传统UT可以指示缺陷的存在,但PAUT可以更准确地确定其尺寸、方向和深度——这些信息对于评估缺陷是否可接受或需要修复的工程评估至关重要。
检测速度和覆盖范围
对于大型复合材料结构,检测速度直接影响生产吞吐量和质量保证成本。PAUT在扫描效率方面提供了显著改进:
- 机翼蒙皮板(50 m²):传统UT:每块4-6小时。PAUT线性阵列:每块30-60分钟。生产率提高:5-8倍。
- 风电叶片(80米长):传统UT:梁帽检测8-12小时。PAUT贴合探头:2-3小时。实现同一班次内的缺陷评估和修复。
- 机身桶段(30米周长):传统UT:完全覆盖2-3天。PAUT水耦合扫描:4-6小时。将质量停留时间从数天缩短至数小时。
- 厚截面结构(>50毫米):PAUT深度聚焦能力消除了对多种探头配置的需求,与传统斜束方法相比,将设置时间减少60-80%。
速度优势随结构尺寸复合。对于年产200+大型结构部件的典型航空航天复合材料制造设施,实施PAUT可将总NDT检测时间减少40-60%,转化为每年50-100万美元的质量保证人工和设备成本节约。
质量保证和标准合规
相控阵技术通过标准化程序和记录在案的能力支持现代质量保证要求:
- ASME规范V卷,第4和5条:PAUT程序现在是航空航天复合材料检测代码的标准,具有针对常见缺陷类型的既定验收标准。
- NAS 410认证:PAUT技术人员认证遵循与传统UT相同的框架,但对多晶元探头操作和数据解读有额外的培训要求。
- 数据记录和回放:PAUT系统记录完整的原始数据(RF波形),支持离线审查、不同参数的重新分析和永久质量记录。该能力对于争议解决和过程改进非常宝贵。
- 检出概率(POD)研究:PAUT已建立复合材料缺陷的POD曲线,为质量保证程序提供可量化的置信水平。行业共识目标是关键缺陷的POD≥90%,置信度95%。
PAUT检测的可记录、可重复特性符合航空航天质量系统要求,并提供认证程序所需的可追溯性。
常见问题解答
将PAUT应用于大型复合材料结构有哪些主要技术挑战?
大型复合材料PAUT应用中出现三个主要挑战。首先,复杂几何形状——弯曲表面、变化厚度和内部特征(如芯材到实心材料过渡)需要贴合探头设计和先进的射线追踪软件以保持检测覆盖。其次,材料各向异性——碳纤维的方向性导致束偏转和速度变化,必须通过校准程序进行补偿。第三,表面耦合——复合材料制造中常见的粗糙或纹理表面需要特殊的耦合剂输送系统(水射流、膜耦合)以保持一致的信号质量。这些挑战通过适当的程序开发和探头选择可以管理,但与各向同性金属的传统UT相比,需要更多的前期工程。
对于复合材料检测,PAUT与热成像或剪切散斑等其他先进NDT方法相比如何?
PAUT、热成像和剪切散斑各自满足不同的检测需求。PAUT擅长表征内部缺陷,具有精确的尺寸测量和深度信息——它是缺陷评估和修复决策的首选方法。热成像提供快速区域覆盖(几分钟内100%表面检测),但深度分辨率有限(通常仅顶部3-5毫米),且无法准确测量缺陷尺寸。剪切散斑快速检测近表面分层,非常适合生产筛查,但对深层缺陷或其方向提供的信息有限。大多数先进的复合材料制造设施使用互补方法:剪切散斑或热成像用于100%生产筛查,PAUT保留用于缺陷表征、修复验证和关键区域检测。这种组合优化了检测速度和缺陷表征质量。
在复合材料制造中实施PAUT的典型投资回报率是多少?
PAUT实施的投资回报率取决于产量、结构尺寸和当前NDT能力。对于年产200+大型复合材料部件的设施,典型效益包括:(1)NDT人工减少40-60%(每年20-40万美元);(2)质量停留时间从数天缩短至数小时(每年10-20万美元在制品库存减少);(3)更好的缺陷表征降低修复率(每年5-15万美元废品减少);(4)更早的缺陷检测提高首次合格率(每年10-30万美元)。年总效益:45-105万美元。典型PAUT系统投资:15-30万美元。回收期:3-8个月。投资回报率随更大结构和更高生产率而增强,使PAUT对风能和航空航天应用特别有吸引力。
结论
超声相控阵检测代表大型碳纤维复合材料结构NDT能力的一代进步。该技术提供更快检测(5-10倍速度改进)、更好缺陷表征(从检测到尺寸测量)和可量化质量保证(POD曲线和数据记录)的能力,解决了传统UT对现代复合材料制造的根本限制。随着复合材料结构尺寸增长和质量要求更加严格,PAUT将从高级选项转变为复合材料检测的标准要求。
对于评估检测技术升级的NDT工程师和质量经理,了解PAUT的能力和正确实施对于优化质量保证策略至关重要。探索我们专为可检测性设计的碳纤维材料,包括为超声波传播优化的材料,或联系我们的工程团队,讨论您的制造项目的复合材料检测解决方案。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价