
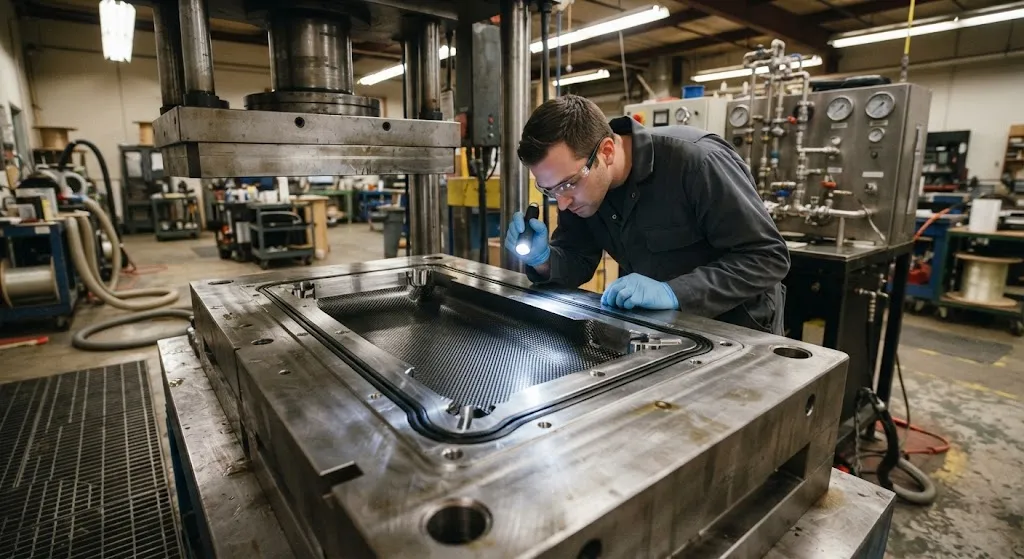
树脂传递模塑已成为中大批量碳纤维零件——汽车结构件、航空次结构、自行车车架与工业零件——的标准工艺,因为它兼具近净成形几何、两侧工程表面(甚至 A 级表面),以及以分钟而非小时计的节拍。工艺原理简单:把低粘度树脂注入已含干纤维预成型的闭合模腔,固化后脱模,只需极少修边。吸引力显而易见。难点在于模具本身就是产品:任何泄漏、错位的注胶口或位置不当的排气口,都会把可重复的工艺变成一场赌博。 本文聚焦决定 RTM 模具性能的三项工程决策:密封系统如何设计才能不泄漏、不溢胶;注胶口与排气口如何布置才能完整充模;以及如何实现模压公差,使零件厚度与纤维体积分数符合要求。这些决策区分了能稳定运行数千循环
引言
树脂传递模塑已成为中大批量碳纤维零件——汽车结构件、航空次结构、自行车车架与工业零件——的标准工艺,因为它兼具近净成形几何、两侧工程表面(甚至 A 级表面),以及以分钟而非小时计的节拍。工艺原理简单:把低粘度树脂注入已含干纤维预成型的闭合模腔,固化后脱模,只需极少修边。吸引力显而易见。难点在于模具本身就是产品:任何泄漏、错位的注胶口或位置不当的排气口,都会把可重复的工艺变成一场赌博。
本文聚焦决定 RTM 模具性能的三项工程决策:密封系统如何设计才能不泄漏、不溢胶;注胶口与排气口如何布置才能完整充模;以及如何实现模压公差,使零件厚度与纤维体积分数符合要求。这些决策区分了能稳定运行数千循环的模具与每月都要重新设计的模具。
为什么 RTM 密封会失效、干斑从何而来
RTM 中的密封失效是最常见的报废来源之一,它有两种表现。第一种是泄漏——树脂从两半模具之间逸出,在分型面溢胶,或被吸入真空系统,使模腔本身缺少零件所需的树脂。第二种是没有可见泄漏的不完全充填:密封在某一区域过紧,而排气口并不在空气真正聚集的位置,空气被困在模腔内。两种失效模式共享一个根因:密封系统被当作事后补充来设计,而非作为流道的一部分来设计。
干斑——层合板中没有树脂到达的区域——是物理结果。它们形成于模腔的最后充填点,典型位置在拐角、肋条、嵌件与厚度过渡处,即流动前锋需要改变方向的地方,或预成型渗透率局部下降的地方。纤维预成型的渗透率并不均匀:被压缩的边缘、折叠的丝束束或重叠的铺层会形成低渗透率区域,树脂绕过它,在后方留下干燥区域。因此,模具的几何形状(而非树脂)决定了排气口必须放在哪里,且排气口必须恰好位于预测空气最后聚集的位置。
注胶口与排气口布置
注胶口布置定义充填方式,而充填方式定义干斑风险。在量产 RTM 中,三种注胶策略占主导。中心注胶从单点把树脂向外推向边缘,形成径向流动前锋,对预成型差异最宽容;适合平板和带中心凸台的零件。边缘与周向注胶沿一侧或整个圆周注入,形成更快但对预成型渗透率差异更敏感的线性前锋。顺序或多点注胶按时间序列打开注胶口,使前锋绕过嵌件和困难区域;这是带肋条、芯材与金属嵌件的复杂几何的策略,越来越多地通过每个注胶口上的压力传感器实现。
排气口布置是注胶口布置的镜像。排气口必须位于最后充填点——流动前锋在充填尾声才到达、空气无处可去只能排出的位置。下表总结了经验丰富的模具工程师使用的实用规则:
| 设计问题 | 推荐做法 | 原因 |
|---|---|---|
| 排气口位置 | 拐角、肋端、嵌件及其他最后充填点 | 空气聚集在流动前锋末端 |
| 排气口类型 | 槽式排气口,周围 O 形圈密封,接真空 | 让空气排出,充填完成后封闭树脂 |
| 排气口间距 | 长边每 50-150 毫米一个 | 防止宽间距排气口之间的气袋 |
| 注胶口/排气口比例 | 对称零件通常 1 个注胶口配 2-4 个排气口 | 确保前锋被推而非被吸 |
| 流动模拟 | 切钢前先做充模模拟 | 预测最后充填点并验证排气口布局 |
现代 HP-RTM 模具更进一步:在最后充填点布置压力传感器,并集成"排气检查"——在注射压力攀升前确认树脂确实到达每个排气口的传感器。这把充填控制与零件质量闭环:排气口收到树脂,证明流动前锋穿过了整个模腔,而不是绕过了干斑区。
密封设计与模压公差
RTM 模具的密封系统有双重角色:注射时容纳树脂,同时允许模具闭合到精确的最终厚度。这两个角色方向相反,这正是密封设计是真正工程学科而非目录选品的原因。弹性 O 形圈是主力——它们在几十巴压力下可靠密封、适应零件几何且可更换——但它们会在闭合时受压,数千循环后的压缩永久变形会改变有效分型线高度。这种漂移改变模腔厚度,进而改变零件的纤维体积分数,进而改变力学性能。第一月验收时 60% 纤维体积的模具,到第九月可能悄悄漂移到 58%。
因此,模压公差在两个层面管理。第一是闭合系统本身:嵌入模具的液压或机械限位、精密磨削的垫块,以及闭合压力受控、使两半模具每次循环都落在同一位置的压机。第二是密封周边区域:与其让弹性体承担精确高度,量产模具采用正限位布置——密封槽外侧机加工的金属对金属接触台肩承担闭合载荷,O 形圈只负责密封、不承受压机压力。这种职责分离是耐用 RTM 模具最重要的细节:密封永远不会被压到公差,公差也永远不依赖密封的弹性。
| 密封类型 | 额定压力 | 压缩公差 | 使用寿命 | 典型用途 |
|---|---|---|---|---|
| 弹性 O 形圈(NBR/Viton) | 10-50 巴 | 新品 ±0.05-0.1 毫米,随老化漂移 | 500-2,000 循环 | 常规 RTM 分型线 |
| O 形圈 + 金属硬限位台肩 | 10-70 巴 | ±0.02-0.05 毫米,稳定 | 与密封更换周期同步 | 量产 HP-RTM 模具 |
| 高精度机加工密封槽 | 高锁模压机下最高 100 巴 | ±0.01-0.03 毫米 | 模具全寿命 | 大批量、精密零件 |
| 真空袋边缘密封(周边) | 低压,仅真空 | 不承载 | 每次使用 | 真空辅助 RTM 变体 |
公差故事以压机与工艺窗口收尾。60-120 巴注射压力的 HP-RTM 需要刚性压机和不变形的模具,因为任何挠度都会改变受压下的模腔厚度。热管理增加最后一项约束:钢与铝模具材料膨胀系数不同,因此为 100°C 固化设计的模具,其密封、限位与注胶口位置必须在那个温度下验证。工作温度下的翘曲与密封挤出现象是经典的首轮失效,只有模具投入服役后才会显现。
一次到位模具的实用设计规则
把成熟 RTM 工厂的经验凝结成设计规则,可以让首套模具免于报废。以下规则并非穷尽,但能抓住大多数可避免的失效:
- 切钢前先模拟:基于预成型渗透率(而非单纯模腔)运行充模模拟,把排气口放在预测的最后充填点。
- 密封与公差分离:用机加工硬限位台肩承担闭合载荷,让 O 形圈只密封;绝不让密封压缩定义零件厚度。
- 每个几何陷阱都要排气:肋条、芯材、嵌件与厚度台阶各有自己的排气口;单一周边排气口只适用于平板。
- 在最后充填点布置传感器:排气口的压力或流动传感器让控制器确认完整充填,把检测从固化后超声变为过程内确定性。
- 在工作温度下验证:在实际固化温度检查密封贴合、注胶口密封与模具闭合——在那里热膨胀改变所有间隙。
每条规则背后都有文档记录的失败案例。跳过模拟的工厂在首次注射就遇到干斑;让密封承担闭合载荷的工厂会看着厚度在整个模具寿命期间漂移;只在边缘排气的工厂会为肋角的气袋纠结数月。花在这些规则上的模具预算,是整个 RTM 工艺中最便宜的保险。
常见问题解答
RTM 零件通常需要几个注胶口?
没有通用数字——取决于零件尺寸、几何与节拍目标。约一米以内的平板通常一个中心或边缘注胶口即可可靠充填。带肋条、嵌件或大面积变化的零件通常需要多点注胶与顺序注射方案,由压力传感器引导,以便围绕困难区域控制流动前锋。作为起点规则:先模拟充填;模拟会在切钢前显示一个注胶口能否带来可接受的充填时间与无干斑前锋。
为什么干斑总在同一个位置反复出现?
在固定位置重复出现的干斑几乎总是几何-渗透率相互作用:预成型在该点被压缩或折叠,局部渗透率下降,树脂前锋绕过该区域。解决办法不是提高注射压力——而是检查该位置的预成型(折叠丝束、铺层重叠、压缩边缘),验证排气口确实位于该最后充填点,并检查密封或嵌件是否阻挡了流道。过程内排气传感器会确认树脂是否真的到达那里,从而区分充填问题与预成型问题。
弹性 O 形圈能承受 HP-RTM 注射压力吗?
当 O 形圈位于正确机加工的沟槽且有足够槽腔填充率时,现代弹性 O 形圈的额定压力可覆盖 60-120 巴的 HP-RTM 范围。需要设计的失效模式是挤出——树脂压力把弹性体推出沟槽——通过正确的沟槽几何、充分的槽腔支撑以及必要时加装防挤出环来防止。更大的可靠性风险不是密封的额定压力,而是数千循环后的压缩永久变形,这正是量产模具用牺牲性可更换密封、同时由金属硬限位承担实际闭合载荷的原因。
结论
RTM 模具决定了工艺的成败。密封系统必须容纳压力且零泄漏,同时由独立的硬限位布置承担闭合公差;注胶口必须引导抵达每个角落的流动前锋;排气口必须位于空气否则会被困住的最后充填点。在真实预成型渗透率上模拟充填、用排气口传感器确认完整充填、并在工作温度下验证整套装配,可以把 RTM 从偶尔产生干斑的工艺,变成几乎从不产生干斑的工艺。模具就是产品,值得像产品一样去工程化。
YongXian 供应适用于 RTM、HP-RTM 与真空灌注成型的碳纤维织物、单向增强材料与多轴向预成型,覆盖汽车、航空与工业项目。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论增强材料格式、渗透率匹配织物与定制预成型支持。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。
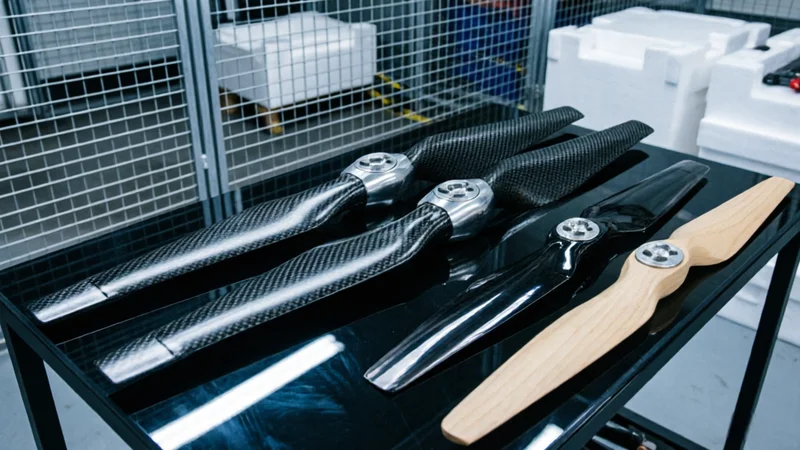
碳纤维无人机螺旋桨 — 高性能预浸料模压成型
预浸料模压成型的碳纤维螺旋桨,适用于工业和竞速无人机。优化的翼型设计和平衡的桨叶几何形状实现最大推力效率。比尼龙/塑料桨刚性好3-5倍,减少桨叶颤动,提升飞行稳定性。提供常用尺寸或定制直径/螺距。