
碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。
核心特点
应用领域
常见问题
碳纤维产品的起订量是多少?
碳纤维材料有哪些颜色和表面处理选项?
产品交期一般需要多久?
相关文章
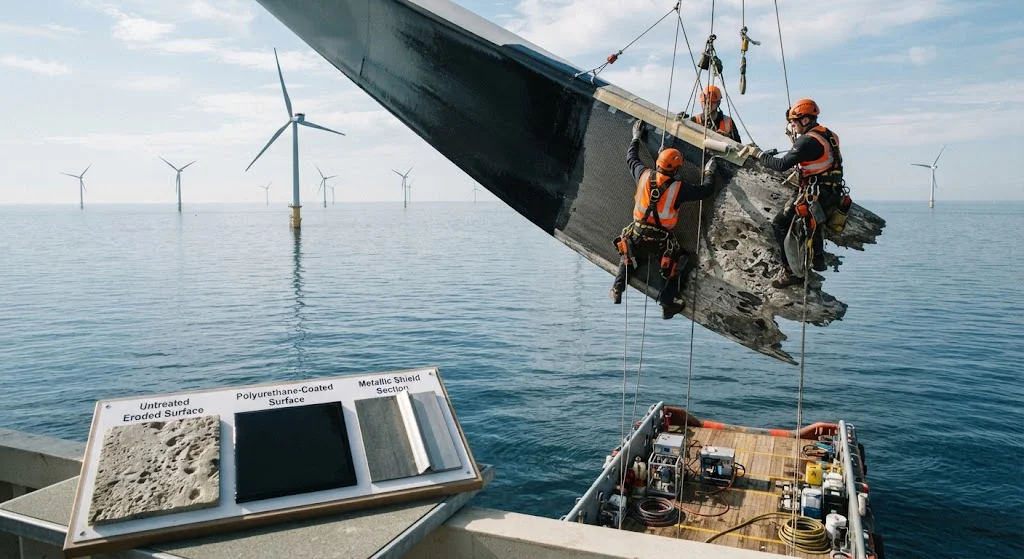
2026年风电叶片前缘侵蚀保护:聚氨酯、胶带和金属护罩方案
前缘侵蚀已成为风力涡轮机叶片最重大的维护挑战之一,特别是在海上和沿海设施中,叶片暴露于高速旋转下的雨水、冰雹、盐雾和空气颗粒物中。风力涡轮机叶片的前缘经历所有叶片截面中最高的相对速度——现代涡轮机的叶尖速度达到80-100 m/s——使其极易受到侵蚀损伤。这种侵蚀会降低气动性能,增加噪声排放,最终减少能源产量和收入。 全球风能行业已认识到前缘侵蚀是一个需要系统性解决方案的关键问题。最近的估计表明,与侵蚀相关的维护成本占叶片生命周期总成本的5-10%,由于更恶劣的环境条件,海上设施的这一比例甚至更高。本文探讨了截至2026年前缘保护技术的最新进展,涵盖聚氨酯涂层、保护胶带系统和金属护罩解决
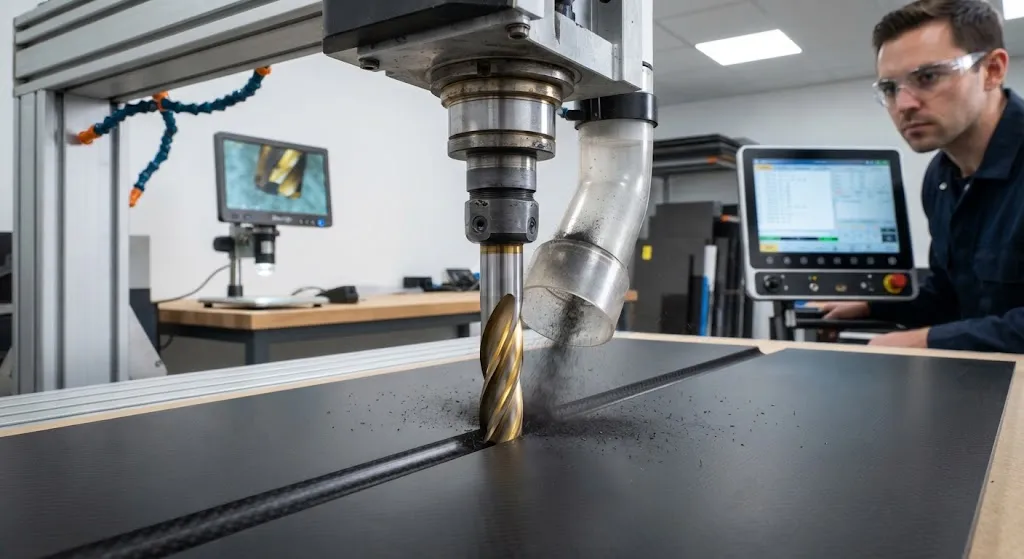
加工硬质合金刀具磨损:CFRP切削刀具寿命与表面质量
Introduction 加工碳纤维增强聚合物复合材料与金属切削有本质区别。CFRP的异质结构——坚硬、磨蚀性的碳纤维嵌入在相对较软的聚合物基体中——创造了一个两相切削环境,其中刀具磨损机制、切屑形成和表面质量生成遵循与传统加工不同的规则。理解这些差异对于优化刀具寿命、保持表面质量和控制CFRP组件生产中的制造成本至关重要。 硬质合金刀具因其硬度、耐磨性和相对于金刚石或陶瓷替代品的成本效益而主导CFRP加工。然而,碳纤维的磨蚀性导致快速的后刀面磨损和刃口钝化,可能在几分钟的切削内就降低表面质量。本文分析了CFRP加工特有的磨损机制,评估了延长刀具寿命的涂层技术,并建立了获得最佳表面光洁度和生产
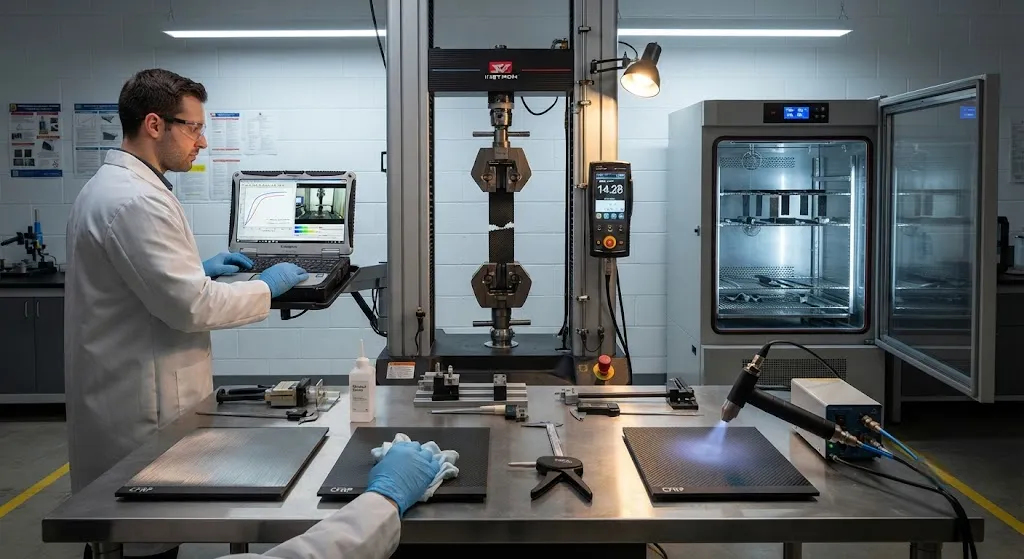
结构胶接连接:CFRP粘接连接设计与测试
结构胶接已成为航空航天、汽车和风能应用中碳纤维增强聚合物复合材料的主要连接方法。与需要钻孔的机械紧固件不同——钻孔会中断纤维连续性并产生应力集中——胶接在接头区域连续分布载荷,保持复合材料层压板固有的强度和刚度。设计良好的粘接接头单位面积可传递的载荷高于螺栓连接,而增加的重量可以忽略不计。
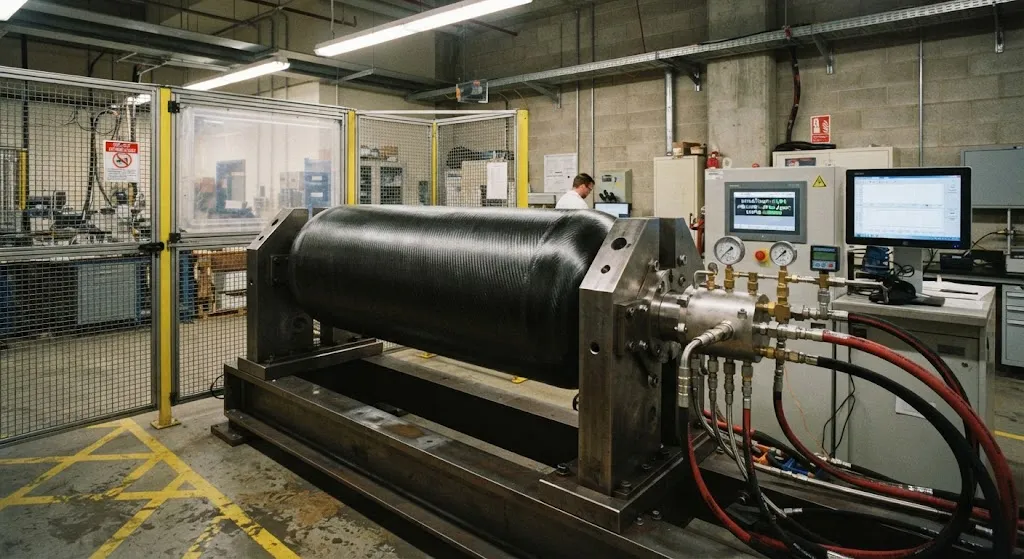
Type IV 储氢瓶疲劳测试:ISO 11439 修订与 30 万次循环验证
氢燃料电池汽车必须在承受 350 至 700 巴压缩气体的同时,保证储氢瓶在整车全生命周期内不发生任何结构性失效,并且尽可能轻。这种组合——极端压力、极端安全后果和极端重量敏感——使压力容器成为整个动力总成中监管最严格的部件。Type IV 结构以薄壁聚合物内胆提供气密密封、以碳纤维缠绕层承担全部结构载荷,已成为汽车和重型储氢的参考架构,因为它提供最高的重量效率:系统级储氢约 5.5–6.5 wt%,而采用铝合金内胆的 Type III 结构为 3.5–4.5%。 这种效率的代价是疲劳复杂性。由于承担压力载荷的是复合材料缠绕层而非内胆,每一次加注和每一次热循环都成为层合结构的机械疲劳事件
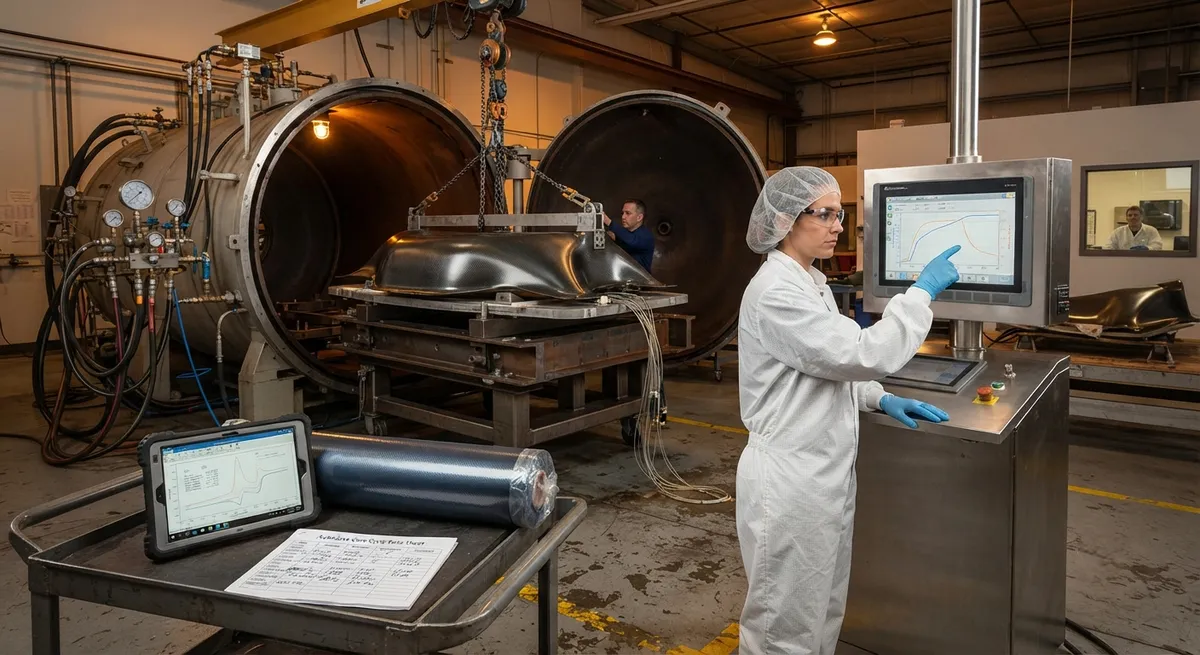
热压罐固化周期优化:能源削减与产能提升
热压罐仍是生产高质量碳纤维复合材料零件的黄金标准,尤其在航空航天和国防应用中,低于1%的孔隙率和一致的机械性能是不可妥协的要求。然而,热压罐工艺能耗高且耗时:典型航空固化周期需要8–14小时,热压罐能耗为每零件50–150 kWh(取决于尺寸和复杂性)。对于面临降低成本和提高产能压力的制造商,固化周期优化提供了最具影响力的机会之一。 挑战在于固化周期参数——升温速率、保温温度、保温时间、施压时机和冷却速率——相互关联,同时影响可加工性和最终零件性能。加速周期可能导致热失控、挥发物截留和残余应力;过于保守的周期浪费能源和产能。本文阐述固化周期设计原则、工艺窗口表征方法,以及在不影响零件质量
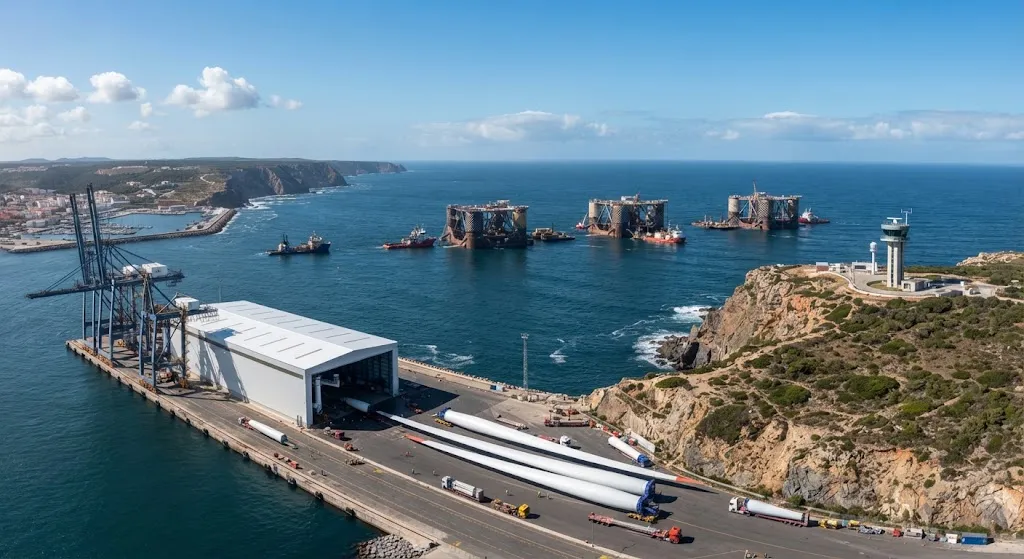
Iberia Peninsula Wind Market: Spain and Portugal Offshore Wind Development
Introduction 伊比利亚半岛——西班牙和葡萄牙——正在经历一个将从根本上重塑欧洲海上风电地理格局的风电开发周期。虽然北海在过去二十年里主导了欧洲海上风电投资,但西班牙和葡萄牙面向大西洋的海岸提供更深的水域、更强劲且更稳定的风资源,以及靠近渴求可再生能源的欧洲人口中心。对于碳纤维供应商而言,伊比利亚风电建设代表了一个仍处于早期阶段的数十亿欧元需求机遇。 西班牙目标到 2035 年实现 20 GW 海上风电装机容量,从 2025 年的不足 1 GW 大幅提升。葡萄牙目标到 2035 年实现 10 GW,其中 5 GW 分配给阿尔加维和阿连特茹海岸深大西洋水域的浮式海上风电。合计来看,伊比