
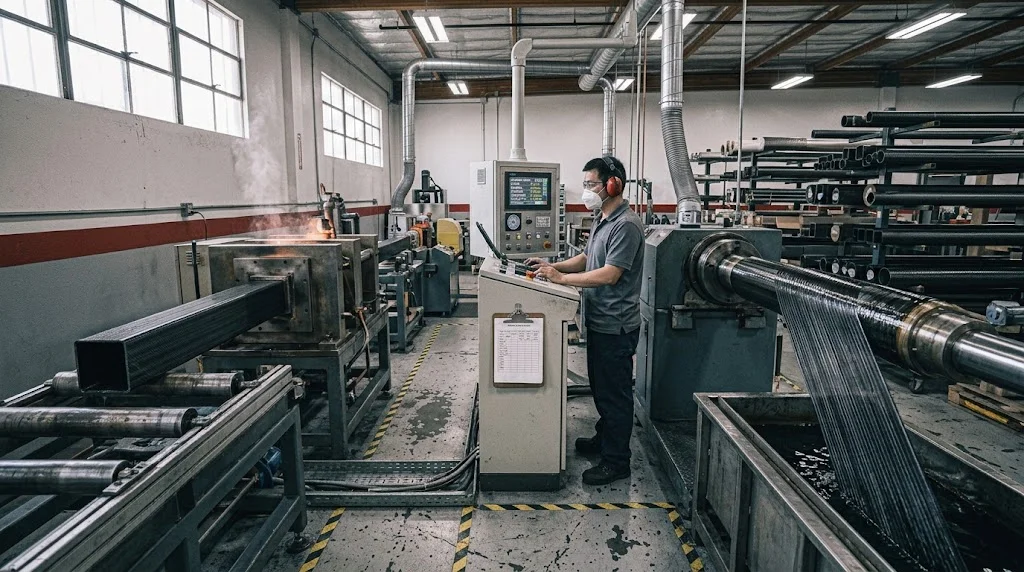
在 拉挤与卷绕碳纤维 之间做选择不是质量排名——而是工艺与你的几何、公差和批量的匹配。拉挤是将连续纤维牵拉通过加热模具,以高线速度制造等截面型材;卷绕是将预浸料或湿缠纤维按张力缠到芯模上,再加热加压固化,构建需要环向强度与壁厚的管材。两者都产出真正的碳纤维;选错会表现为公差超差、压溃失效,或杀死项目的单件成本。 本文覆盖两种工艺的机理、拉挤碳纤维管与卷绕管的性能与成本并排对比、拉挤大批量经济性主导的场景、卷绕在几何与公差上胜出的场景、碳纤维管定制项目如何选工艺,以及在零件到达装配前发现工艺错配的检验步骤。 拉挤与卷绕碳纤维如何制造 两种工艺在纤维铺设、树脂引入和层合板压实方式上不同——这三个差
引言
在拉挤与卷绕碳纤维之间做选择不是质量排名——而是工艺与你的几何、公差和批量的匹配。拉挤是将连续纤维牵拉通过加热模具,以高线速度制造等截面型材;卷绕是将预浸料或湿缠纤维按张力缠到芯模上,再加热加压固化,构建需要环向强度与壁厚的管材。两者都产出真正的碳纤维;选错会表现为公差超差、压溃失效,或杀死项目的单件成本。
本文覆盖两种工艺的机理、拉挤碳纤维管与卷绕管的性能与成本并排对比、拉挤大批量经济性主导的场景、卷绕在几何与公差上胜出的场景、碳纤维管定制项目如何选工艺,以及在零件到达装配前发现工艺错配的检验步骤。
拉挤与卷绕碳纤维如何制造
两种工艺在纤维铺设、树脂引入和层合板压实方式上不同——这三个差异级联到每一个下游性能。
| 方面 | 拉挤 | 卷绕(湿法或预浸料) |
|---|---|---|
| 纤维铺设 | 纱束以恒速牵拉通过加热模具 | 纱束按编程角度在张力下缠到芯模 |
| 树脂引入 | 模具入口浸胶或注射,重量比 35-45% | 湿法浸胶缠绕或预浸料铺层 |
| 压实 | 模具内加热+牵拉压力,连续 | 芯模上烘箱或热压罐固化,批次循环 |
| 纤维体积 | 60-70%,高且稳定 | 55-65%,取决于预压实质量 |
| 典型型材 | 等截面:棒、管、槽、角 | 圆管、锥形与阶梯外径、厚壁 |
| 线速度/周期 | 0.3-1.5 m/min 连续 | 每芯模数小时,依批次而定 |
拉挤棒本质上是连续挤出的复合材料:纤维体积高且沿长度均匀,但纤维主要轴向分布,几乎没有环向分量。卷绕管可通过 55-75° 螺旋层设计环向强度、±角层抗扭,以及拉挤模具单次无法成型的厚壁。
性能对比:拉挤碳纤维管 vs 卷绕管
以下数据反映 T300 级纤维、环氧基体、外径 20 mm、壁厚 1.5 mm 圆管的典型生产区间。请根据你的具体铺层与固化条件向供应商索取测试数据确认。
| 性能 | 拉挤管 | 卷绕管 | 备注 |
|---|---|---|---|
| 纵向拉伸强度 | 1200-1600 MPa | 1000-1400 MPa | 拉挤胜:连续轴向纤维 |
| 环向/横向强度 | 低,基体主导 | 螺旋层达 400-800 MPa | 环向载荷卷绕主导 |
| 纤维体积 | 62-70% | 55-63% | 拉挤更高;影响比刚度 |
| 外径公差 | 典型 ±0.1-0.2 mm | 磨削 ±0.05 mm,脱模 ±0.1 | 配合关键孔径卷绕更优 |
| 长度能力 | 连续,定尺切割 | 受芯模长度限制,通常 <6 m | 长料选拉挤 |
| 压溃/承压强度 | 中等 | 环向层更高 | 过盈配合与销钉载荷选卷绕 |
| 每米相对成本 | 大批量低 | 中到高 | 年用量 500-1000 米附近交叉 |
两行数据决定多数选择。纵向强度使拉挤型材适合纯弯曲的梁、翼梁和无人机臂。环向与压溃强度使卷绕管适合轴承座、压力套筒和过盈装配——拉挤壁在径向过盈下会沿纤维间基体开裂。
拉挤碳纤维管的胜出场景
大批量与恒定几何是拉挤的主场。经济性几乎线性:模具开好、产线调稳后,增加的米数只花纤维、树脂和产线时间。
- 无人机臂与横梁:方形、圆形或翼型拉挤型材长料,路由机切割钻孔——超过数百件后单件成本急剧下降。
- 运动杆件:高尔夫、曲棍球、钓竿坯料等纯轴向载荷受益于拉挤的高纤维体积与稳定壁厚。
- 工业加强筋与槽钢:扁条、C 槽、角材粘接进面板或焊进框架,环向强度无关紧要。
- 电气与热管理:拉挤棒管用作绝缘支柱、母线支架或均热元件——连续生产保持低单件成本。
若零件是年用量约 500 米以上的等截面梁,先从拉挤型材谈,仅在公差或环向载荷迫使时才升级到卷绕。
卷绕碳纤维的胜出场景
几何自由与可设计铺层是卷绕的优势。当管壁必须承受径向载荷、外径必须保持过盈配合、或截面是阶梯或锥形时,卷绕是正确路线。
- 轴承座与轴套:55-75° 螺旋层提供抵抗过盈膨胀与销钉承压的环向强度。
- 机器人手臂与结构连杆:外径公差紧、端部接头粘接、±45° 扭转层——拉挤模具无法实现的铺层表。
- 压力与流体工况:管材承受内压或必须抗真空下压溃时,环向主导铺层是强制要求。
- 定制几何:阶梯外径、法兰端、锥形过渡——芯模上都是标准工艺,拉挤模具上都不可能。
对碳纤维管定制项目,决策树很简单:等截面与纯轴向载荷指向拉挤;任何环向载荷、任何严于 ±0.15 mm 的公差、任何非均匀几何指向卷绕。
发现工艺错配的检验步骤
批量到达装配前,三项检查能告诉你制造管材的工艺是否匹配其工况。第一,超声或敲击检查壁内孔隙——拉挤料几乎无孔隙,但预压实不良的湿缠管可有 2-5% 孔隙率,使层间剪切强度下降三分之一。第二,沿长度测量外径与壁厚——6 m 长拉挤管的变化大于 1 m 长磨削卷绕管。第三,对任何过盈装配应用,在试样上做受控膨胀试验:拉挤壁在 3-5% 直径应变下开裂,而环向缠绕壁在 8-12% 才出现基体开裂。在合格证上记录工艺路线,让下一位买家不必猜测。
常见问题
拉挤碳纤维比卷绕碳纤维强度低吗?
不是更低——是不同。拉挤料纵向强度与纤维体积更高,对梁和翼梁等纯轴向载荷更优。卷绕管因螺旋层环向与压溃强度更高,对过盈配合、销钉承压与压力工况更优。失效模式是为载荷路径选错工艺。
拉挤碳纤维管能定制尺寸吗?
可以,在模具能力范围内:外径、壁厚与截面形状由模具决定,定制尺寸需要新模具(简单圆模通常 200-800 美元)。长度按需切割。若定制要求是阶梯外径或 ±0.05 mm 紧公差,卷绕通常是更好的定制路线。
拉挤管与卷绕管的成本交叉点在哪?
对于简单 20 mm 圆管,年用量约 500-1000 米以上(摊销模具成本)时拉挤单件成本比卷绕低 30-50%。低于该批量、或任何带环向载荷/非均匀几何的管材,卷绕通常有竞争力或更便宜,因为无需工装。
结论
拉挤与卷绕碳纤维是工艺决策而非质量决策:拉挤交付大批量等截面型材与优异轴向性能;卷绕交付可设计环向强度、紧公差与几何自由的结构管。按载荷路径选工艺,装配前检验壁厚与公差,合格证上保留工艺路线。永贤同时生产拉挤型材与卷绕定制管,附铺层与测试数据。浏览碳纤维管产品或联系工程团队提供载荷工况、公差与年用量。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。