
掌握 如何干净地切割碳纤维棒 (how to cut carbon fiber rod),是做出合格件与切出只能扔掉的劈裂废料之间的分界线。挤拉棒几乎全部是沿轴向排布的纤维,靠脆性环氧树脂基体握持:正是这种让它刚度极高的构造,也让收尾时失去支撑的出口面拉出须状毛丝;而锯片带出的粉尘具有磨蚀性、导电性,吸入后对身体并不友好。本文说明碳纤维为何完全不同于金属的切削逻辑,对比真正好用的工具,给出可重复的分步切割流程,明确不应妥协的粉尘安全规则,并把同一套方法延伸到碳纤维板切割(how to cut carbon fiber plate)与无人机机架碳纤维棒(carbon fiber rod for
引言
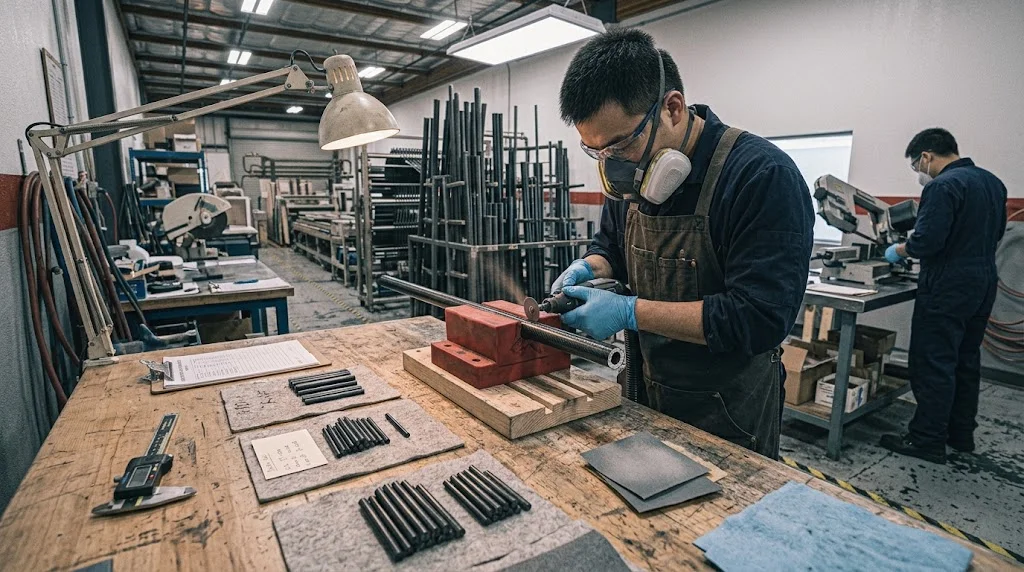
掌握如何干净地切割碳纤维棒(how to cut carbon fiber rod),是做出合格件与切出只能扔掉的劈裂废料之间的分界线。挤拉棒几乎全部是沿轴向排布的纤维,靠脆性环氧树脂基体握持:正是这种让它刚度极高的构造,也让收尾时失去支撑的出口面拉出须状毛丝;而锯片带出的粉尘具有磨蚀性、导电性,吸入后对身体并不友好。本文说明碳纤维为何完全不同于金属的切削逻辑,对比真正好用的工具,给出可重复的分步切割流程,明确不应妥协的粉尘安全规则,并把同一套方法延伸到碳纤维板切割(how to cut carbon fiber plate)与无人机机架碳纤维棒(carbon fiber rod for drone)的批量下料。
下述方法适用于直径 2 mm 至约 25 mm 的标准模量挤拉棒,空心管材需更轻的进给。高模量纤维更脆、更易崩边,处理其端面要多一分耐心。
为什么切碳纤维棒和切金属完全是两回事
金属是在刀刃下被切屑去除的,碳纤维则是在纤维之间发生断裂,同时树脂基体被抹开。三个后果决定了你的工艺方案。第一,损伤发生在出口侧:切断收尾时失去支撑的纤维会抬起并拉毛,因此锯片必须有垫挡面,或先划线再切断。第二,基体磨蚀性强——能切一天铝件的钢锯片,切几段碳纤维就会变钝,热量随之升高,毛刺更严重。第三,切屑不是木屑:碳粉导电性足以让工作台上未防护的电路短路,所以湿布擦拭与吸尘收集和切割本身同等重要。
| 工具 | 最适合 | 实用公差 | 主要风险 |
|---|---|---|---|
| 金刚石切片(0.8-1.2 mm) | 直径 2-20 mm 的棒,端面干净 | 正负 0.3 mm | 进给过慢导致发热 |
| 细齿带锯(14-18 TPI) | 直径 25 mm 以内的棒与管 | 正负 0.5 mm | 无垫挡时出口拉毛 |
| 车床加硬质合金切断刀 | 短批量生产、需要车平端面 | 正负 0.1 mm | 细长杆振动 |
| 型材切割机配薄金刚石锯片 | 粗棒、精度要求低的下料 | 正负 1 mm | 粉尘飞扬、边缘灼伤 |
| 切管剪 | 仅限薄壁管 | 正负 0.5 mm | 压扁实心棒 |
手持旋转工具加金刚石切片是车间的默认答案:便宜、精度足够,对纤维友好。选择面向复合材料而非建材的金刚石粒度,并单独保留一片金属专用片,两者不要混用,以免磨粒互相污染。
如何切割碳纤维棒:分步流程
下面的顺序是量产车间每天重复几十遍的做法;每一步都对应一种特定且可预期的缺陷,跳过就会出现。
- 量两次、划一次:用细铅笔或银色记号笔标出切割线,再对照图纸复核——锯片一旦接触碳纤维就没有修正刀的机会。
- 软钳口夹持:用带衬垫的虎钳口或专用切割治具,在距切割线几毫米处夹紧;夹得太远会让自由端在出口侧甩动拉毛。
- 垫住出口面:把棒抵在木质或铝质牺牲垫块上,让纤维在锯片切穿的瞬间仍有支撑。
- 中速稳定切割:让金刚石以大约每秒 1-2 毫米的进给完成工作;压着工具用力会把粉尘挤进切口、推高温度并烧伤树脂。
- 立即去毛刺:用 240-400 目砂纸轻倒角,再用粘尘布擦拭,然后才进入装配。
按此流程切出的棒端面平整度可控制在三分之一毫米以内,切面呈现完整的纤维环而非须边。若去毛刺后仍拉毛,说明刀片已钝或进给过猛——切下一件之前先换片。
粉尘安全:没有商量余地的规则
碳纤维粉尘是这道工序中最容易被跳过、事后最后悔的部分。颗粒尖锐、导电,且在空气中停留的时间比木屑更长。最低配置:佩戴 P100 或 FFP3 口罩,在切割工具上连接吸尘罩,工作台旁常备湿布或 HEPA 吸尘器收尾。绝不要用压缩空气吹扫工作台——那会把细颗粒直接扬进呼吸区,并让导电粉尘扩散到所有裸露电路上。工装会吸附颗粒,之后划伤外观件,因此处理外观件前应换掉切割时穿的衣服。干切收集的粉屑应装袋废弃,不要扫进普通垃圾桶后又在旁边打磨。
同一套装备如何切割碳纤维板
碳纤维板的切割遵循同样的物理逻辑,只是边缘策略不同。约 1.5 mm 以下的薄板可沿直尺用金刚石或硬质合金刀具划线,再在台面边缘掰断——划痕引导断裂路径,留下干净的线痕。更厚的板材需要数控铣床配金刚石涂层刀具、中等主轴转速与顺铣精修一刀,或使用与切棒相同的细齿带锯靠导尺切割。出口防毛刺规则在板材上更严格,因为切边往往就是可见边:务必垫住废料一侧,并以轻砂收尾,不要大力锉削,那会把纤维从基体里拽出来。
无人机机架用碳纤维棒:批量切割
无人机机架与支撑柱常用的碳纤维棒多为直径 2-6 mm 的挤拉型材,切成重复长度,一次装机往往需要几十根等长件。一个简单的治具——把限位块夹在切割导尺上——就能把单件切割法变成可重复流程,把长度波动控制在约正负 0.5 mm,这正是机架对齐所需的水平。装配前按长度分组:即便工艺良好,也总有一小部分件落在公差边缘,混入机架会表现为机臂扭曲。需要更严公差的用户,可直接向工厂订购按定尺切割的定制碳纤维棒(carbon fiber custom rod),在受控锯床上下料并同工位车平端面。
常见问题
在家里切碳纤维棒最好用什么工具?
手持旋转工具配薄金刚石切片、带衬垫的虎钳与牺牲垫块,几乎覆盖家庭场景下 2 mm 至 15 mm 的全部需求。再配一只 P100 口罩和吸尘器;工具本身不贵,真正让切割安全的是粉尘控制。
为什么棒的一端起毛而另一端不起毛?
这是出口侧损伤:切断收尾时纤维失去支撑,抬起成须。把出口端抵住牺牲垫块、靠近切割线夹持、最后 1 毫米放缓进给——这三处改动几乎总能消除拉毛。
可以用钢锯或剪刀切碳纤维棒吗?
应急时,细齿钢锯片可以切 8 mm 以下的棒,前提是垫住出口面并接受更粗糙的切面,但锯片很快变钝且容易切斜。剪刀与切管剪会压扁实心棒,只可用于薄壁管,绝不要用于挤拉棒。
结语
干净切割碳纤维棒归根结底是四个决定:选金刚石或细齿工具而不是钢锯片、垫住出口面、稳定进给不硬压、把粉尘当作真实危害而非保洁问题。把同一套边缘纪律用到板材上,无人机批量活上治具,公差严格的定尺件交给工厂完成。
永贤(YongXian)供应挤拉碳纤维棒与管材,可按客户长度公差下料,并为无人机、机器人与工业项目生产定制碳纤维棒与碳纤维板。浏览我们的碳纤维产品,或把下料清单发给工程团队。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。

碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。