
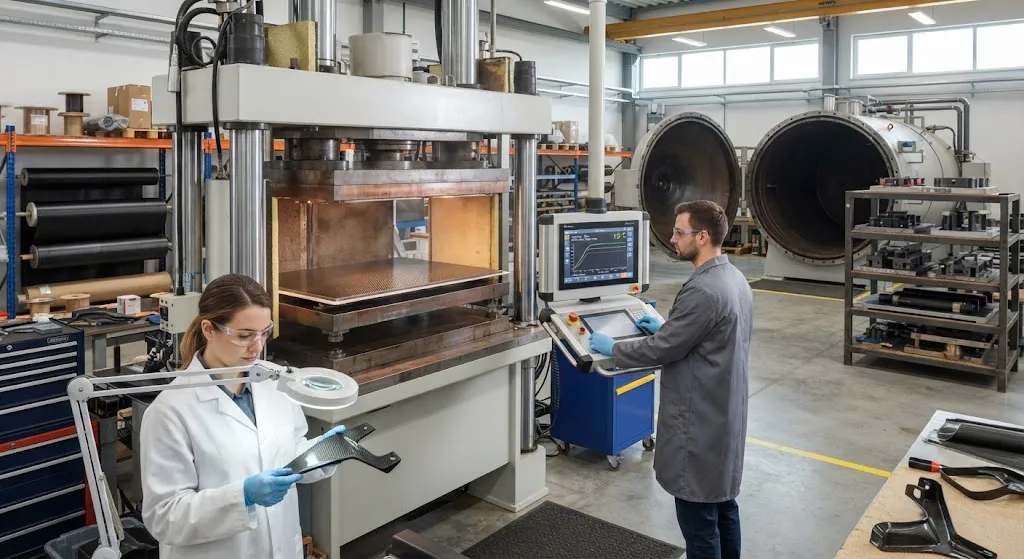
热塑性复合材料在航空航天、汽车与工业应用中日益普及,因为它提供了与传统热固性材料根本不同的加工路径:不同于在热压罐中进行漫长的化学固化,热塑性部件在加热与压力下熔化,冷却时凝固,仅需数分钟而非数小时。实现这一点的材料是热塑性预浸料——一种用聚醚醚酮(PEEK)、聚醚酮酮(PEKK)或尼龙6(PA6)等聚合物预浸渍的碳纤维织物或单向带。选择热塑性预浸料的经济性取决于一个详细的成本模型,用以对比模压成型与热压罐固化,因为这两种路径的成本结构差异很大。 本文为两种主要制造路径——模压成型(也称压缩模塑或冲压)与热压罐固化——构建一个透明的成本模型,说明零件产量、循环时间、能源、模具与材料价格如
引言
热塑性复合材料在航空航天、汽车与工业应用中日益普及,因为它提供了与传统热固性材料根本不同的加工路径:不同于在热压罐中进行漫长的化学固化,热塑性部件在加热与压力下熔化,冷却时凝固,仅需数分钟而非数小时。实现这一点的材料是热塑性预浸料——一种用聚醚醚酮(PEEK)、聚醚酮酮(PEKK)或尼龙6(PA6)等聚合物预浸渍的碳纤维织物或单向带。选择热塑性预浸料的经济性取决于一个详细的成本模型,用以对比模压成型与热压罐固化,因为这两种路径的成本结构差异很大。 本文为两种主要制造路径——模压成型(也称压缩模塑或冲压)与热压罐固化——构建一个透明的成本模型,说明零件产量、循环时间、能源、模具与材料价格如何相互作用决定哪种工艺更经济。本文面向需要以具体数字论证材料与工艺决策的采购经理、制造工程师与项目经理。成本驱动因素:两条路径对比
两种路径的根本差异在于其成本曲线的形状。热压罐固化是一种批处理工艺,单件循环时间长、能源成本高,但使用成熟、低风险的模具与公认的航空航天认证。模压成型是快速、高通量的工艺,单件循环成本低,但需要昂贵的金属对模与资本密集型的压机。每条路径的单件成本是若干项之和:| 成本驱动因素 | 模压成型 | 热压罐固化 | 对经济性的影响 |
|---|---|---|---|
| 单件循环时间 | 5-30分钟 | 1-4小时(含升降温) | 决定吞吐量;更快的循环降低单件人工与资本摊销 |
| 单件能源 | 低-中(电动压机、局部加热) | 高(大型加热容器、长时间保温) | 热压罐单件能源成本可高出3-10倍 |
| 模具成本 | 昂贵(硬化金属对模) | 中等(增韧模具或复材模具) | 模压模具5万-50万美元以上;热压罐模具较低但仍可观 |
| 材料成本 | 更高(热塑性预浸料+固结余量) | 选择更广(热固性或热塑性预浸料) | 热塑性预浸料通常是热固性价格的1.5-3倍 |
| 资本设备 | 高(液压压机、加热/冷却压板) | 很高(热压罐容器+附属设备) | 两者均资本密集;利用率决定单件成本 |
| 废料与报废 | 低(飞边与修剪可控) | 较高(封装消耗品、固化损耗) | 模压成型单件消耗性废料更少 |
构建单件成本模型
实用的单件成本模型包含四个成本组成:材料、人工、能源与资本摊销(模具加设备分摊)。遗漏任何一项都会导致误导性比较。一个代表性中型热塑性板材的模型大致如下,注意这些是说明性的中位数值,需替换为项目特定数据:- 材料:热塑性预浸料(如CF/PEEK)$80-150/kg,典型纤维体积分数55-60%,相比之下热固性预浸料$40-80/kg。材料通常是最大的单项,占零件成本的40-70%。
- 人工:模压成型更易自动化且循环时间更短,降低单件人工;热压罐每次循环需要手工铺层与封装,因此人工随铺层数与循环次数增加。
- 能源:热压罐在2-4小时循环中加热大量氮气,比压机在5-30分钟内仅加热部件与压板耗能大得多。热压罐能源可占零件成本5-15%,模压成型为1-5%。
- 资本摊销:压机与热压罐都很昂贵,单件分摊取决于利用率。每10分钟成型一件且高利用率的压机,在远比每几小时处理一批的热压罐更多的零件上摊销成本。
产量依赖与临界点
临界产量是热塑性预浸料成本模型中最重要的数字。低产量下,金属对模压模具与压机本身的高固定成本压过了单件节省,因此模具成本较低的热压罐占优。随着产量上升,模压成型的高循环时间与低能源占优。临界点取决于具体零件,但典型分析表明:- 样机与低速率(每年1-200件):通常热压罐固化更经济,因为模具成本低且只需少数零件承担。微小产量下材料溢价与长循环不那么重要。
- 中速率(每年200-2,000件):临界点通常在此区间。当产量接近数千件时,模压成型单件成本低于热压罐,因为快速循环使单个工作单元可生产的零件数倍增。
- 高速率(每年2,000件以上):模压成型在成本上明显占优,对汽车式生产而言,它往往是唯一能以可接受单件成本满足节拍时间的路径。
何时热塑性预浸料的溢价物有所值
热塑性预浸料每公斤比热固性预浸料贵,因此工艺经济性必须证明材料溢价合理。当应用受益于只有热塑性材料提供的特性时,溢价得到回收:- 可焊接性与连接:热塑性材料可进行感应焊接、电阻焊接与再成形,在装配中消除粘合剂与紧固件,降低零件数与重量。
- 可回收性与降低废料:边角料与飞边可切碎再利用,报废零件可回收——在循环经济法规与航空航天可持续目标的背景下越来越有价值。
- 韧性与抗冲击:与许多热固性材料相比,PEEK与PEKK基体体系提供卓越的断裂韧性与损伤容限。
- 快速可扩展加工:短循环时间支持汽车与高速率航空航天所需的产量,而热压罐在这些场景是吞吐量瓶颈。
实际的降本杠杆
一旦模型确定热塑性预浸料与模压成型是正确路径,若干杠杆可进一步降低单件成本:- 优化层压板以利固结:最小化铺层数并使用与热压罐外固结一致的固结余量,减少材料采购与缺陷。
- 在可接受处使用薄膜叠层或粉末浸渍形态:较低成本的中间形态可在较低材料成本下固结到相近质量,以部分厚度方向质量换取价格。
- 面向高压机利用率设计:调度多个模具或让一台压机在若干零件几何间共享,提高利用率并降低摊销资本。
- 回收与再利用修剪与飞边:切碎回收料可用于压缩模塑嵌件,降低净材料成本。
常见问题解答
热塑性模压成型在什么产量下会比热压罐固化更便宜?
没有普遍数字,但对典型中型复材零件,临界点通常落在每年数百到数千件区间。低于该区间,昂贵的金属对模压具与压机资本成本没有在足够多零件上分摊,因此模具成本较低的热压罐固化尽管循环更长,通常仍更经济。超过临界点,快速、低能耗的模压循环随产量复利,模压成型在单件成本上占优。确切点取决于零件尺寸、材料价格、循环时间与具体模具和设备成本,因此必须用项目特定模型计算而非假定。
为什么热塑性预浸料比热固性预浸料贵那么多?
热塑性预浸料每公斤约比热固性贵1.5-3倍,原因有几个。聚合物基体(PEEK、PEKK)比环氧更贵,且要向高粘度热塑性熔体实现良好纤维浸渍需要专门的更慢工艺,如窄带或粉末涂覆,而非简单的溶剂型涂覆。低于热固性的产量也使单件成本更高。只有当日程溢价——更快循环、可焊接、抗冲击韧性、可回收性——在最终零件与装配中被捕获,或产量高到加工节省超过材料溢价时,经济性才成立。
模压成型是否只限于简单平直或轻微弯曲的零件?
不是,但它偏向某些几何。模压成型很好处理带拔模角与浅特征的、中等复杂的壳状零件,广泛用于飞机肋、座椅结构、汽车底板与带整体加强筋的板材。很深的拉深、倒扣与厚截面更难,因为它们需要精细控制熔体流动的对模,并可能迫使更长的循环时间从而侵蚀成本优势。项目早期进行面向制造的设计审查可确定零件是否可经济模压,或结合模压板与其他连接方法的混合方案是否更可取。
结论
当加工优势与正确的产量相匹配时,热塑性预浸料与模压成型提供令人信服的成本故事。决定性因素不是材料价格本身,而是完整的单件成本模型——材料、人工、能源与资本摊销——对项目将生产零件数的考量。对于可利用快速循环、低能源、可焊接性与可回收性的高速率应用,热塑性模压成型在单件成本上胜过热压罐固化;对于极低产量,热压罐较低的模具成本仍然占优。以现实的计划产量运行模型是达成可辩护决策的最快方式。 对评估热塑性预浸料的项目团队而言,正确起点是基于准确材料、模具与循环时间输入构建的结构化成本模型。欢迎浏览我们的碳纤维预浸料与单向带选项,或联系我们的技术团队,获取为您具体零件与产量构建工艺成本模型的帮助。所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。
碳纤维方向盘 — 真皮包裹碳纤维镶嵌定制
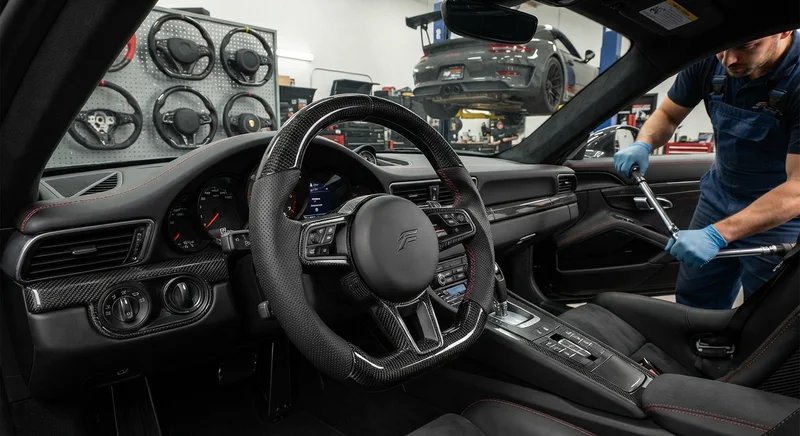
定制碳纤维方向盘,真皮包裹搭配碳纤维镶嵌面板。T700 3K预浸料模压成型,比原厂方向盘减重30%。D形(平底)和圆形两种造型可选,直接螺栓安装适配热门性能车型。缝线颜色和皮革等级可定制。
碳纤维无人机螺旋桨 — 高性能预浸料模压成型
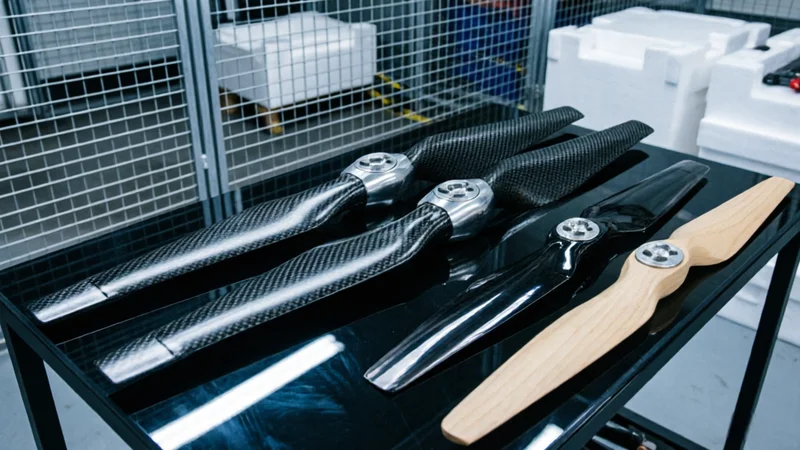
预浸料模压成型的碳纤维螺旋桨,适用于工业和竞速无人机。优化的翼型设计和平衡的桨叶几何形状实现最大推力效率。比尼龙/塑料桨刚性好3-5倍,减少桨叶颤动,提升飞行稳定性。提供常用尺寸或定制直径/螺距。