
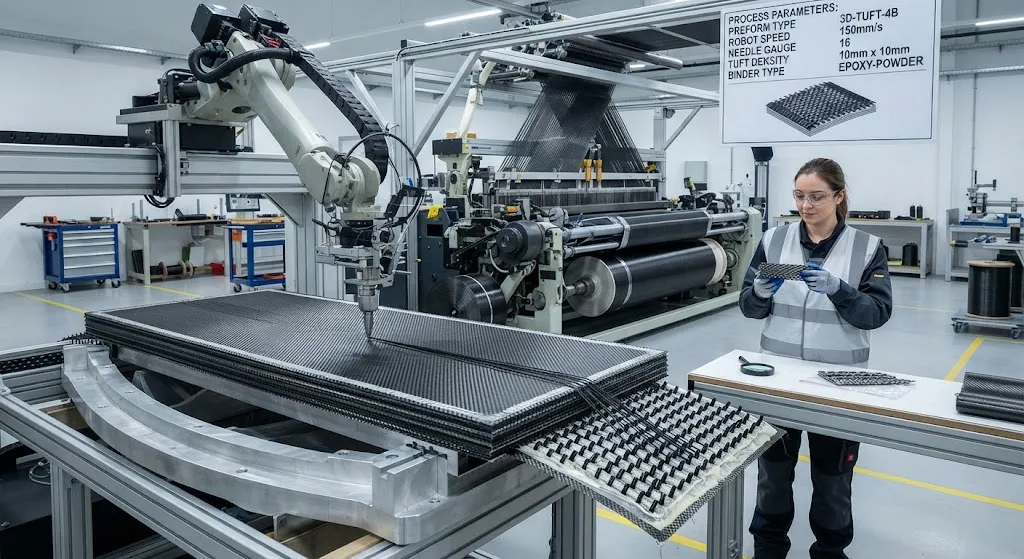
层压复合材料在其平面内强韧,在厚度方向上薄弱。当冲击载荷作用于碳纤维层压板——掉落的工具、跑道碎片、爆炸破片——能量以铺层间的分层裂纹形式传播,此时仅有树脂基体在抵抗。这一单一弱点压低设计许用值、迫使层压板加厚,并决定了航空运营方密切关注的无损检测与维修间隔。厚度方向增强通过放置 Z 向纤维改变这一局面,将各层物理性地缝合或编织在一起,使裂纹无法在层间自由扩展。 四种工业化方法实现这种增强:3D 编织将 Z 向捆绑纱集成进织物本身,穿刺缝合与缝纫将线束插入干态预制体叠层,Z-pin 将刚性销钉压入层压板。四种方法都能提高层间韧性并改善冲击损伤容限,也都带来小幅面内性能损失。本文对比这些方
引言
层压复合材料在其平面内强韧,在厚度方向上薄弱。当冲击载荷作用于碳纤维层压板——掉落的工具、跑道碎片、爆炸破片——能量以铺层间的分层裂纹形式传播,此时仅有树脂基体在抵抗。这一单一弱点压低设计许用值、迫使层压板加厚,并决定了航空运营方密切关注的无损检测与维修间隔。厚度方向增强通过放置 Z 向纤维改变这一局面,将各层物理性地缝合或编织在一起,使裂纹无法在层间自由扩展。
四种工业化方法实现这种增强:3D 编织将 Z 向捆绑纱集成进织物本身,穿刺缝合与缝纫将线束插入干态预制体叠层,Z-pin 将刚性销钉压入层压板。四种方法都能提高层间韧性并改善冲击损伤容限,也都带来小幅面内性能损失。本文对比这些方法,量化冲击容限收益——冲击后压缩强度提升30-50%——并考察机匣、装甲与船舶应用中这一裕度如何决定结构能否在冲击中幸存。
为什么分层主导设计
冲击即使表面看不到纤维损伤,也会产生基体裂纹与分层。工程后果是:冲击后压缩(CAI)强度——层压板经受标准化冲击后的残余压缩强度——取代完好强度成为设计限制性指标。典型航空碳纤维层压板在低能量冲击后仅保留压缩强度的35-50%;这一损失迫使设计师加厚壁板并增加补强。厚度方向增强抬高 CAI 保留率下限,因为 Z 向纤维抑制分层扩展:裂纹必须拉断纤维或绕行,每毫米扩展消耗多得多的能量。
厚度方向增强方法对比
四种工业化方法在作用阶段、Z 向纤维用量与面内性能代价上各不相同:
| 方法 | 工艺阶段 | Z 向纤维形态 | 面内性能代价 | 自动化 | 最适用场景 |
|---|---|---|---|---|---|
| 3D 编织 | 织物生产 | 集成捆绑纱 | 拉伸强度损失10-15% | 提花织机 | 近净成型预制体 |
| 穿刺缝合 | 干态预制体 | 碳纤维或芳纶线环 | 低于5% | 机器人单侧作业 | 局部与改造增强 |
| 缝纫 | 干态预制体 | 贯穿厚度缝合线 | 5-10% | 缝纫头 | 大型壁板、厚层压板 |
| Z-pin | 固化或未固化层压板 | 金属或碳纤维销钉 | 约5% | 超声插入 | 改造与局部增强 |
3D 编织在织物阶段放置增强层,产生无需后处理的均匀架构,因此适合风扇叶片和接头等复杂近净成型零件。穿刺缝合与缝纫作用于已有的干态织物叠层,与既有 2D 生产线兼容,且最适合仅增强需要的区域——例如孔周、接头和易受冲击部位。Z-pin 作用于层压板,仍是改造或局部强化既有设计的首选路线。无论哪种方法,面内性能代价都是 Z 向纤维使承力层弯曲的代价,且通常相对于损伤容限收益而言很小。
冲击容限:Z 向纤维改变了什么
公开研究中的实测结果高度一致。下表为典型准各向同性碳纤维环氧体系经 3D 编织或穿刺缝合增强后,与未增强基线的对比:
| 性能 | 2D 层压板基线 | 3D 编织 | 穿刺缝合层压板 | 提升幅度 |
|---|---|---|---|---|
| CAI 强度保留率 | 35-50% | 60-75% | 55-70% | +30-50% |
| 冲击后分层面积 | 基线 | 缩小30-50% | 缩小20-40% | 减小 |
| I 型断裂韧性(J/m²) | 200-350 | 500-700 | 400-600 | 1.5-2.0倍 |
| II 型断裂韧性(J/m²) | 800-1,200 | 1,200-1,600 | 1,000-1,400 | 1.3-1.5倍 |
这些数字背后的机理直截了当。Z 向纤维桥接裂纹面,因此层间扩展的裂纹必须撕裂或拔出增强体,消耗未增强层压板纯粹用于扩展的能量。这种桥接效应还将冲击能量分散到更大区域,缩小分层足迹并推迟从分层到纤维失效的转变。对包容结构与装甲,同样的物理规律转化为失效前单位质量的更高能量吸收。
穿刺缝合的实践
对已运行 2D 干纤维生产线的厂商,穿刺缝合已成为增长最快的选项。机器人头驱动空心针穿过干态织物叠层,插入在对侧表面成环的碳纤维或芳纶线;针退出并移向下一点,速率1-5针/秒。由于针仅从一侧接近,穿刺缝合可在曲面和双曲面预制体上作业而无需背衬工装,叠层随后通过树脂传递模塑或灌注固结——插入的线成为最终结构的一部分。实际优势是布置灵活、工装成本近乎为零,以及可增强特定区域而非整个零件。权衡是表面线环影响外观,且对可整体编织的零件增加了一道生产工序。
冲击关键应用
指定厚度方向增强的应用集中在冲击能量高、后果严重的场景:
- 发动机风扇机匣与包容结构:3D 编织预制体包容叶片脱落事件,Z 向增强阻止可能让碎片逸出机匣的大规模分层。
- 装甲与防弹结构:车辆和人员防护板采用缝纫或编织的芳纶/碳体系;CAI 提升30-50%直接转化为多次命中能力和更小的背面变形。
- 船体与复合材料桅杆:来自码头、漂浮物与搁浅的冲击载荷是常态,Z 向增强让维修成本与检测间隔可控。
- 风电与螺旋桨叶片:前缘冲击和制造搬运损伤被遏制,延长检修间隔与使用寿命。
- 螺栓与胶接接头区域:在紧固件孔周局部穿刺缝合,抑制通常在承载孔处起始的分层。
鉴定说明
鉴定 Z 向增强结构遵循标准复合材料做法并增加两项。第一,必须无损验证 Z 向纤维架构——超声检测与计算机断层扫描必须确认捆绑纱或缝线的间距、深度与纤维体积分数,因为未达目标深度的缝线不提供增强。第二,须按 ASTM D7136 与 D7137 等标准在代表性厚度与曲率上运行 CAI 测试,因为收益随层压厚度缩放且失效模式随铺层顺序变化。在设定设计许用值之前,应要求供应商提供 CAI 保留率数据、分层面积测量值和厚度方向拉伸强度值。
常见问题解答
穿刺缝合或 3D 编织层压板在冲击后强度提升多少?
冲击后压缩强度保留率典型地从标准 2D 层压板的35-50%提升至 Z 向增强层的55-75%——提升30-50%。给定冲击下的分层面积缩小20-50%,I 型断裂韧性约翻倍。实际后果是:设计师可以用更薄的层压板满足同样的损伤容限要求,或保持厚度获得可观的额外冲击裕度。改善与 Z 向纤维用量并非线性:超过约3-5%的 Z 向纤维体积分数后,额外增强收益递减而面内代价增长,这正是多数量产架构停留在此区间的原因。
穿刺缝合与 3D 编织有什么区别?
3D 编织在织机上将 Z 向增强织入织物,捆绑纱在织物生产阶段贯穿厚度交织。结果是无需后处理的均匀预制体,适合复杂的近净成型形状,但需要专用织机且零件设计须从织物出发。穿刺缝合事后添加 Z 向纤维,用机器人针以每秒1-5针将碳纤维或芳纶线插入已铺好的干态织物叠层。穿刺缝合可在曲面预制体上作业、只需单侧接近,且可增强选定区域而非整个零件——这使得它成为增强既有 2D 生产线或围绕孔与接头添加局部增强的更廉价路线。权衡是一侧表面可见线环以及多一道工序。
厚度方向增强会削弱层压板的其他方向性能吗?
会,存在面内性能代价,这是 Z 向增强的主要设计成本。Z 向纤维使承力经纬纱弯曲,典型地将面内拉伸或压缩强度降低5-15%,视方法而定:穿刺缝合低于5%、缝纫5-10%、密集 Z-pin 约5%、全 3D 编织10-15%。刚度降幅小于强度,因为弯折对失效的影响早于对模量的影响。设计师接受这一代价,因为损伤容限收益通常数倍于面内损失——能承受冲击的层压板整体可以更薄,在系统层面弥补强度缺口。纯面内载荷、无冲击威胁的应用应避免 Z 向增强。
结论
厚度方向增强将层压复合材料最薄弱的方向转化为坚固方向。无论纤维通过 3D 编织、穿刺缝合、缝纫还是 Z-pin 加入,Z 向都将各层连为一体,使 CAI 强度保留率提升30-50%、分层面积缩小至半数、I 型韧性约翻倍。每种方法都为这些收益支付小幅面内代价,方法选择取决于零件几何、生产线兼容性,以及增强是需覆盖全部还是仅限冲击关键区域。
对指定冲击关键碳纤维结构的工程师,决策框架是:量化冲击威胁,对比面内代价与 CAI 收益,并在代表性厚度上验证所选方法。浏览我们的碳纤维织物与 3D 增强产品,或联系我们的工程团队,讨论您的结构项目的穿刺缝合、3D 编织或 Z-pin 方案。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。